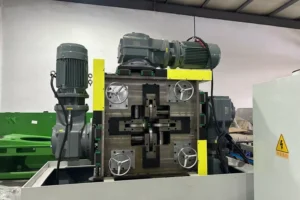
Die Drahtzugkraft beim kontinuierlichen Flachdrahtwalzen beeinflusst den Materialtransport, die Prozessstabilität und die Gleichmäßigkeit des fertigen Kupfer- oder Aluminiumflachdrahts. Veränderungen in einem Anlagenabschnitt können sich auf die nachfolgenden Prozessstufen auswirken.
Eine zuverlässige Zugkraftregelung erfordert daher eine abgestimmte Steuerung von Drahtzuführung, Walzprozess und Aufwicklung. Es reicht nicht aus, lediglich die Drehzahl eines einzelnen Motors zu erhöhen oder zu verringern.
Dieser Leitfaden erläutert die Ursachen von Zugkraftschwankungen, gängige Regelungsverfahren, grundlegende Berechnungen und wichtige Kriterien für die Auswahl geeigneter Walzanlagen.
1. Warum die Drahtzugkraft beim Flachdrahtwalzen wichtig ist
Die Drahtzugkraft ist die in Längsrichtung wirkende Zugkraft, die während der Verarbeitung auf den bewegten Draht ausgeübt wird. Sie kann sich durch den Abwickelwiderstand, den Materialfluss, das Verhalten der Antriebe und die Wickelbedingungen verändern.
Eine unzureichend geregelte Drahtzugkraft kann verschiedene Produktionsprobleme verursachen:
- Maßabweichungen: Veränderungen der Längszugkraft können die Materialverformung und die endgültigen Drahtabmessungen beeinflussen.
- Probleme bei der Drahtführung: Schwankende Zugkräfte können die seitliche Abweichung des Drahts verstärken, insbesondere wenn die Drahtführungen nicht korrekt eingestellt sind.
- Oberflächenbeschädigungen: Eine instabile Drahtbewegung kann zu unerwünschtem Kontakt mit Führungen oder anderen Maschinenkomponenten führen.
- Drahtbrüche oder Produktionsunterbrechungen: Übermäßige Zugbelastungen oder plötzliche Veränderungen können den Produktionsprozess unterbrechen.
Die Drahtzugkraft allein bestimmt jedoch nicht die Qualität des Endprodukts. Auch die Walzengeometrie, die Einstellung des Walzspalts, die Gleichmäßigkeit des Ausgangsmaterials, die Schmierung und die Ausrichtung der Anlagenkomponenten müssen berücksichtigt werden.
Weitere Informationen zum Umformprozess finden Sie in unserem Leitfaden zum Kupferwalzprozess.
2. Wo Zugkraftschwankungen innerhalb der Walzlinie entstehen
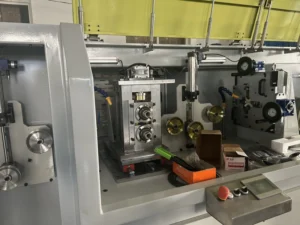
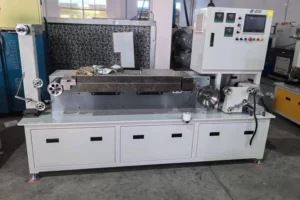
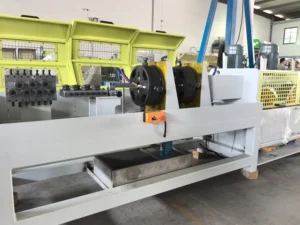
Eine kontinuierliche Flachdrahtwalzlinie kann aus einem Abwickler, Drahtführungseinrichtungen, einem oder mehreren Walzgerüsten, optionalen Komponenten zur Zugkraftregelung und einem Aufwickelsystem bestehen.
Jeder Anlagenabschnitt stellt unterschiedliche Anforderungen an die Zugkraftregelung.
| Anlagenabschnitt | Regelungsziel | Einflussfaktoren |
|---|---|---|
| Abwickler | Gleichmäßige Drahtzuführung gewährleisten | Abwickelwiderstand, Bremskraft, Beschleunigung |
| Walzgerüsteinlauf | Stabilen Materialeinlauf sicherstellen | Einlaufzugkraft, Drahtführungen, Materialzustand |
| Zwischen den Walzgerüsten | Materialfluss aufeinander abstimmen | Querschnittsreduzierung, Geschwindigkeitsabstimmung, Zugkraft zwischen den Gerüsten |
| Walzgerüstauslauf | Gleichmäßige Drahtübergabe gewährleisten | Auslaufgeschwindigkeit, nachgeschaltete Zugkraft |
| Aufwickler | Draht mit kontrollierter Zugkraft aufwickeln | Veränderlicher Wickelradius, Drehmoment, Wickelgeschwindigkeit |
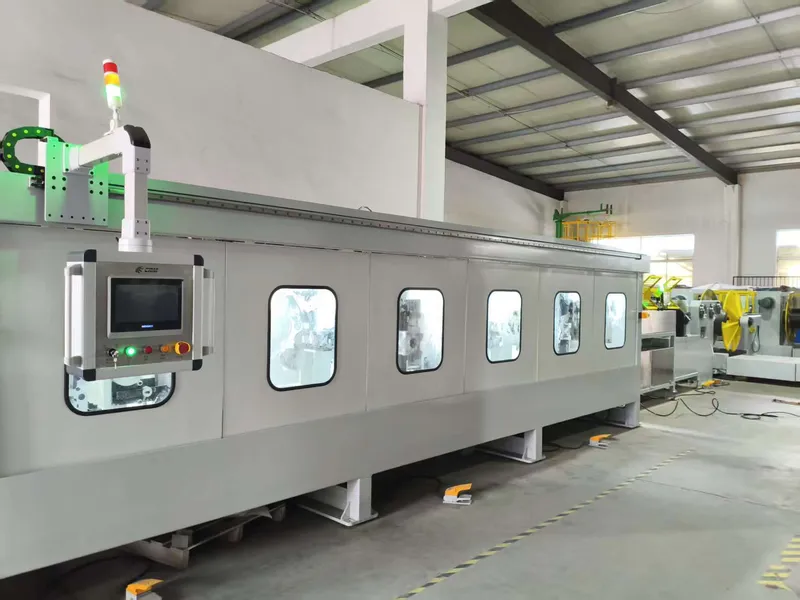
Am Abwickler können Veränderungen der Bremskraft oder des Abwickelwiderstands die Einlaufzugkraft beeinflussen.
Zwischen den Walzgerüsten können Unterschiede zwischen der abgegebenen und der aufgenommenen Materialmenge zu Zugkraftschwankungen führen.
Am Aufwickler verändert sich mit zunehmendem Wickelradius das Verhältnis zwischen Wickeldrehmoment und Drahtzugkraft.
Nicht jede Produktionslinie benötigt dieselben Sensoren oder Regelungseinrichtungen.
3. Gängige Verfahren zur Regelung der Drahtzugkraft
Zugkraftregelung mit Tänzerrolle
Eine Tänzerregelung verwendet eine bewegliche Rollenanordnung, um Veränderungen der Drahtbewegung auszugleichen.
Die Position der Tänzerrolle kann als Rückmeldesignal dienen, mit dem die Geschwindigkeit der miteinander verbundenen Antriebe angepasst wird. Abhängig von der Konstruktion trägt auch die auf die Tänzerrolle wirkende Kraft zur Einstellung der Drahtzugkraft bei.
Das Tänzersystem muss auf die Eigenschaften des Drahts und die jeweiligen Betriebsbedingungen abgestimmt sein. Eine falsche Einstellung kann zu Instabilitäten führen.
Zugkraftmessung mit Kraftaufnehmern
Ein Kraftaufnehmer kann die auf eine Messrolle wirkende Kraft erfassen. Bei geeigneter Rollengeometrie und korrekter Kalibrierung lässt sich aus diesem Signal die Drahtzugkraft abschätzen und für eine rückgekoppelte Regelung nutzen.
Die Messgenauigkeit hängt unter anderem von der Installation, dem Umschlingungswinkel des Drahts, der Kalibrierung und der Signalverarbeitung ab.
Diese Faktoren müssen überprüft werden, bevor die Messwerte als Grundlage für die Regelung verwendet werden.
Geschwindigkeitsabstimmung und geschlossene Regelkreise
Die Walzgerüste müssen einen aufeinander abgestimmten Materialfluss gewährleisten. Gleiche Motordrehzahlen bedeuten jedoch nicht zwangsläufig gleiche Drahtgeschwindigkeiten.
Die Querschnittsreduzierung, die seitliche Materialverbreiterung und der Schlupf zwischen Walze und Draht beeinflussen diesen Zusammenhang.
Sofern in der Anlagenkonfiguration vorgesehen, kann ein Regelungssystem koordinierte Geschwindigkeitsvorgaben mit Rückmeldesignalen der Tänzerposition oder der Zugkraftmessung kombinieren.
Eine SPS und ein Antriebsregler können die Geschwindigkeit oder das Drehmoment entsprechend den erfassten Abweichungen anpassen. Eine ungeeignete Reglereinstellung kann Schwingungen oder verzögerte Regelreaktionen verursachen.
Hierbei handelt es sich um allgemeine technische Regelungsverfahren. Daraus lässt sich nicht ableiten, dass sämtliche CRM-Walzlinien mit diesen Funktionen ausgestattet sind.
Weitere Informationen zur Planung integrierter Produktionsanlagen finden Sie unter So spezifizieren Sie eine Produktionslinie für Flachlackdraht mit kundenspezifischen Abmessungen.
4. Grundlegende Berechnungen zur Drahtzugkraft und zum Materialfluss
Drahtzugkraft und Zugspannung
Die mittlere Zugspannung in Längsrichtung kann mit folgender Formel abgeschätzt werden:
Zugspannung (N/mm²) = Drahtzugkraft (N) ÷ Querschnittsfläche (mm²)
Durch Umstellen der Formel ergibt sich:
Drahtzugkraft (N) = Zugspannung (N/mm²) × Querschnittsfläche (mm²)
Betrachten wir beispielsweise einen Draht mit einer Querschnittsfläche von 4,5 mm² und einer angenommenen Zugspannung von 2 N/mm²:
Drahtzugkraft = 2 × 4,5 = 9 N
Diese Berechnung dient ausschließlich der mathematischen Veranschaulichung. Sie stellt weder einen empfohlenen Sollwert für die Drahtzugkraft noch eine garantierte Leistungsfähigkeit von CRM-Anlagen dar.
Die tatsächlichen Einstellwerte müssen auf Grundlage einer technischen Bewertung des Materials und der Prozessbedingungen festgelegt werden.
Berechnung des Materialflusses
Unter idealen stationären Betriebsbedingungen, bei vernachlässigbarem Materialverlust und annähernd konstanter Dichte, gilt:
Einlaufquerschnitt × Einlaufgeschwindigkeit ≈ Auslaufquerschnitt × Auslaufgeschwindigkeit
Wenn die Einlaufquerschnittsfläche 6,0 mm², die Auslaufquerschnittsfläche 4,5 mm² und die Auslaufgeschwindigkeit 20 m/min beträgt, ergibt sich:
Einlaufgeschwindigkeit ≈ (4,5 × 20) ÷ 6,0 = 15 m/min
Diese Werte veranschaulichen die theoretische Kontinuität des Materialflusses. Sie stellen weder empfohlene Maschinengeschwindigkeiten noch nachgewiesene Produktionsleistungen dar.
Die tatsächlichen Walzendrehzahlen und Zugkrafteinstellungen hängen außerdem vom Walzenschlupf, der Materialverbreiterung und den Betriebsbedingungen ab.
Weitere Informationen zu unterschiedlichen Umformverfahren finden Sie in unserem Artikel Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
5. Fehlerbehebung bei instabiler Drahtzugkraft
Zugkraftprobleme können in einem anderen Anlagenabschnitt entstehen als dort, wo sie sichtbar werden. Deshalb sollte der gesamte Drahtverlauf überprüft werden.
| Beobachtetes Problem | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Wiederkehrende Zugkraftschwankungen | Instabiler Abwickler, nicht abgestimmte Antriebe, ungeeignete Reglereinstellung | Abwicklerfunktion, Geschwindigkeitsrückmeldung, Regelparameter |
| Übermäßige Drahtzugkraft | Zu hoher Sollwert, übermäßige Bremskraft, fehlerhafte Abstimmung des Aufwicklers | Sollwerte, Bremsen, Antriebsverhalten |
| Durchhängender Draht zwischen Prozessstufen | Nicht abgestimmte Geschwindigkeiten oder Beschleunigungen | Materialfluss und Synchronisierung zwischen den Walzgerüsten |
| Zugkraftänderungen beim Aufwickeln | Zunehmender Wickelradius, unzureichende Kompensation | Aufwickeldrehmoment und Wickelregelung |
| Drahtführungsprobleme oder Oberflächenfehler | Falsch ausgerichtete Führungen, instabiler Drahtverlauf | Führungspositionen, Ausrichtung, Zugkraftverhalten |
Eine zweckmäßige Vorgehensweise beginnt mit der Überprüfung der mechanischen Ausrichtung und der Drahtführungen.
Anschließend werden, sofern vorhanden, die Sensorkalibrierung oder die Bewegung der Tänzerrolle kontrolliert. Danach folgt die Prüfung der Abstimmung zwischen Abwickler, Walzgerüsten und Aufwickler.
Abschließend sollte die Produktqualität unter stabilen Betriebsbedingungen bewertet werden.
Dabei sind die geltenden Sicherheits- und Betriebsanweisungen einzuhalten. Mehrere Prozessparameter sollten nicht gleichzeitig verändert werden.
6. Was vor dem Kauf einer Flachdrahtwalzlinie geklärt werden sollte
Um eine geeignete Konfiguration zur Drahtzugkraftregelung beurteilen zu können, benötigt der Anlagenlieferant ausreichende Informationen über das Material und die Produktionsanforderungen.
Dazu gehören die Werkstoffsorte und der Materialzustand, die Form und Abmessungen des Ausgangsdrahts, die gewünschte Endbreite und Enddicke, die Maßtoleranzen, die vorgesehenen Walzstufen, die angestrebte Produktionskapazität sowie die Anforderungen an Abwickler und Aufwickler.
Auch die Anforderungen an die Oberflächenqualität und die mechanischen Eigenschaften sollten angegeben werden.
Fordern Sie vom Lieferanten eine Beschreibung des vorgeschlagenen Zugkraftregelungsverfahrens, der gegebenenfalls vorgesehenen Messstellen, der Antriebskoordination und der betrieblichen Einschränkungen an.
Es sollte nicht davon ausgegangen werden, dass eine in einem allgemeinen Fachartikel beschriebene Funktion automatisch zum Lieferumfang einer bestimmten Maschine gehört.
Bei den vereinbarten Werksabnahmetests (Factory Acceptance Test, FAT) sollten die Endabmessungen, die Oberflächenqualität, die stabile Betriebsgeschwindigkeit und die Menge der spezifikationsgerechten Produktion bewertet werden.
Sofern die Zugkraftregelung Bestandteil des vereinbarten Lieferumfangs ist, muss ihre Leistungsfähigkeit anhand des gemeinsam festgelegten Prüfverfahrens überprüft werden.
Garantierte Leistungswerte müssen in den freigegebenen technischen Spezifikationen dokumentiert sein.
Das CRM-Präzisionswalzwerk für Flachdraht dient als Referenz für die Besprechung anwendungsspezifischer Anlagenkonfigurationen.
Häufig gestellte Fragen (FAQ)
Lässt sich die Drahtzugkraft allein über die Walzgeschwindigkeit regeln?
Nicht bei jeder Anlagenkonfiguration. Die Geschwindigkeitsabstimmung ist wichtig, eine wirksame Regelung kann jedoch zusätzlich eine mechanische Regelung, eine Rückmeldung über die Tänzerposition oder eine direkte Zugkraftmessung erfordern.
Verbessert eine höhere Drahtzugkraft die Prozessstabilität?
Nicht unbedingt. Eine übermäßige Zugkraft erhöht die Zugbelastung und kann zu Drahtbeschädigungen oder Drahtbrüchen beitragen. Die geeigneten Einstellungen hängen vom Material und den Prozessbedingungen ab.
Benötigt jedes Walzgerüst einen eigenen Zugkraftsensor?
Nein. Die Positionierung und Anzahl der Sensoren hängen vom Aufbau der Produktionslinie und der gewählten Regelungsstrategie ab.
Garantiert eine Zugkraftregelung engere Maßtoleranzen?
Nein. Eine stabile Drahtzugkraft unterstützt die Gleichmäßigkeit des Prozesses. Die endgültigen Maßtoleranzen hängen jedoch auch von der Walzengeometrie, der Walzspaltregelung, dem Ausgangsmaterial und weiteren Betriebsbedingungen ab.
Fazit
Die Kontrolle der Drahtzugkraft beim kontinuierlichen Flachdrahtwalzen erfordert eine abgestimmte Steuerung von Abwickler, Walzstufen und Aufwickler.
Tänzerrollen, Kraftaufnehmer und rückgekoppelte Regelungssysteme können bei richtiger Auswahl und Integration zur Prozessstabilität beitragen. Allerdings eignet sich nicht jedes Regelungsverfahren gleichermaßen für alle Anwendungen.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Anlagen zur Verarbeitung von Metalldrähten.
Übermitteln Sie unserem Engineering-Team Ihre Werkstoffspezifikationen, die Leiterzeichnung und die angestrebte Produktionskapazität, damit wir gemeinsam eine geeignete Konfiguration Ihrer Flachdrahtwalzlinie prüfen können.