
Einleitung
Das Präzisions-Flachdrahtwalzen wird nicht allein durch das Walzwerk gesteuert.
Das Material muss mit konstanter Geschwindigkeit und Spannung in das Walzwerk einlaufen, jede Verformungsstufe ohne unkontrollierten Zug oder Durchhang durchlaufen und schließlich zu einer stabilen Spule gewickelt werden.
Dadurch ist die Spannungsregelung eines der wichtigsten Elemente eines kompletten Flachdrahtwalzsystems.
Bei Federstahl, Edelstahl, Kohlenstoffstahl und anderen hochfesten Werkstoffen kann eine instabile Spannung Folgendes beeinflussen:
- Dickengenauigkeit
- Breitenstabilität
- Geradheit
- Randqualität
- Oberflächenzustand
- Walzkraft
- Qualität der Spulenwicklung
Eine Präzisionsproduktionslinie erfordert daher eine koordinierte Regelung zwischen Abwickler, Walzwerk, Tänzersystem und Aufwickler.
Das Ziel besteht nicht einfach darin, Spannung aufzubringen.
Vielmehr soll die korrekte und stabile Spannung während des gesamten Produktionsprozesses aufrechterhalten werden.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt kundenspezifische Präzisionswalzsysteme mit koordinierter Zuführ-, Walz-, Mess-, Spannungs- und Aufwickeltechnik für die hochgenaue Flachdrahtproduktion.
Warum die Spannung beim Flachdrahtwalzen entscheidend ist
Die Spannung ist die Längskraft, die dem Draht während der Produktion aufgeprägt wird.
In einer kontinuierlichen Walzlinie wirkt auf das Material gleichzeitig:
- Walzkraft
- Reibung
- Vorwärtsgerichteter Materialfluss
- Rückspannung
- Vorspannung
- Aufwickelkraft
Das Zusammenspiel dieser Kräfte bestimmt, wie gleichmäßig der Draht das Walzsystem durchläuft.
Ein stabiler Spannungszustand sorgt für ein vorhersehbares Materialverhalten.
Ein instabiler Zustand kann Folgendes verursachen:
| Spannungsproblem | Mögliche Folge |
|---|---|
| Überhöhte Spannung | Drahtdehnung oder Maßabweichungen |
| Unzureichende Spannung | Durchhang, instabile Zuführung |
| Spannungsschwankungen | Dicke- und Breitenabweichungen |
| Plötzlicher Spannungsanstieg | Drahtbruch |
| Ungleichmäßiges Aufwickeln | Schlechte Spulenbildung |
Beim Präzisionsflachdraht können diese Probleme die Qualität des Fertigprodukts direkt beeinträchtigen.
Die vier Hauptbereiche der Spannungsregelung
Eine komplette Produktionslinie für Präzisionsflachdraht lässt sich in mehrere spannungsgeregelte Abschnitte unterteilen:
Abwickler → Richten / Zuführung → Präzisionswalzen → Tänzer / Puffer → Aufwickler
Jeder Abschnitt hat eine andere Funktion.
| System | Hauptfunktion |
|---|---|
| Abwickler | Abgabe des einlaufenden Drahts mit geregelter Spannung |
| Zuführsystem | Sorgt für stabilen Materialeinlauf |
| Walzwerk | Führt die kontrollierte Verformung durch |
| Tänzer | Nimmt Geschwindigkeits- und Spannungsschwankungen auf |
| Aufwickler | Hält die geregelte Wickelspannung aufrecht |
Das Regelsystem muss diese Komponenten koordinieren und nicht jede Einheit unabhängig voneinander betreiben.
Spannungsregelung am Abwickler
Der Abwickler ist der Startpunkt der Produktionslinie.
Seine Aufgabe ist es, den einlaufenden Draht gleichmäßig abzugeben, ohne übermäßige Zugkraft oder unkontrollierten Durchhang zu erzeugen.
Dies ist besonders wichtig, wenn der Eingangsdraht von einer großen Spule kommt.
Mit abnehmendem Spulendurchmesser ändern sich die Bedingungen am Abwickler.
Daher führt eine konstante Motordrehzahl nicht zwangsläufig zu einer konstanten Materialspannung.
Ein geregelter Abwickler kann sich ändernde Spulenverhältnisse kompensieren.
Wichtige Parameter:
- Abwickelgeschwindigkeit
- Motordrehmoment
- Spulendurchmesser
- Drahtdurchmesser
- Werkstofffestigkeit
- Erforderliche Linien geschwindigkeit
Eine typische Regelstrategie nutzt Rückmeldungen aus dem nachgeschalteten Prozess, um das Verhalten des Abwicklers anzupassen.
Warum die Stabilität des Abwicklers die Walzgenauigkeit beeinflusst
Gibt der Abwickler das Material ungleichmäßig ab, erhält das Walzwerk instabile Eingangsbedingungen.
Beispiel:
Überhöhte Abwicklerspannung → Material wird vor dem Walzbereich gezogen → Effektive Verformungsbedingungen ändern sich → Maßabweichungen können auftreten
Umgekehrt:
Unzureichende Abwicklerspannung → Draht wird schlaff → Zuführung instabil → Materialausrichtung kann sich verschlechtern
Der Abwickler soll daher eine kontrollierte und reproduzierbare Materialzufuhr gewährleisten.
Die Rolle des Tänzersystems
Ein Tänzersystem fungiert als mechanischer Puffer zwischen den einzelnen Abschnitten einer kontinuierlichen Produktionslinie.
Sein Hauptzweck ist es, vorübergehende Differenzen zwischen folgenden Größen aufzunehmen:
- Einlaufgeschwindigkeit
- Walzgeschwindigkeit
- Aufwickelgeschwindigkeit
Anstatt jede Geschwindigkeitsschwankung unmittelbar auf den Draht wirken zu lassen, stellt der Tänzer einen temporären Materialvorrat bereit.
Vereinfachtes Prinzip:
Geschwindigkeitsdifferenz → Positionsänderung des Tänzers → Regelsignal → Motordrehzahl / Drehmoment → Anpassung → Spannungsstabilisierung
Dadurch ist der Tänzer besonders nützlich in kontinuierlichen Drahtverarbeitungssystemen.
Warum ein Tänzer beim kontinuierlichen Walzen unverzichtbar ist
Ein Präzisionswalzwerk arbeitet nicht isoliert.
Vorgeschaltete und nachgeschaltete Anlagen können unterschiedliche dynamische Antwortverhalten haben.
Beispiel:
- Der Abwickler hat eine große Massenträgheit.
- Im Walzwerk treten schnelle Verformungsänderungen auf.
- Der Durchmesser der Aufwickelspule nimmt stetig zu.
Ohne geeigneten Puffer können diese Unterschiede Spannungsschwankungen verursachen.
Der Tänzer entkoppelt das dynamische Verhalten der einzelnen Maschinenabschnitte.
| Ohne Tänzer | Mit Tänzer |
|---|---|
| Geschwindigkeitsänderungen wirken direkt auf den Draht | Geschwindigkeitsänderungen werden gepuffert |
| Höhere Spannungsschwankungen | Stabilere Spannung |
| Höheres Drahtbruchrisiko | Bessere Prozessstabilität |
| Schwierige Synchronisation | Einfachere Linienkoordination |
Spannungsregelung im Walzbereich
Im Walzbereich ist die Spannungsregelung besonders wichtig.
Während des Walzens erfährt das Material eine erhebliche Verformung.
Der Walzprozess muss Folgendes koordinieren:
- Walzgeschwindigkeit
- Walzenspalt
- Reduktionsverhältnis
- Vorspannung
- Rückspannung
Die Spannung sollte nicht dazu verwendet werden, einen schlecht ausgelegten Passplan auszugleichen.
Stattdessen sind im Walzprozess zunächst geeignete Verformungsbedingungen einzustellen, während die Spannungsregelung den stabilen Materialtransport sicherstellt.
Dies gilt insbesondere für hochfesten Federstahl.
Eine überhöhte Spannung in Kombination mit hoher Walzreduktion kann das Risiko erhöhen für:
- Drahtbruch
- Randrisse
- Maßinstabilität
Dies steht in direktem Zusammenhang mit der Optimierung von Reduktionsverhältnis und Passplan.
Vorspannung und Rückspannung
In der Walztechnik kann vor und nach der Verformungszone Spannung auftreten.
Man spricht üblicherweise von:
Rückspannung
Spannung, die vor dem Walzgerüst aufgebracht wird.
Vorspannung
Spannung, die nach dem Walzgerüst aufgebracht wird.
Ihr Zusammenspiel beeinflusst:
- Walzkraft
- Materialfluss
- Reduktionsverhalten
- Maßstabilität
Die Spannungswerte sind jedoch abhängig von:
- Werkstoffgüte
- Eingangsmaß
- Endmaß
- Reduktionsverhältnis
- Walzgeschwindigkeit
- Anlagenkonfiguration
Es gibt keinen einheitlichen Spannungswert, der für alle Flachdrahtanwendungen geeignet ist.
Spannungsregelung am Aufwickler
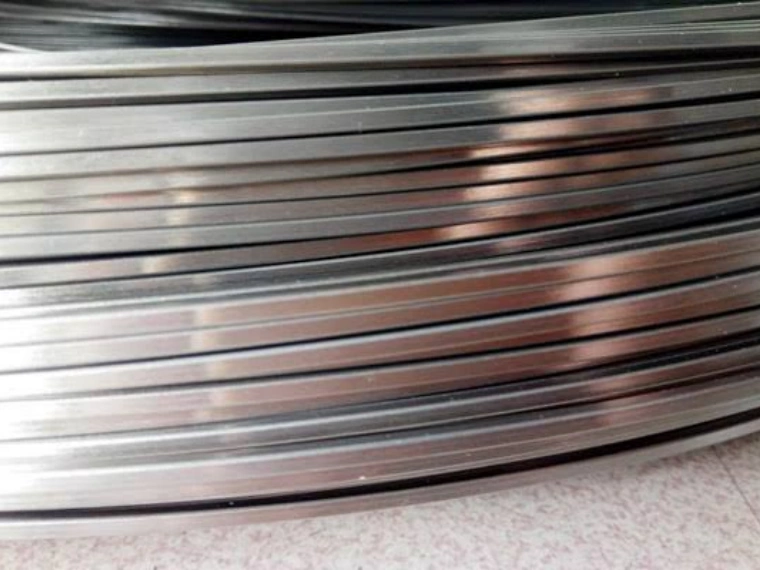
Nach dem Walzen muss der fertige Flachdraht zu einer stabilen Spule aufgewickelt werden.
Das Aufwickelsystem muss während des gesamten Spulenaufbaus eine geeignete Wickelspannung aufrechterhalten.
Dabei ergibt sich eine besondere Herausforderung:
Der Spulendurchmesser nimmt kontinuierlich zu.
Mit steigendem Spulendurchmesser ändert sich die erforderliche Drehzahl.
Wird diese Änderung durch die Aufwickelregelung nicht kompensiert, kann die Wickelspannung schwanken.
Mögliche Folgen:
- Lockere Wicklung
- Übermäßig feste Wicklung
- Spulenverformung
- Randbeschädigung
- Schlechtes Abwickelverhalten
Daher muss die Aufwickelregelung Folgendes koordinieren:
- Liniengeschwindigkeit
- Spulendurchmesser
- Motordrehmoment
- Wickelspannung
Konstante Linearität vs. konstante Drehzahl (RPM)
Ein häufiger Irrtum bei der Drahtwicklung ist die Annahme, dass der Aufwickelmotor mit konstanter Drehzahl laufen soll.
Tatsächlich ändert sich die erforderliche Drehzahl mit dem Spulendurchmesser.
Der Zusammenhang lautet:
Lineargeschwindigkeit = π × Spulendurchmesser × Drehzahl
Daraus folgt:
Drehzahl = Lineargeschwindigkeit / (π × Spulendurchmesser)
Bei konstanter Lineargeschwindigkeit der Produktionslinie muss die Drehzahl sinken, wenn der Spulendurchmesser zunimmt.
Das ist einer der Gründe, warum moderne Aufwickelsysteme eine koordinierte Drehzahl- und Drehmomentregelung erfordern.
Spannungsregelung und Fehler am Flachdraht
Viele Fehler am Flachdraht können durch instabile Spannung verursacht werden.
| Fehler | Mögliche spannungsbedingte Ursache |
|---|---|
| Dickenabweichung | Spannungsschwankungen |
| Breiteninstabilität | Ungleichmäßiger Materialfluss |
| Randverformung | Überhöhte Längskraft |
| Drahtbruch | Überhöhte Spannung |
| Schlechte Spulenbildung | Falsche Aufwickelspannung |
| Geradheitsfehler | Ungleichmäßige Spannungsverteilung |
Dennoch darf die Spannung nicht automatisch als Ursache angenommen werden.
Ingenieure müssen unterscheiden zwischen:
- Werkstoffbedingten Fehlern
- Walzenbedingten Fehlern
- Reduktionsbedingten Fehlern
- Spannungsbedingten Fehlern
- Messbedingten Fehlern
Dieses systematische Vorgehen bei der Störungssuche ist für eine stabile Produktion wichtig.
Weitere Informationen zu häufigen Fehlern und Störungsbeseitigung finden Sie unter: Häufige Fehler beim Flachdrahtwalzen: Ursachen, Störungsbeseitigung und Lösungen
Spannungsregelung und Closed-Loop-Produktion
Moderne Präzisionswalzlinien kombinieren zunehmend die Spannungsregelung mit Online-Messung und geschlossener dimensionaler Regelung.
Beispiel:
Lasermessgerät → Ermittlung der Ist-Dicke → SPS / Regelsystem → Berechnung der Abweichung → Servo / Antriebssystem → Anpassung der Walz- oder Linienparameter → Stabileres Produkt
Es entsteht eine koordinierte Produktionsumgebung, in der Spannung, Maßgenauigkeit und Maschinengeschwindigkeit gemeinsam geregelt werden.
Dies steht in engem Zusammenhang mit der Technologie zur geschlossenen Dickenregelung, erläutert unter: Technologie zur geschlossenen Dickenregelung für Präzisionswalzwerke
Parameter der Spannungsregelung
Die genauen Parameter hängen stark vom Werkstoff und der Anlagenkonfiguration ab.
Wichtige ingenieurtechnische Größen:
| Parameter | Haupteinfluss |
|---|---|
| Liniengeschwindigkeit | Dynamisches Antwortverhalten |
| Drahtdurchmesser | Erforderliche Kraft |
| Werkstofffestigkeit | Spannungsbelastbarkeit |
| Spulendurchmesser | Abwickel- / Aufwickelgeschwindigkeit |
| Reduktionsverhältnis | Walzverformung |
| Walzendurchmesser | Walzverhalten |
| Motordrehmoment | Spannungserzeugung |
| Tänzerposition | Pufferkapazität |
Aus diesem Grund sollte die Spannungsregelung als integraler Bestandteil der gesamten Produktionslinie ausgelegt und nicht nachträglich als separate Komponente ergänzt werden.
Spannungsregelung für Federstahl-Flachdraht
Federstahl erfordert eine besonders sorgfältige Regelung, da der Werkstoff bei Kaltverformung eine hohe Festigkeit bei begrenzter Duktilität aufweisen kann.
Typische Anwendungen:
- Automobilfedern
- Ventilfedern
- Industriefedern
- Präzisionsmechanische Bauteile
Bei diesen Produkten kann eine instabile Spannung Folgendes beeinflussen:
- Maßgenauigkeit
- Oberflächenzustand
- Eigenspannung
- Ermüdungsverhalten
Verschiedene Federstahlgüten verhalten sich beim Kaltwalzen unterschiedlich.
Deshalb müssen die Spannungsparameter gemeinsam mit den Werkstoff- und Walzprozessparametern festgelegt werden.
Weitere Informationen zur Werkstoffauswahl: Federstahlgüten für das Präzisions-Flachdrahtwalzen
Auslegung einer kompletten spannungsgeregelten Walzlinie
Eine fachgerecht ausgelegte Flachdraht-Produktionslinie berücksichtigt den gesamten Materialweg.
Eine typische Konfiguration kann lauten:
Abwickler → Aktivrichter → Präzisionswalzwerk → Online-Messsystem → Tänzer / Puffer → Aufwickler
Jede Komponente trägt zur Produktionsstabilität bei.
| Komponente | Hauptziel |
|---|---|
| Abwickler | Stabiler Abwickelvorgang |
| Richter | Korrektur der Drahtausrichtung |
| Walzwerk | Kontrollierte Verformung |
| Online-Messgerät | Echtzeit-Maßüberwachung |
| Tänzer | Spannungspufferung |
| Aufwickler | Stabiler Wickelvorgang des Fertigdrahts |
Die Regelarchitektur muss eine Kommunikation dieser Systeme ermöglichen, damit sie auf veränderte Produktionsbedingungen reagieren.
CRM-Lösungen für das Präzisions-Flachdrahtwalzen
Sky Bluer Environmental Technology Co., Ltd. (CRM) bietet kundenspezifische Präzisionswalzlösungen für Hersteller von:
- Federstahl-Flachdraht
- Edelstahl-Flachdraht
- Kohlenstoffstahl-Flachdraht
- Kupferflachdraht
- Legierungsflachdraht
- Präzisionsprofiledraht
Je nach Anwendung kann eine CRM-Produktionslinie integrieren:
- Abwicklersystem
- Richten und Zuführen
- Präzisionswalzwerk
- Präzisionswalzen
- Online-Lasermessung
- Tänzersystem
- Servoantriebe
- Aufwickelsystem
- SPS und Automatisierungsregelung
Das Ziel ist ein koordiniertes Produktionssystem – nicht nur eine einfache Kombination einzelner Maschinen.
FAQ
- Warum ist die Spannungsregelung beim Flachdrahtwalzen wichtig? Die Spannung beeinflusst, wie der Draht in den Walzprozess einläuft, ihn durchläuft und wieder austritt. Instabile Spannung kann Dickenabweichungen, Breiteninstabilität, Drahtbruch und schlechte Spulenbildung verursachen.
- Welche Funktion hat ein Tänzersystem? Der Tänzer dient als Puffer zwischen Maschinenabschnitten mit unterschiedlichem dynamischem Verhalten. Er nimmt vorübergehende Geschwindigkeitsunterschiede auf und liefert ein Rückmeldesignal für die Spannungs- oder Antriebsregelung.
- Wie beeinflusst die Abwicklerspannung die Walzqualität? Eine überhöhte Abwicklerspannung kann den Draht vor der Verformung ziehen und die Walzbedingungen verändern, während unzureichende Spannung zu Durchhang und instabiler Zuführung führt. Eine stabile Abwickelregelung sorgt für einen gleichmäßigen Materialeinlauf.
- Warum ändert sich die Aufwickelspannung während des Spulenwickelns? Der Durchmesser der Aufwickelspule nimmt stetig zu. Um eine konstante Lineargeschwindigkeit der Produktion beizubehalten, muss die Drehzahl mit wachsendem Spulendurchmesser sinken. Motordrehmoment und Drehzahl müssen daher koordiniert werden.
- Gibt es einen Standardspannungswert für Federstahl-Flachdraht? Nein. Die geeignete Spannung hängt von Werkstoffgüte, Drahtabmessung, Festigkeit, Reduktionsverhältnis, Walzgeschwindigkeit und Anlagenkonfiguration ab. Sie muss im Rahmen der Prozessauslegung ermittelt werden.
- Kann die Spannungsregelung die Maßgenauigkeit des Flachdrahts verbessern? Ja, eine stabile Spannung unterstützt einen gleichmäßigen Materialfluss und reduziert Produktionsschwankungen. Die Maßgenauigkeit hängt jedoch zusätzlich von Walzenauslegung, Reduktionsplan, Maschinensteifigkeit und Online-Messung ab.
Schlussfolgerung
Die Spannungsregelung ist ein grundlegender Bestandteil des Präzisions-Flachdrahtwalzens.
Eine stabile Produktion erfordert eine koordinierte Regelung vom Austritt des Rohdrahts aus dem Abwickler bis zum Wickeln des fertigen Flachdrahts auf die Aufwickelspule.
Die zentralen Systeme sind:
- Abwicklerregelung
- Tänzer- / Pufferregelung
- Walzspannungsregelung
- Aufwickelspannungsregelung
- Geschlossene Messung und Rückführung
Die korrekte Spannung ist kein universeller Festwert. Sie hängt von Werkstoff, Abmessungen, Reduktionsverhältnis, Walzgeschwindigkeit und Maschinenkonfiguration ab.
Bei hochfestem Federstahl und anderen Präzisionsflachdraht-Anwendungen verbessert eine fachgerecht ausgelegte Spannungsregelung die Maßstabilität, Produktionszuverlässigkeit und die Qualität der fertigen Spule.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt kundenspezifische Präzisionswalzsysteme, die Maschinenbau, Spannungsregelung, Online-Messung und Automatisierung integrieren, um eine stabile Flachdrahtfertigung weltweit zu unterstützen.




