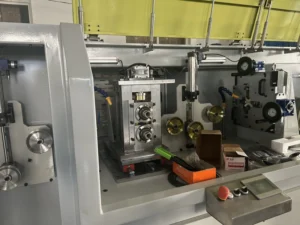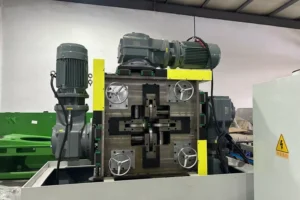
Die Entscheidung zwischen dem Ein-Pass- und dem Mehr-Pass-Walzverfahren ist ein wichtiger Aspekt bei der Herstellung von rechteckigem Kupferdraht. Sie beeinflusst, wie die Umformung auf die einzelnen Walzstufen verteilt wird, wie sich der Walzprozess steuern lässt und welche Anlagenkonfiguration für die jeweilige Anwendung geeignet sein kann.
Beim Ein-Pass-Walzen erfolgt die erforderliche Umformung in einem einzigen Walzdurchgang. Beim Mehr-Pass-Walzen wird die Umformung dagegen auf mehrere Durchgänge verteilt. Keines der beiden Verfahren gewährleistet grundsätzlich eine höhere Maßgenauigkeit, eine größere Produktivität oder eine bessere Oberflächenqualität.
Dieser Leitfaden erläutert die wesentlichen Unterschiede, die Berechnung des Walzgrades und die praktischen Faktoren, die bei der Auswahl eines Walzverfahrens für rechteckige Kupferleiter berücksichtigt werden sollten.
1. Ein-Pass- vs. Mehr-Pass-Walzen: Die wichtigsten Unterschiede
Ein-Pass-Walzen
Beim Ein-Pass-Walzen wird Kupferdraht in einem einzigen Walzdurchgang umgeformt oder in seinen Abmessungen reduziert. Die resultierenden Maße hängen vom Ausgangsmaterial, der Walzengeometrie, der Einstellung des Walzspalts und den Betriebsbedingungen ab.
Dieses Verfahren kann geeignet sein, wenn die Abmessungen des Ausgangsdrahts bereits nahe an den gewünschten Endmaßen liegen und die erforderliche Umformung innerhalb der Leistungsgrenzen der Anlage realisierbar ist.
Mehr-Pass-Walzen
Beim Mehr-Pass-Walzen wird die erforderliche Umformung auf zwei oder mehr Walzdurchgänge verteilt. Dazu können mehrere Walzgerüste oder, sofern technisch geeignet, wiederholte Durchläufe durch eine entsprechende Anlage eingesetzt werden.
Dieses Verfahren ermöglicht es, den Umformprozess in mehrere aufeinanderfolgende Stufen aufzuteilen. Gleichzeitig müssen jedoch die Ausrichtung, die Geschwindigkeitsabstimmung, die Drahtzugspannung und die kumulierte Werkstoffverformung berücksichtigt werden.
Die wichtigsten Unterschiede im Überblick
| Kriterium | Ein-Pass-Walzen | Mehr-Pass-Walzen |
|---|---|---|
| Anzahl der Walzdurchgänge | Ein Durchgang | Zwei oder mehr Durchgänge |
| Umformung | Erfolgt in einer Stufe | Wird auf mehrere Stufen verteilt |
| Anlagenkonfiguration | Kann weniger Walzstufen erfordern | Kann zusätzliche Walzgerüste oder wiederholte Durchgänge erfordern |
| Prozesseinstellung | Weniger durchgangsbezogene Einstellparameter | Mehr aufeinander abzustimmende Prozessvariablen |
| Maßgenauigkeit | Abhängig von Werkzeugen und Betriebsbedingungen | Abhängig von den einzelnen Durchgängen und deren Abstimmung |
| Wichtigster Gesichtspunkt | Technische Machbarkeit der Umformung in einem Durchgang | Stabilität des gesamten Stichplans |
Diese Unterschiede beschreiben allgemeine Verfahrensmerkmale und stellen keine garantierten Leistungsvorteile dar.
2. Berechnung der Dickenabnahme beim Walzen
Die Berechnung der Dickenabnahme hilft Herstellern, die erforderliche Maßänderung während des Walzprozesses zu beurteilen.
Für die prozentuale Dickenabnahme gilt:
Dickenabnahme (%) = [(Ausgangsdicke − Enddicke) ÷ Ausgangsdicke] × 100
Rechenbeispiel: Reduzierung der Kupferdrahtdicke von 2,00 mm auf 1,50 mm
Betrachten wir einen rechteckigen Kupferleiter mit einer Ausgangsdicke von 2,00 mm und einer gewünschten Enddicke von 1,50 mm.
Beim Ein-Pass-Walzen ergibt sich:
Dickenabnahme = [(2,00 − 1,50) ÷ 2,00] × 100 = 25 %
Bei einem beispielhaften Verfahren mit zwei Walzdurchgängen könnte die Dickenabnahme wie folgt aufgeteilt werden:
| Walzstufe | Ausgangsdicke | Enddicke | Dickenabnahme |
|---|---|---|---|
| Ein-Pass-Walzen | 2,00 mm | 1,50 mm | 25,0 % |
| Mehr-Pass-Walzen: Durchgang 1 | 2,00 mm | 1,75 mm | 12,5 % |
| Mehr-Pass-Walzen: Durchgang 2 | 1,75 mm | 1,50 mm | 14,3 % |
Bei beiden Varianten beträgt die gesamte Dickenabnahme 25 %.
Diese Werte dienen ausschließlich der mathematischen Veranschaulichung. Sie stellen weder empfohlene Stichpläne noch garantierte Leistungsdaten von CRM-Walzanlagen dar.
Dickenabnahme gegenüber Querschnittsabnahme
Die prozentuale Dickenabnahme entspricht nicht zwangsläufig der prozentualen Querschnittsabnahme, da sich Kupfer während des Walzens seitlich verbreitern kann.
Für einen rechteckigen Leiter mit nicht abgerundeten Ecken gilt:
Querschnittsfläche (mm²) = Breite (mm) × Dicke (mm)
Querschnittsabnahme (%) = [(Ausgangsquerschnitt − Endquerschnitt) ÷ Ausgangsquerschnitt] × 100
Bei Leitern mit abgerundeten Ecken oder Sonderprofilen muss die tatsächliche Querschnittsgeometrie berücksichtigt werden.
Bei der Bewertung eines Walzprozesses sollten daher sowohl die Dickenabnahme als auch die Querschnittsabnahme betrachtet werden.
3. Einfluss der Walzdurchgänge auf die Drahtqualität
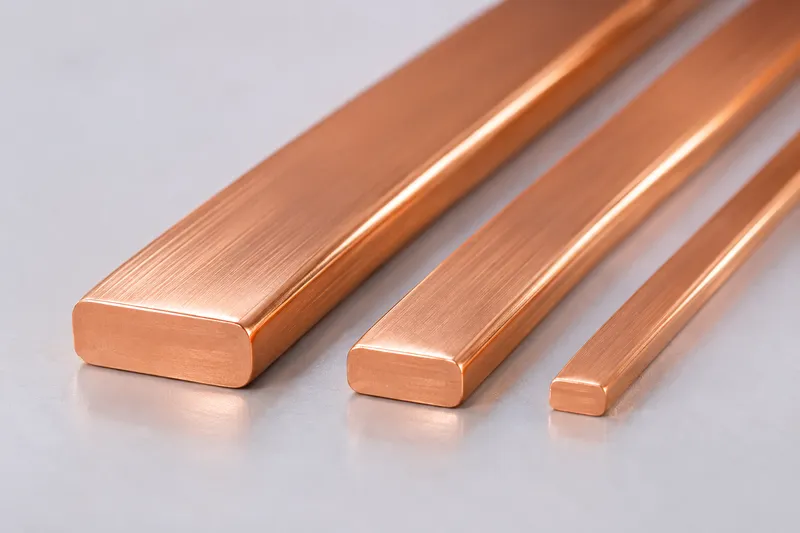
Rechteckiger Kupferdraht wird üblicherweise anhand seiner Breite, Dicke, seines Eckenradius, seiner Oberflächenbeschaffenheit und seiner mechanischen Eigenschaften spezifiziert.
Maßgenauigkeit
Beim Ein-Pass-Walzen erfolgt die erforderliche Maßänderung in einer einzigen Stufe. Beim Mehr-Pass-Walzen wird die Umformung auf aufeinanderfolgende Walzstufen verteilt.
Bei beiden Verfahren hängen die Ergebnisse von der Walzspaltregelung, der Werkzeuggeometrie, der Gleichmäßigkeit des Ausgangsmaterials und stabilen Betriebsbedingungen ab.
Eine größere Anzahl von Walzdurchgängen führt nicht automatisch zu engeren Maßtoleranzen.
Eckenradius und Oberflächenqualität
Der endgültige Eckenradius hängt von der Werkzeugauslegung, dem Werkstofffluss und den Umformbedingungen ab. Bei bestimmten Leiterspezifikationen können zusätzliche Arbeitsschritte zur Kantenformung erforderlich sein.
Die Oberflächenqualität wird unter anderem durch den Zustand des Ausgangsmaterials, den Walzenverschleiß, die Ausrichtung, die Schmierung und die Prozessstabilität beeinflusst.
Keines der beiden Walzverfahren gewährleistet grundsätzlich eine bessere Oberflächenqualität.
Weitere Informationen zu den Umformverfahren finden Sie in unserem Leitfaden zum Kupferwalzprozess.
4. Werkstoffeigenschaften und Produktionskapazität
Kupfersorten und Kaltverfestigung
Zu den häufig verwendeten Kupfersorten für elektrische Leiter gehören C11000 (Cu-ETP), C10200 (Cu-OF) und C10100 (Cu-OFE).
Die Wahl des geeigneten Walzverfahrens hängt nicht nur von der Kupfersorte ab, sondern auch vom Ausgangszustand des Werkstoffs, seiner bisherigen Umformgeschichte und den geforderten Eigenschaften des Endprodukts.
Beim Kaltwalzen kann es zur Kaltverfestigung kommen, die sich auf die Festigkeit und Duktilität des Werkstoffs auswirkt. Das Mehr-Pass-Walzen verteilt die Umformung auf mehrere Stufen, verhindert jedoch nicht die kumulierte Kaltverfestigung.
Abhängig vom Werkstoffzustand und den Anforderungen an den fertigen Leiter kann eine Wärmebehandlung durch Glühen erforderlich sein. Ob und an welcher Stelle des Prozesses ein Glühvorgang notwendig ist, muss gesondert beurteilt werden.
Erhöht das Mehr-Pass-Walzen die Produktionsmenge?
Nicht zwangsläufig.
Für einen einzelnen unisolierten Kupferleiter lässt sich die theoretische Produktionsmenge anhand folgender Formel berechnen:
Theoretische Produktionsmenge (kg/h) = Querschnittsfläche (mm²) × Geschwindigkeit (m/min) × Kupferdichte (g/cm³) × 0,06
Die Dichte von Kupfer beträgt bei Raumtemperatur ungefähr 8,96 g/cm³.
Die tatsächliche Produktionsmenge hängt außerdem von Stillstandszeiten, der Betriebseffizienz und dem Anteil an Gutmaterial ab.
Beim Mehr-Pass-Walzen müssen die miteinander verbundenen Walzstufen mit aufeinander abgestimmten Geschwindigkeiten arbeiten. Gleichzeitig müssen eine stabile Drahtzugspannung und die geforderte Produktqualität gewährleistet werden.
Zusätzliche Walzgerüste erhöhen die Produktionskapazität nicht automatisch. Ebenso bedeutet eine geringere Anzahl von Walzdurchgängen nicht zwangsläufig eine höhere Produktionsgeschwindigkeit.
Deshalb sollte die Leistungsfähigkeit der gesamten Produktionslinie bewertet werden, anstatt sich ausschließlich an der maximalen Geschwindigkeit eines einzelnen Walzgerüsts zu orientieren.
5. Auswahl des geeigneten Walzverfahrens
Die Entscheidung zwischen Ein-Pass- und Mehr-Pass-Walzen sollte auf den Anforderungen an den fertigen Leiter basieren.
| Erforderliche Angaben | Zweck |
|---|---|
| Kupfersorte und Werkstoffzustand | Beurteilung des Umformverhaltens |
| Eingangsabmessungen und Ausgangsform | Festlegung der Ausgangsgeometrie |
| Gewünschte Endbreite und Enddicke | Bestimmung der erforderlichen Maßänderung |
| Maßtoleranzen | Festlegung der Genauigkeitsanforderungen |
| Eckenradius und Oberflächenanforderungen | Beurteilung der Werkzeug- und Umformanforderungen |
| Gewünschte Produktionskapazität | Bewertung der Anlagenkonfiguration |
| Anforderungen an Glühen und Aufwickeln | Bewertung der Integration in den Gesamtprozess |
Ein-Pass-Walzen kann in Betracht gezogen werden, wenn die erforderliche Umformung unter nachgewiesenen Betriebsbedingungen in einer einzigen Stufe realisierbar ist.
Mehr-Pass-Walzen kann geeignet sein, wenn die Umformung auf mehrere Stufen verteilt werden muss oder zusätzliche Formanpassungen erforderlich sind.
Die geeignete Anzahl der Walzdurchgänge muss durch eine technische Bewertung und gegebenenfalls durch praktische Umformversuche bestimmt werden.
Weiterführende Informationen finden Sie in unseren Beiträgen Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter und So spezifizieren Sie eine Produktionslinie für Flachwickeldraht mit kundenspezifischen Abmessungen.
Überprüfung der Anlagenleistung vor dem Kauf
Bitten Sie den Anlagenlieferanten um Angaben zum vorgesehenen Stichplan, zur Werkzeugkonfiguration, zu den Betriebsbedingungen und zur erwarteten Produktionsmenge für repräsentative Leiterabmessungen.
Bei vereinbarten Werksabnahmeprüfungen (Factory Acceptance Test, FAT) sollten die stabile Betriebsgeschwindigkeit, die Endabmessungen, der Eckenradius, die Oberflächenqualität, die Gutmenge und die relevanten mechanischen Eigenschaften überprüft werden.
Garantierte Werte sollten in den gemeinsam vereinbarten technischen Spezifikationen dokumentiert werden.
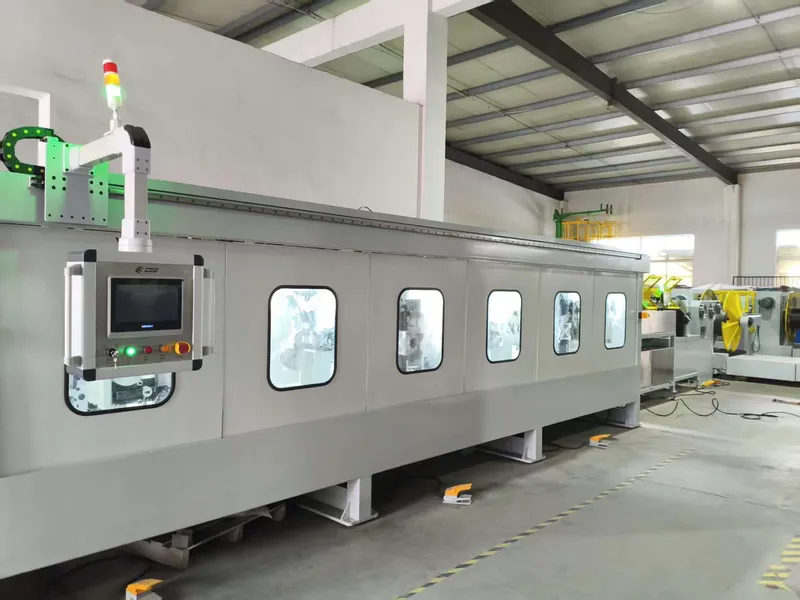
Das CRM-Präzisionswalzwerk für Flachdraht bietet eine Grundlage für die Besprechung anwendungsspezifischer Anlagenkonfigurationen.
Häufig gestellte Fragen (FAQ)
Ist das Mehr-Pass-Walzen genauer als das Ein-Pass-Walzen?
Nicht unbedingt. Die Maßgenauigkeit hängt von den Werkzeugen, der Walzspalteinstellung, der Gleichmäßigkeit des Materials, der Ausrichtung und den Betriebsbedingungen ab – nicht allein von der Anzahl der Walzdurchgänge.
Kann rechteckiger Kupferdraht in einem einzigen Walzdurchgang hergestellt werden?
Bestimmte Maßänderungen können in einem einzigen Durchgang realisierbar sein. Die technische Machbarkeit hängt vom Ausgangsmaterial, den geforderten Abmessungen, den Toleranzen und den Leistungsgrenzen der Anlage ab.
Ist beim Mehr-Pass-Walzen ein Zwischenglühen erforderlich?
Nicht immer. Ob ein Glühvorgang notwendig ist, hängt vom Ausgangszustand des Werkstoffs, der kumulierten Umformung und den geforderten Eigenschaften des Endprodukts ab.
Wie viele Walzdurchgänge werden für die Herstellung von rechteckigem Kupferdraht benötigt?
Eine allgemeingültige Anzahl gibt es nicht. Die erforderliche Anzahl der Durchgänge hängt vom Werkstoff, den Ausgangsabmessungen, dem gewünschten Endprofil, der zulässigen Umformung und der Anlagenkonfiguration ab.
Fazit
Das Ein-Pass- und das Mehr-Pass-Walzen stellen zwei unterschiedliche Verfahren zur Herstellung von rechteckigem Kupferdraht dar.
Beim Ein-Pass-Walzen erfolgt die Umformung in einer einzigen Stufe, während sie beim Mehr-Pass-Walzen auf mehrere Stufen verteilt wird. Welches Verfahren geeignet ist, hängt von den Leiterabmessungen, den Werkstoffeigenschaften, den Qualitätsanforderungen und den Produktionsbedingungen ab.
Keines der beiden Verfahren gewährleistet grundsätzlich eine höhere Genauigkeit oder Produktivität. Die Auswahl der Anlage sollte auf technischen Berechnungen und einer geeigneten Überprüfung des vorgesehenen Prozesses beruhen.
Sky Bluer Environmental Technology Co., Ltd. (CRM) stellt Präzisionswalzwerke und kundenspezifische Anlagen zur Verarbeitung von Metalldrähten her.
Senden Sie unserem Engineering-Team Ihre Leiterzeichnung, die Werkstoffspezifikationen und die gewünschte Produktionsmenge, damit wir eine geeignete Walzanlagenkonfiguration für Ihre Anforderungen prüfen können.