Die Entscheidung zwischen einem Flachdrahtwalzwerk und einer Drahtziehmaschine hängt vom Ausgangsmaterial, der gewünschten Endgeometrie, den Maßtoleranzen und der späteren Verwendung des Leiters ab – nicht allein von der Nenngeschwindigkeit der Anlage.
Beim Walzen wird Kupfer zwischen rotierenden Walzen plastisch verformt. Beim Drahtziehen wird das Material durch eine Ziehmatrize gezogen. Beide Verfahren verändern den Querschnitt des Metalls durch plastische Umformung, unterscheiden sich jedoch darin, wie das endgültige Drahtprofil erzeugt und kontrolliert wird. Bei Leitern für Transformatoren und Elektromotoren beeinflussen diese Unterschiede die Werkzeugauslegung, die Kantenradien, die Oberflächenqualität und die Prozessstabilität.
Im Folgenden erfahren Sie, welches Verfahren sich für welche Anforderungen eignet und wann eine Kombination beider Technologien sinnvoll ist.
Flachdrahtwalzwerk vs. Drahtziehmaschine: Die wichtigsten Unterschiede
| Vergleichskriterium | Flachdrahtwalzwerk | Drahtziehmaschine |
|---|---|---|
| Umformprinzip | Druckumformung zwischen rotierenden Walzen | Ziehen des Materials durch eine profilierte Matrize |
| Hauptwerkzeuge | Flach- oder Profilwalzen | Rund- oder Profilziehmatrizen |
| Typische Funktion | Flachwalzen und Herstellung rechteckiger Drahtprofile | Durchmesserreduzierung oder Profilziehen |
| Dickenkontrolle | Walzspalt, Gerüststeifigkeit, Umformgrad und Drahtzugspannung | Matrizengeometrie, Werkzeugverschleiß und elastische Rückfederung |
| Breitenkontrolle | Seitlicher Materialfluss und Kantenformwerkzeuge | Matrizenöffnung und Werkstofffluss |
| Kantengeometrie | Profilwalzen oder separate Kantenverrundungsstufe | Speziell ausgelegte Profilziehmatrize |
| Wesentliche Prozessrisiken | Ungleichmäßige Breitung, Fehlausrichtung und Walzspuren | Überhöhte Ziehkraft, Matrizenverschleiß und Riefenbildung |
| Umrüstung | Einstellung oder Austausch von Walzen und Führungen | Austausch der Matrizen und Anpassung der Ziehfolge |
Keines der beiden Verfahren ist grundsätzlich präziser. Die erreichbare Maßgenauigkeit hängt von der gesamten Anlagenkonfiguration ab.
Wie funktioniert ein Flachdrahtwalzwerk?
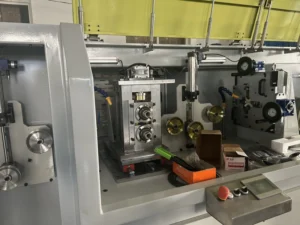
Ein Präzisionswalzwerk reduziert schrittweise die Dicke von rundem oder bereits vorgeformtem Kupferdraht. Mit abnehmender Dicke verlängert sich das Material und kann sich seitlich verbreitern. Walzengeometrie, Stichabnahme und Ein- beziehungsweise Auslaufzugspannung bestimmen, wie gleichmäßig sich das gewünschte Profil ausbildet.
Ein typischer Fertigungsablauf lautet:
Kupferrunddraht → Vorwalzen → Zwischenwalzen → Kantenformung → Endkalibrierung → Prüfung → Aufwickeln
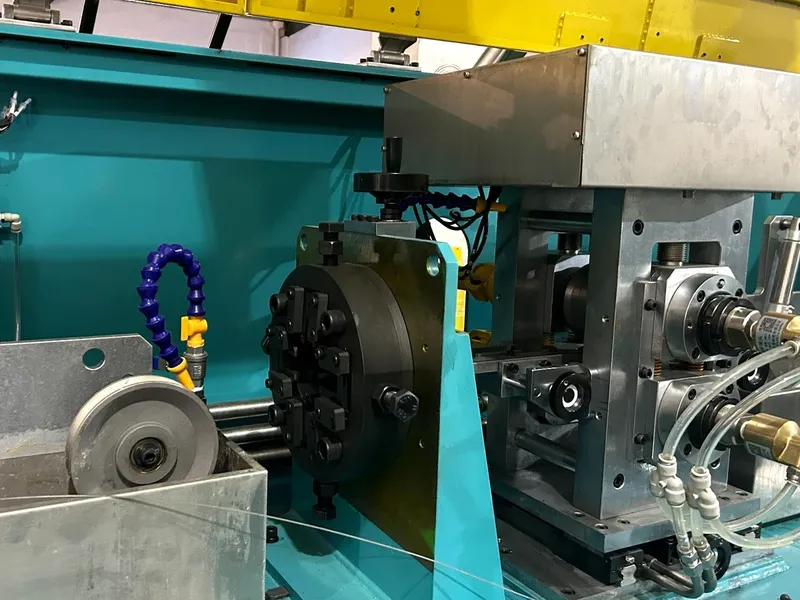
Walzspalt, Stichplan und Kantenformung
Bei einem konventionellen Duo-Walzgerüst (2-Hi) wird durch die Einstellung des Walzspalts hauptsächlich die Drahtdicke verändert. Die Breite hängt zusätzlich von der seitlichen Materialbreitung ab und lässt sich daher nicht immer allein durch eine Verringerung des Walzspalts korrigieren. Um einen definierten Eckenradius zu erzielen, können zusätzliche Kantenformwerkzeuge erforderlich sein.
Die Verteilung der Umformung auf mehrere moderate Walzstiche kann Probleme vermeiden, die durch eine zu hohe Abnahme in einem einzigen Stich entstehen. Dazu gehören instabile Drahtbreiten, asymmetrische Kanten und Oberflächenbeschädigungen. Der Stichplan muss auf den Werkstoffzustand, die Zielgeometrie und die erforderliche Walzkraft abgestimmt werden.
Auch die Drahtführung und die Synchronisierung der Antriebe sind entscheidend. Eine außermittige Drahtzuführung kann zu ungleichen Eckenradien führen, selbst wenn die Dicke innerhalb der vorgegebenen Toleranz liegt.
Wie formt eine Drahtziehmaschine Kupferdraht?
Eine Drahtziehmaschine zieht Kupfer durch eine Matrize, deren Öffnung einen kleineren oder anders geformten Querschnitt als das Ausgangsmaterial aufweist. Das konventionelle Drahtziehen wird häufig eingesetzt, um den Durchmesser von Runddraht vor weiteren Bearbeitungsschritten zu reduzieren.
Für die Herstellung rechteckiger Kupferleiter sind speziell ausgelegte Profilziehmatrizen sowie geeignete Zug- und Führungssysteme erforderlich.
Ein möglicher Fertigungsablauf lautet:
Runddraht → Vorziehen → Profilziehen → Endkalibrierung → Prüfung → Aufwickeln
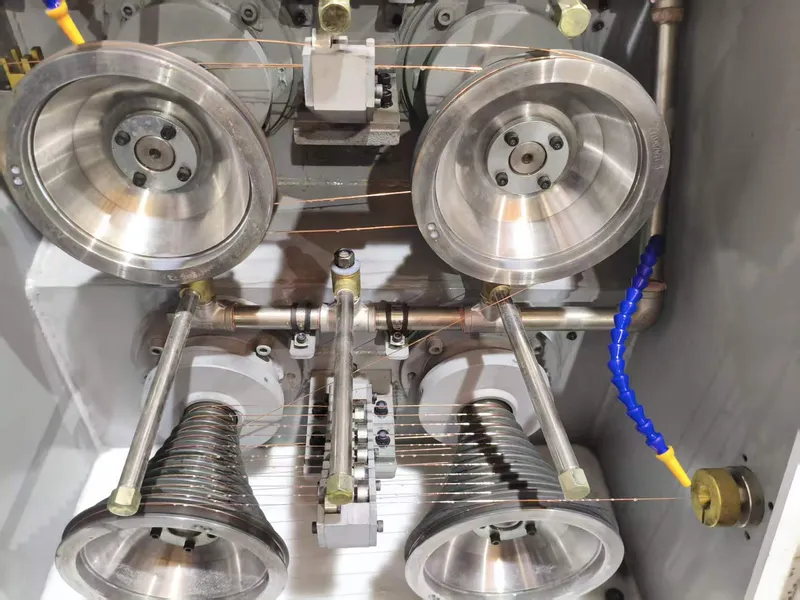
Matrizengeometrie und Ziehkraft
Eine Profilziehmatrize begrenzt den Leiterquerschnitt über einen größeren Teil seines Umfangs als ein konventioneller Flachwalzstich. Die Abmessungen der Matrizenöffnung entsprechen jedoch nicht zwangsläufig exakt den Abmessungen des fertigen Drahts. Auch die elastische Rückfederung, die Ausgangshärte des Kupfers, die Schmierung und der Matrizenverschleiß beeinflussen das Ergebnis.
Eine übermäßige Querschnittsreduzierung erhöht die Ziehkraft und kann Drahtbrüche, Oberflächenriefen sowie vorzeitigen Werkzeugverschleiß verursachen. Deshalb müssen die erforderliche Zugkraft, die zulässigen Umformgrade und die Profilgeometrie sorgfältig geprüft werden.
Eine herkömmliche Runddrahtziehmaschine kann nicht allein durch eine Änderung der Geschwindigkeitseinstellungen präzisen Rechteckdraht herstellen. Werkzeuge, Drahtführung und Prozessauslegung müssen für das Profilziehen geeignet sein.
Welches Verfahren bietet eine bessere Maß- und Eckenradiuskontrolle?
Breiten- und Dickentoleranzen
Beim Walzen lässt sich die Dicke unmittelbar über den Walzspalt einstellen. Die Breitenkontrolle erfordert dagegen eine gezielte Beeinflussung des seitlichen Materialflusses und gegebenenfalls zusätzliche Kantenformstufen.
Beim Profilziehen definiert die Matrizengeometrie den vorgesehenen Querschnitt. Werkzeugverschleiß und elastische Rückfederung können jedoch Abweichungen der Endabmessungen verursachen.
Die Leistungsfähigkeit beider Verfahren sollte anhand desselben Werkstoffs, identischer Zielabmessungen und vergleichbarer Prüfmethoden bewertet werden. Statt allgemeiner Aussagen über „Mikrometerpräzision“ sollten Hersteller maßabhängige, garantierte Toleranzen anfordern.
Eckenradius und Oberflächenqualität
Bei rechteckigen Kupferleitern reichen korrekte Breiten- und Dickenmaße allein nicht aus. Scharfkantige Ecken oder Grate können die Lackisolierung beziehungsweise das Isolierpapier beschädigen. Eine übermäßige Kantenverrundung reduziert dagegen den Kupferquerschnitt innerhalb der vorgegebenen Außenabmessungen.
Walzanlagen können eine separate Kantenverrundungseinheit verwenden. Beim Profilziehen wird die Eckengeometrie hauptsächlich durch die Matrizengeometrie und die Umformfolge bestimmt.
Beide Verfahren erfordern eine direkte Prüfung der Eckenkontur. Ein herkömmliches Lasermesssystem für Breite und Dicke kann den vollständigen Eckenradius nicht eigenständig erfassen.
Auch die typischen Oberflächenfehler unterscheiden sich: Beim Walzen können Walzspuren oder beschädigte Kanten auftreten, während beim Ziehen beispielsweise Matrizenriefen oder Kratzer entstehen können. Saubere Werkzeuge, geeignete Schmierung und eine kontrollierte Drahtführung sind bei beiden Verfahren unverzichtbar.
Weitere Informationen zu Geometrie und Qualitätsanforderungen finden Sie unter Blanker Rechteckkupferdraht: Typen, Anwendungen und Herstellung.
Wann sollten Drahtziehen und Walzen kombiniert werden?
In vielen Fertigungslinien für elektrische Leiter erfüllen Drahtziehen und Walzen unterschiedliche Aufgaben. Zunächst wird durch Ziehen ein gleichmäßiger Runddrahtdurchmesser hergestellt. Anschließend erzeugt das Walzen den rechteckigen Querschnitt. Falls bestimmte mechanische Eigenschaften erforderlich sind, kann zusätzlich ein Glühprozess integriert werden.
| Fertigungsroute | Geeigneter Einsatzfall | Wesentlicher Prüfpunkt |
|---|---|---|
| Ziehen → Walzen | Kupferwalzdraht oder Runddraht muss vor dem Flachwalzen im Durchmesser reduziert werden | Ziehumformgrad und Walzstichplan |
| Direktes Profilziehen | Ein definierter Rechteckquerschnitt kann mit geeigneten Profilmatrizen hergestellt werden | Matrizenentwicklung, Ziehkraft und Eckengenauigkeit |
| Walzen → Profilkalibrierung | Das Hauptprofil wird gewalzt und anschließend durch eine Profilmatrize kalibriert | Zusätzliche Kaltverfestigung, Matrizenverschleiß und nachweisbarer Nutzen |
Die Kombination mehrerer Verfahren erhöht den Werkzeugbedarf sowie den Wartungs- und Regelungsaufwand. Deshalb sollte die einfachste Prozessfolge gewählt werden, mit der sich die Produktspezifikation zuverlässig erfüllen lässt.
Kupferwerkstoff, Glühen und Anforderungen der Weiterverarbeitung
Zu den üblichen Werkstoffen für elektrische Leiter gehören elektrolytisches Kupfer Cu-ETP (C11000) und sauerstofffreies Kupfer wie C10200.
Sowohl beim Walzen als auch beim Ziehen kommt es zur Kaltverfestigung, wodurch sich Härte und Duktilität des Materials verändern. Schwankungen des Ausgangszustands können die Umformkräfte und die endgültige Leitergeometrie beeinflussen.
Ob ein Glühprozess erforderlich ist, hängt vom gesamten Umformgrad und den geforderten mechanischen Eigenschaften des fertigen Leiters ab.
Ebenso wichtig ist die spätere Anwendung. Transformatorenleiter benötigen eine kontrollierte Geometrie für die Wicklung und Papierisolierung. Lackdrähte erfordern eine saubere Oberfläche und geeignete Eckenradien. Leiter für Elektromotoren, die anschließend gebogen oder zu Hairpin-Wicklungen geformt werden, können zusätzliche Anforderungen an die Duktilität stellen.
Die Abmessungen des blanken und des isolierten Leiters müssen getrennt spezifiziert werden.
Weitere Informationen zu Transformatoranwendungen finden Sie unter Papierisolierter Kupferflachdraht für Transformatorwicklungen.
Anlagenauswahl: Welche technischen Angaben sind erforderlich?
Vor einer Angebotsanfrage sollten dem Maschinenhersteller eine vollständige Querschnittszeichnung und die Produktionsanforderungen zur Verfügung gestellt werden:
- Kupfersorte, Werkstoffzustand sowie Eingangsdurchmesser oder Eingangsprofil
- Fertige Breite und Dicke einschließlich der geforderten Toleranzen
- Eckenradius, Kantenbeschaffenheit und Oberflächenanforderungen
- Erforderliche Härte oder Bruchdehnung sowie nachfolgende Isolier- oder Umformprozesse
- Gewünschte Produktionskapazität, Spulengewicht sowie Ab- und Aufwickelkonfiguration
- Verfügbare Medienversorgung, Prüfanforderungen und Bedingungen für die Abnahmeprüfung
Fordern Sie außerdem ein Prozessfließschema, Angaben zur Werkzeugauslegung, größenabhängige garantierte Toleranzen und definierte Kriterien für Produktionsversuche an.
Die konstruktive Auslegungsgeschwindigkeit ist nicht mit einer garantierten Produktionsgeschwindigkeit für sämtliche Leiterabmessungen gleichzusetzen.
Veröffentlichte technische Daten des CRM-Walzwerks
Das CRM-Präzisions-Flachdrahtwalzwerk für Transformatoren umfasst laut veröffentlichter Anlagenkonfiguration zwei Duo-Walzgerüste (2-Hi), gefolgt von einem aktiv angetriebenen Kantenverrundungswalzwerk. Hinzu kommen Zugspannungsregelung, Kühlung, Maßkontrolle und Aufwickeleinrichtungen.
| Veröffentlichter Parameter | Spezifikation |
|---|---|
| Eingangsdurchmesser des Runddrahts | 1,0–6,0 mm |
| Fertigbreite / Fertigdicke | 0,6–10 mm / 0,4–6 mm |
| Breiten- / Dickentoleranz | ±0,01 mm / ±0,005 mm |
| Einstellbarer Eckenradius | R0,05–1,0 mm |
| Auslegungsgeschwindigkeit | 180 m/min |
Diese Werte entsprechen den veröffentlichten technischen Daten des Herstellers. Sie stellen keine Garantie dafür dar, dass sämtliche Toleranzen, Eckenradien und Geschwindigkeiten bei jeder Werkstoff- und Abmessungskombination gleichzeitig erreicht werden.
Die tatsächliche Leistungsfähigkeit muss durch eine technische Bewertung oder Produktionsversuche bestätigt werden.
Häufige Fertigungsprobleme und geeignete Gegenmaßnahmen
| Beobachtetes Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Ungleiche Eckenradien | Außermittige Drahtzuführung oder fehlausgerichtete Werkzeuge | Drahtzentrierung sowie Walzen- und Matrizenausrichtung prüfen |
| Schwankende Dicke | Veränderungen des Walzspalts oder Matrizenverschleiß | Werkzeuge kontrollieren und Messwertverläufe auswerten |
| Oberflächenkratzer | Verunreinigte Walzen, Matrizen oder Führungen | Kontaktflächen reinigen und überprüfen |
| Drahtbrüche | Zu hohe Ziehkraft oder instabile Drahtzugspannung | Umformgrade, Schmierung und Werkstoffzustand überprüfen |
| Schwankende Breite | Instabile seitliche Materialbreitung oder Unterschiede im Eingangsmaterial | Walzstichplan und Gleichmäßigkeit des Ausgangsmaterials kontrollieren |
Eine pauschale Erhöhung des Walzdrucks oder der Drahtzugspannung sollte vermieden werden. Solche Eingriffe können zusätzliche Fehler verursachen, ohne die eigentliche Ursache zu beseitigen.
Häufig gestellte Fragen (FAQ)
Ist Walzen grundsätzlich besser für die Herstellung von Rechteckkupferdraht geeignet?
Nein. Das Walzen eignet sich besonders für das schrittweise Flachwalzen und die Kantenformung. Das Profilziehen kann bei geeigneten Geometrien ebenfalls eine wirtschaftlich und technisch sinnvolle Lösung sein. Entscheidend ist die nachgewiesene Fertigungsfähigkeit für den tatsächlich geforderten Leiterquerschnitt.
Kann eine herkömmliche Drahtziehmaschine Rechteckdraht herstellen?
Nicht ohne geeignete Profilziehmatrizen, ausreichende Zugkraft, passende Drahtführungen und eine validierte Ziehfolge. Die Fähigkeit zur Runddrahtreduzierung allein reicht dafür nicht aus.
Welches Verfahren ermöglicht genauere Eckenradien?
Mit entsprechend ausgelegten Werkzeugen können beide Verfahren einen definierten Eckenradius erzeugen. Entscheidend ist die messtechnische Prüfung der fertigen Kontur. Breiten- und Dickenmessungen allein reichen zur Beurteilung des Eckenradius nicht aus.
Muss Kupfer nach dem Umformen geglüht werden?
Das hängt vom Ausgangszustand des Materials, der gesamten Kaltumformung sowie den geforderten Härte- und Dehnungswerten ab. Die Notwendigkeit und Position des Glühprozesses müssen anhand der vollständigen Fertigungsspezifikation bestimmt werden.
Welche Nachweise sollte ein Maschinenhersteller vor dem Kauf erbringen?
Fordern Sie repräsentative Muster oder einen Produktionsversuch an, bei dem Endabmessungen, Eckengeometrie, Oberflächenbeschaffenheit, stabile Produktionsgeschwindigkeit und Gleichmäßigkeit über eine definierte Fertigungslänge überprüft werden.
Fazit
Ein Flachdrahtwalzwerk und eine Drahtziehmaschine sind keine unmittelbar austauschbaren Anlagen. Beim Walzen entstehen rechteckige Querschnitte durch kontrollierte Druckumformung. Beim Profilziehen wird die gewünschte Geometrie mithilfe profilierter Matrizen und einer Zugkraft erzeugt. Viele Fertigungslinien für elektrische Leiter kombinieren beide Verfahren: Das Drahtziehen bereitet den Eingangsdurchmesser vor, während das Walzen die endgültige Leitergeometrie erzeugt.
Sky Bluer Environmental Technology Co., Ltd. liefert CRM-Präzisionswalzwerke und Drahtziehanlagen für Kupfer- und Aluminiumleiter.
Wenn Sie eine Produktionslinie für rechteckigen Kupferdraht planen, senden Sie uns bitte Angaben zur Kupfersorte, den Eingangsabmessungen, der Querschnittszeichnung des Fertigprodukts, den Toleranzen, dem Eckenradius und der gewünschten Produktionskapazität. Unser Engineering-Team kann auf dieser Grundlage eine geeignete Walz-, Zieh- oder kombinierte Fertigungslösung für Ihr Projekt bewerten.