
Einleitung
Roebel-Bar-Leiter sind spezielle transponierte Leiter, die in großen Motoren, Generatoren und anderen leistungsstarken rotierenden elektrischen Maschinen eingesetzt werden. Im Gegensatz zu einem herkömmlichen einzelnen rechteckigen Kupferleiter besteht ein Roebel-Bar aus mehreren isolierten Kupferlitzen, die geformt und transponiert werden, sodass die einzelnen Litzen innerhalb des gesamten Leiters periodisch unterschiedliche Positionen einnehmen.
Diese Struktur ist besonders bei großen elektrischen Maschinen wichtig, da Leiterabmessungen und Magnetfelder zu einer ungleichmäßigen Stromverteilung und zusätzlichen Verlusten führen können.
Aus fertigungstechnischer Sicht beginnt die Leistungsfähigkeit eines Roebel-Bar-Leiters mit der Qualität der einzelnen Kupferlitzen. Maßgenauigkeit, Litzengeometrie, Eckenradius, Oberflächenqualität, mechanische Eigenschaften, Isolierung und Gleichmäßigkeit der Transposition beeinflussen den fertigen Leiter.
Dieser Artikel behandelt den Aufbau, die Anwendungen, die technischen Anforderungen, die Herstellung der Litzen und die wichtigsten Produktionsaspekte von Roebel-Bar-Leitern für Motoren und Generatoren.
Was ist ein Roebel-Bar-Leiter?
Ein Roebel-Bar ist ein transponierter Leiter, der aus mehreren einzeln isolierten Kupferlitzen zusammengesetzt ist.
Die einzelnen Litzen werden so geformt und angeordnet, dass sich ihre Positionen entlang der Leiterlänge verändern.
Ein vereinfachter Herstellungsablauf lautet:
Kupferdrahtstab → Drahtziehen → Herstellung rechteckiger Kupferlitzen → Litzenisolierung → Litzenformung → Transposition → Roebel-Bar-Montage
Typische Merkmale sind:
| Parameter | Typische Beschreibung |
|---|---|
| Leitermaterial | Hochleitfähiges Kupfer |
| Einzelne Litze | Rechteckiges / profiliertes Kupfer |
| Litzenisolierung | Anwendungsspezifische elektrische Isolierung |
| Anzahl der Litzen | Gemäß Maschinendesign |
| Litzenanordnung | Transponiert |
| Fertige Struktur | Zusammengesetzter Stab-Leiter |
| Hauptanwendungen | Große Motoren und Generatoren |
| Maßtoleranz | Anwendungsabhängig |
| Oberflächenanforderung | Glatt und fehlerfrei |
| Mechanischer Zustand | Für Formung und Transposition geeignet |
Die genaue Leitergeometrie wird durch das Design der elektrischen Maschine, die Strombelastbarkeit, die Nutabmessungen, die Spannungsebene, die Kühlanordnung und die elektromagnetischen Anforderungen bestimmt.
Warum wird eine Transposition eingesetzt?
In großen elektrischen Maschinen arbeiten Leiter in komplexen elektromagnetischen Feldern.
Wenn ein großer Leiter als massiver Kupferquerschnitt ausgeführt wäre, könnten verschiedene Bereiche des Leiters unterschiedlichen elektromagnetischen Bedingungen ausgesetzt sein. Dies kann zu Umlaufströmen und zusätzlichen Wirbelstromverlusten führen.
Eine Lösung besteht darin, den Leiter in mehrere isolierte Litzen aufzuteilen und deren Positionen zu transponieren.
Das Prinzip lässt sich wie folgt vereinfachen:
Großer Leiter → Mehrere kleinere Litzen → Einzelisolierung → Kontrollierte Transposition → Zusammengesetzter Leiter
Durch die Transposition nehmen die einzelnen Litzen periodisch unterschiedliche Positionen innerhalb des Leiterquerschnitts ein.
Dadurch können ausgeglichenere elektromagnetische Bedingungen zwischen den Litzen erreicht und zusätzliche Verluste in Wicklungen großer elektrischer Maschinen reduziert werden.
Hauptanwendungen von Roebel-Bar-Leitern
Roebel-Bar-Leiter werden hauptsächlich in großen rotierenden elektrischen Maschinen eingesetzt und weniger in gewöhnlichen kleinen Motoren.
Typische Anwendungen sind:
| Anwendung | Hauptanforderung an den Leiter |
|---|---|
| Große Generatoren | Hohe Stromtragfähigkeit |
| Wasserkraftgeneratoren | Zuverlässige Langzeitperformance der Wicklung |
| Turbogeneratoren | Kontrollierte elektromagnetische Verluste |
| Große Industriemotoren | Hochleistungs-Wicklungssysteme |
| Spezialgeneratoren | Anwendungsspezifische Leitergeometrie |
| Hochleistungs-Rotationsmaschinen | Optimierte Stromverteilung |
Das Leiterdesign kann je nach Maschine deutlich variieren.
Für eine breitere Einführung in Flachkupferleiter für elektrische Maschinen siehe Copper Flat Wire for Motors and Generators: Applications and Requirements.
Aufbau eines Roebel-Bar-Leiters
Ein Roebel-Bar sollte als vollständiges Leitersystem und nicht nur als einzelner Kupferdraht betrachtet werden.
Seine Leistungsfähigkeit hängt von mehreren miteinander verbundenen Elementen ab.
Kupferlitzen
Die einzelnen Litzen bilden die elektrischen Strompfade.
Wichtige Parameter sind:
- Breite
- Dicke
- Querschnittsgeometrie
- Eckenradius
- Oberflächenqualität
- Mechanische Eigenschaften
- Maßtoleranz
Litzenisolierung
Die einzelnen Litzen sind entsprechend dem Wicklungsdesign elektrisch voneinander isoliert.
Transposition
Die Litzen werden so geformt und angeordnet, dass sie entlang des Stabes ihre Positionen wechseln.
Endgeometrie des Stabes
Nach dem Zusammenbau der Litzen muss der fertige Roebel-Bar die Gesamtmaßanforderungen erfüllen, die für den Stator oder andere Wicklungsstrukturen erforderlich sind.
Technische Anforderungen an einzelne Kupferlitzen
Die Maßgenauigkeit jeder einzelnen Litze ist wichtig, da mehrere Litzen zu einem fertigen Stab zusammengesetzt werden.
Typische technische Referenzwerte können sein:
| Parameter | Typische Anforderung |
|---|---|
| Material | Cu-ETP / sauerstofffreies Kupfer |
| Litzenbreite | Ca. 2–15 mm |
| Litzendicke | Ca. 0,8–5 mm |
| Breitentoleranz | ±0,01–0,03 mm |
| Dickentoleranz | ±0,005–0,02 mm |
| Hochpräzise Dickentoleranz | Bis ca. ±0,005 mm |
| Eckenradius | Anwendungsabhängig |
| Oberfläche | Glatt und fehlerfrei |
| Kantenzustand | Gratfrei |
| Kupferzustand | Anwendungsspezifisch |
| Leitfähigkeit | Hochleitfähiges Kupfer |
Diese Werte sind allgemeine technische Richtwerte und keine universellen Roebel-Bar-Spezifikationen.
Die tatsächlichen Litzenabmessungen und Toleranzen sollten immer nach den Leiterzeichnungen des Kunden und dem jeweiligen Motor- oder Generatordesign festgelegt werden.
Für weitere Informationen zu präzisen rechteckigen Kupferleitern siehe Bare Rectangular Copper Wire: Types, Applications and Manufacturing.
Warum die Maßgenauigkeit der Litzen wichtig ist
Bei einem mehrlitzigen Leiter können sich Maßabweichungen beim Zusammenbau addieren.
Ein vereinfachtes Beispiel:
| Dickenabweichung pro Litze | 10 Litzen | 20 Litzen | 30 Litzen |
|---|---|---|---|
| 0,002 mm | 0,02 mm | 0,04 mm | 0,06 mm |
| 0,005 mm | 0,05 mm | 0,10 mm | 0,15 mm |
| 0,010 mm | 0,10 mm | 0,20 mm | 0,30 mm |
Der tatsächliche Effekt hängt von der Litzenanordnung und der Stabgeometrie ab, aber dieses Beispiel zeigt, warum gleichmäßige Abmessungen wichtig sind.
Hersteller sollten daher nicht nur die mittleren Litzenabmessungen, sondern auch die kontinuierliche Maßstabilität über die gesamte Litzenlänge kontrollieren.
Litzengeometrie und Transposition
Roebel-Bar-Litzen stellen höhere Anforderungen an die Umformung als gewöhnliche gerade rechteckige Kupferdrähte.
Während der Herstellung müssen die Litzen dem vorgesehenen Transpositionsmuster folgen und gleichzeitig ihre elektrische Isolierung und Leiterintegrität beibehalten.
| Parameter | Einfluss auf die Fertigung |
|---|---|
| Litzenbreite | Endgeometrie des Stabes |
| Litzendicke | Gesamtabmessungen des Leiters |
| Kantengeometrie | Verhalten bei Formung und Isolierung |
| Mechanischer Zustand | Umformbarkeit der Litze |
| Maßhaltigkeit | Stabilität der Transposition |
| Isolationszustand | Elektrische Trennung |
| Litzenanordnung | Genauigkeit des fertigen Stabes |
Das bedeutet, dass der vorgelagerte Walzprozess bereits die nachfolgende Litzenformung berücksichtigen muss.
Eine Kupferlitze kann zwar die Anforderungen an Breite und Dicke erfüllen, bei unzureichender mechanischer Gleichmäßigkeit aber dennoch Probleme bei der Roebel-Bar-Herstellung verursachen.
Eckenradius und Kantenqualität
Der Eckenradius ist ein weiterer wichtiger Parameter der einzelnen Kupferlitzen.
Zu scharfe oder beschädigte Kanten können das Risiko von Isolationsproblemen bei späteren Verarbeitungsschritten erhöhen.
| Kantenzustand | Mögliche Auswirkung |
|---|---|
| Scharfe Ecke | Höhere Belastung der Isolierung |
| Grat | Mögliche Beschädigung der Isolierung |
| Ungleichmäßiger Eckenradius | Unregelmäßige Litzengeometrie |
| Kantenriss | Geringere Zuverlässigkeit |
| Oberflächenkratzer | Kann die Isolierung beeinflussen |
| Kontrollierter Eckenradius | Stabilere Weiterverarbeitung |
Der korrekte Radius hängt von den Litzenabmessungen, dem Isolationssystem und den Umformanforderungen ab.
Für Leiter mit glimmerbasierten Isolationssystemen siehe Mica Insulated Rectangular Copper Wire for Motors and Generators.
Anforderungen an die Oberflächenqualität
Die Herstellung von Roebel-Bar-Litzen erfordert eine saubere und kontrollierte Kupferoberfläche.
Typische zu vermeidende Fehler sind:
- Kratzer
- Walzspuren
- Grate
- Kantenrisse
- Kupferpartikel
- Oxidation
- Oberflächenverunreinigungen
Oberflächenfehler können nach der Isolierung noch kritischer werden, da die Litzen anschließend geformt und montiert werden.
Die Walzanlage sollte daher Folgendes gewährleisten:
- Hochwertige Walzenoberflächen
- Stabile Walzenausrichtung
- Kontrollierte Schmierung
- Präzise Drahtführung
- Stabile Zugspannung
- Sorgfältiges Aufwickeln
Die Oberflächenqualität sollte bereits im ersten Walzprozess kontrolliert und nicht erst nach der Litzenherstellung korrigiert werden.

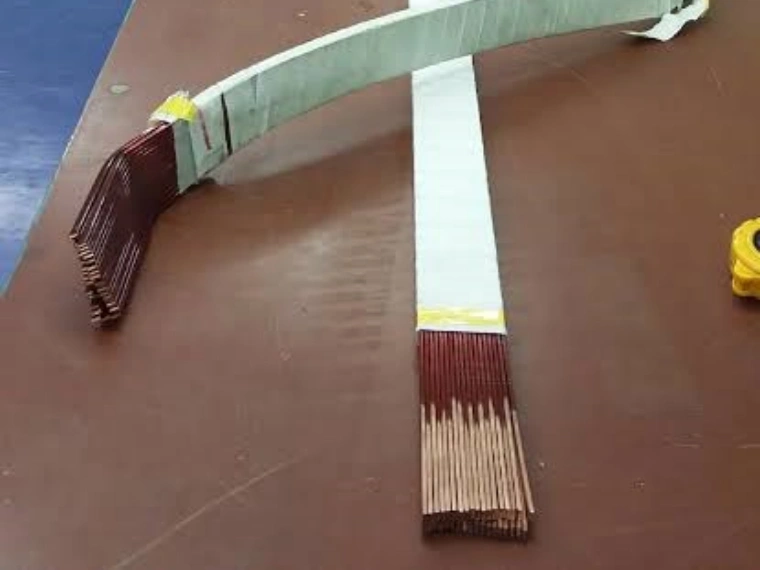
Herstellungsprozess der Kupferlitzen für Roebel-Bar
Bevor die Roebel-Transposition stattfinden kann, müssen zunächst präzise Kupferlitzen hergestellt werden.
Ein typischer vorgelagerter Prozess ist:
Kupferdrahtstab → Drahtziehen → Glühen → Präzisionswalzen → Kalibrieren → Online-Messung → Oberflächenprüfung → Litzenisolierung
Drahtziehen
Das Drahtziehen bereitet den Kupferdraht auf das anschließende Präzisionswalzen vor und kann zur Herstellung des erforderlichen Zwischendurchmessers eingesetzt werden.
Glühen
Der mechanische Zustand des Kupfers muss für die nachfolgende Litzenformung geeignet sein.
Daher kann je nach den gewünschten Kupfereigenschaften ein Glühprozess integriert werden.
Präzisionswalzen
Der Walzprozess erzeugt die rechteckige Geometrie der Litze.
| Walzparameter | Haupteinfluss |
|---|---|
| Walzenspalt | Litzendicke |
| Walzenprofil | Querschnittsgeometrie |
| Walzenausrichtung | Symmetrie der Litze |
| Reduktion pro Stich | Materialverformung |
| Walzenoberfläche | Oberflächenqualität des Kupfers |
| Einlaufzug | Walzstabilität |
| Auslaufzug | Maßhaltigkeit |
| Liniengeschwindigkeit | Produktionsstabilität |
Wenn engere Toleranzen gefordert sind, können mehrere Walz- oder Kalibrierstufen verwendet werden.
Online-Messung und Regelkreissteuerung
Eine kontinuierliche Messung ist besonders vorteilhaft, wenn große Mengen identischer Litzen hergestellt werden müssen.
Typische Online-Messungen umfassen:
| Messgröße | Zweck |
|---|---|
| Breite | Einhaltung der Litzenabmessungen |
| Dicke | Kontrolle der Endgeometrie |
| Position | Sicherstellung der Walzausrichtung |
| Liniengeschwindigkeit | Synchronisierung der Produktion |
| Zugspannung | Stabilisierung des Materialflusses |
| Walzenposition | Unterstützung automatischer Korrekturen |
Ein Regelkreis kann wie folgt dargestellt werden:
Lasermessung → Maßabweichung → SPS-Steuerung → Walzenverstellung → Korrigierte Litze
Dies kann helfen, über lange Produktionsläufe hinweg gleichmäßige Abmessungen zu gewährleisten.
Für integrierte Walztechnologie siehe Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductors.
Von rechteckigen Kupferlitzen zum Roebel-Bar
Nachdem die einzelnen Litzen hergestellt und isoliert wurden, gelangen sie in den Form- und Transpositionsprozess.
Ein vereinfachter Ablauf ist:
Präzise Kupferlitzen → Einzelisolierung → Litzenformung → Kontrollierte Transposition → Litzenmontage → Endformung des Stabes → Prüfung
Diese Stufe erfordert eine präzise Koordination mehrerer Litzen.
Wichtige Parameter sind:
- Litzenposition
- Transpositionsgeometrie
- Litzenzug
- Umformgenauigkeit
- Schutz der Isolierung
- Gesamtabmessungen des Stabes
- Endgeradheit
Der Formprozess muss die gewünschte Transposition erzeugen, ohne das Kupfer oder die Litzenisolierung zu beschädigen.
Roebel-Bar vs. CTC-Leiter
Roebel-Bar-Leiter und CTC-Leiter verwenden beide eine Transposition, sind jedoch für unterschiedliche Anwendungen ausgelegt und sollten nicht als dasselbe Produkt betrachtet werden.
| Merkmal | Roebel-Bar | CTC |
|---|---|---|
| Grundstruktur | Mehrere isolierte Litzen | Mehrere isolierte Litzen |
| Transposition | Ja | Ja |
| Typische Anwendung | Motoren und Generatoren | Leistungstransformatoren |
| Fertiger Leiter | Stabförmiger Leiter | Kontinuierlich transponierter Wicklungsleiter |
| Litzengeometrie | Für Roebel-Formung ausgelegt | Rechteckige CTC-Litzen |
| Hauptdesignfokus | Rotierende elektrische Maschinen | Transformatorwicklungen |
| Vorgelagertes Präzisionswalzen | Wichtig | Wichtig |
Die Gemeinsamkeit liegt in der Verwendung mehrerer isolierter Litzen und in der Transposition.
Der Hauptunterschied liegt in der Leitergeometrie, dem Transpositionsverfahren, dem Herstellungsprozess und der elektrischen Endanwendung.
Für Transformatoranwendungen siehe CTC Conductors for Power Transformers: Structure, Applications and Benefits.
Roebel-Bar vs. herkömmlicher rechteckiger Kupferdraht
Ein herkömmlicher rechteckiger Kupferleiter ist wesentlich einfacher aufgebaut.
| Merkmal | Rechteckiger Kupferdraht | Roebel-Bar |
|---|---|---|
| Anzahl der Leiter | Einer | Mehrere Litzen |
| Transposition | Nein | Ja |
| Einzelisolierung | Produktabhängig | Entsprechend dem Design erforderlich |
| Fertigungskomplexität | Geringer | Höher |
| Typische Anwendung | Motoren, Transformatoren, Spulen | Große rotierende Maschinen |
| Optimierung der Stromverteilung | Begrenzt | Durch Transposition verbessert |
| Litzenformung | Nicht erforderlich | Erforderlich |
Für kleinere oder weniger anspruchsvolle elektrische Maschinen kann ein herkömmlicher rechteckiger Kupferleiter ausreichend sein.
Die Roebel-Technologie wird besonders dann relevant, wenn Leitergröße, Strom und elektromagnetische Bedingungen eine transponierte Mehrlitzenstruktur erfordern.
Qualitätskontrolle bei der Roebel-Bar-Herstellung
Die Qualitätskontrolle sollte sowohl die einzelnen Litzen als auch den zusammengesetzten Leiter abdecken.
Prüfung der einzelnen Litzen
Wichtige Parameter sind:
- Breite
- Dicke
- Eckenradius
- Oberflächenzustand
- Geradheit
- Mechanischer Zustand
- Elektrische Leitfähigkeit
- Isolationsqualität
Prüfung des fertigen Roebel-Bar
| Prüfpunkt | Zweck |
|---|---|
| Gesamtbreite | Überprüfung der Stababmessungen |
| Gesamtdicke | Sicherstellung der Wicklungskompatibilität |
| Litzenanordnung | Überprüfung der Transposition |
| Isolationszustand | Erkennung von Beschädigungen |
| Oberflächenqualität | Kontrolle des Montagezustands |
| Geradheit | Unterstützung der Spulenfertigung |
| Elektrische Prüfung | Überprüfung des Isolationssystems |
Die Prüfanforderungen sollten letztlich den Leiter- und Maschinenspezifikationen des Kunden entsprechen.
Anforderungen an die Produktionsausrüstung
Ein vollständiges Produktionssystem für Roebel-Bar-Leiter kann mehrere spezialisierte Prozesse umfassen.
Eine typische Prozesskette ist:
Abwickeln → Drahtziehen → Glühen → Präzisionswalzen → Online-Messung → Litzenisolierung → Litzenformung / Transposition → Stabmontage → Prüfung
Für Hersteller, die sich speziell auf die vorgelagerte Kupferlitzenproduktion konzentrieren, ist der Präzisionswalzabschnitt besonders wichtig.
Typische Merkmale einer Walzlinie können sein:
- Präzisions-Mehrstufenwalzen
- Genaue Einstellung des Walzenspalts
- Kontrolle des Eckenradius
- Online-Lasermessung
- Geschlossene Maßregelung
- Stabile Zugspannungsregelung
- Oberflächenschutz
- Präzisionsaufwicklung
Für vollständige Flachleiter-Fertigungstechnologien siehe Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industries.
Erforderliche Informationen vor der Auswahl einer Produktionslösung
Vor der Auslegung von Anlagen für die Herstellung von Roebel-Bar-Litzen sollten sowohl die Anforderungen an die einzelnen Litzen als auch an den fertigen Leiter definiert werden.
| Erforderliche Information | Beispiel |
|---|---|
| Kupfersorte | C11000 / sauerstofffreies Kupfer |
| Rohmaterialdurchmesser | mm |
| Litzenbreite | mm |
| Litzendicke | mm |
| Breitentoleranz | ±mm |
| Dickentoleranz | ±mm |
| Eckenradius | R mm |
| Kupferzustand | Kundenspezifisch |
| Anzahl der Litzen | Kundenspezifisch |
| Litzenisolierung | Kundenspezifisch |
| Endabmessungen des Stabes | mm |
| Transpositionsanforderungen | Kundenspezifisch |
| Produktionsgeschwindigkeit | m/min |
| Spulengewicht | kg |
| Online-Messung | Erforderlich / Optional |
Durch die Bereitstellung dieser Parameter kann der vorgelagerte Walzprozess auf die tatsächlichen Roebel-Bar-Anforderungen ausgelegt werden, anstatt lediglich einen rechteckigen Draht mit Nennabmessungen herzustellen.
Fazit
Roebel-Bar-Leiter sind spezielle transponierte Mehrlitzenleiter für große Motoren, Generatoren und andere leistungsstarke rotierende elektrische Maschinen.
Ihre Leistungsfähigkeit hängt von der koordinierten Auslegung des gesamten Leitersystems ab, einschließlich:
- Abmessungen der Kupferlitzen
- Breiten- und Dickentoleranzen
- Eckenradius
- Oberflächenqualität
- Mechanischer Zustand
- Litzenisolierung
- Umformgenauigkeit
- Gleichmäßigkeit der Transposition
- Endgeometrie des Stabes
Obwohl die Transposition eines der charakteristischen Merkmale eines Roebel-Bar ist, beginnt die Qualität des fertigen Leiters deutlich früher – bei der Herstellung jeder einzelnen präzisen rechteckigen Kupferlitze.
Durch die Integration von Drahtziehen, Glühen, Präzisionswalzen, Online-Maßmessung, Zugspannungsregelung und Präzisionsaufwicklung können Hersteller gleichmäßige Kupferlitzen produzieren, die für die anschließende Isolierung und Roebel-Bar-Verarbeitung geeignet sind.
Sky Bluer Environmental Technology Co., Ltd. bietet kundenspezifische Präzisionswalzwerke und komplette Produktionslösungen für flache und rechteckige Kupferleiter für Motoren, Generatoren, Transformatoren und andere elektrische Geräte.
CRM-Produktionslösungen können entsprechend dem Rohmaterialdurchmesser, den Litzenabmessungen, den Maßtoleranzen, dem Eckenradius, den Oberflächenanforderungen, der Produktionsgeschwindigkeit und den nachgelagerten Verarbeitungsschritten des Kunden konfiguriert werden.
Wenn Sie eine Produktionslinie für Kupferlitzen für Roebel-Bar-Leiter oder andere präzise rechteckige Leiter entwickeln, senden Sie uns Ihre Leiterzeichnungen und technischen Spezifikationen. Unser Engineering-Team kann den passenden Walzprozess und die geeignete Anlagenkonfiguration bewerten.




