
Einleitung
Bei der Fertigung hochpräziser Federstahl‑Flachdrähte bestimmt nicht allein die Maßgenauigkeit die Produktleistung.
Bei anspruchsvollen Anwendungen wie Automobilfedern, Ventilfedern und industriellen elastischen Bauteilen spielt der innere Spannungszustand des Werkstoffs eine entscheidende Rolle für die Ermüdungslebensdauer, die Formstabilität und die Langzeitzuverlässigkeit.
Beim Kaltwalzen verändert die plastische Verformung die innere Struktur des Stahls. Zwar verbessert dieses Verfahren durch Kaltverfestigung Festigkeit und Härte, doch erzeugt es zugleich Restspannungen.
Werden Restspannungen nicht ordnungsgemäß gesteuert, können Hersteller mit folgenden Problemen konfrontiert werden:
• Maßänderungen nach dem Zuschneiden
• Schwankungen der Federleistung
• Randverformungen
• Verminderte Ermüdungsbeständigkeit
• Unerwartete Rissbildung bei der Umformung
Daher ist die Restspannungskontrolle zu einer der wichtigsten Technologien des modernen Präzisionswalzens geworden.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt Präzisionswalzlösungen, die optimierte Verformungsauslegung, Walzentechnologie und Prozesssteuerung kombinieren, um Herstellern die Produktion stabiler, leistungsstarker Federstahl‑Flachdrähte zu ermöglichen.
Verständnis der Restspannungen bei kaltgewalzten Flachdrähten
Restspannungen sind innere Spannungen, die im Werkstoff verbleiben, nachdem äußere Kräfte entfernt wurden.
Beim Kaltwalzen erfährt das Material:
• Druckbelastung durch die Walzen
• Zugverformung in bestimmten Bereichen
• Ungleichmäßigen plastischen Fluss
Die endgültige Spannungsverteilung hängt von folgenden Faktoren ab:
| Faktor | Einfluss |
|---|---|
| Reduktionsgrad | Bestimmt die Verformungsintensität |
| Walzpassfolge | Steuert die Spannungsakkumulation |
| Walzengeometrie | Beeinflusst den Materialfluss |
| Werkstoffgüte | Beeinflusst den Verformungswiderstand |
| Kühlbedingungen | Wirkt sich auf die Spannungsrelaxation aus |
Für Federstahlwerkstoffe ist die Steuerung dieser Spannungsverteilung unerlässlich, da Federn zyklischen Belastungen ausgesetzt sind.
Warum Federstähle empfindlich auf Restspannungen reagieren
Federstähle sind dafür ausgelegt, wiederholt Energie zu speichern und abzugeben.
Typische Werkstoffe umfassen:
| Werkstoffgüte | Merkmale |
|---|---|
| SAE1070 | Hochkohlenstoff‑Federstahl |
| SAE1095 | Hohe Härte und Festigkeit |
| 60Si2Mn | Ausgezeichnete Ermüdungsbeständigkeit |
| SUP10 | Hochfester Werkstoff für Ventilfedern |
| EN10270 | Anwendungen für Präzisionsfederdrähte |
Diese Werkstoffe erreichen eine hervorragende Elastizität durch:
• Hohen Kohlenstoffgehalt
• Legierungsverstärkende Elemente
• Gesteuerte Wärmebehandlung
Gleichzeitig machen diese Eigenschaften sie empfindlich gegenüber:
• Übermäßiger Kaltverformung
• Ungleichmäßiger Verformung
• Spannungskonzentrationen
Aus diesem Grund müssen die Walzparameter sorgfältig optimiert werden.
Zusammenhang zwischen Kaltverformung und Restspannungen
Das Kaltwalzen erhöht die Festigkeit durch Verfestigung.
Eine übermäßige Kaltverformung kann jedoch höhere innere Spannungen erzeugen.
Zusammenhang:
| Kaltverformungsgrad | Materialzustand |
|---|---|
| Geringe Kaltverformung | Niedrigere Spannungen, geringerer Festigkeitsanstieg |
| Gesteuerte Kaltverformung | Ausgewogene Festigkeit und Stabilität |
| Übermäßige Kaltverformung | Hohe Spannungen und verminderte Duktilität |
Bei Federstahl‑Flachdrähten ist nicht die maximal erreichbare Härte das Ziel.
Vielmehr sollen folgende Eigenschaften erreicht werden:
• Geforderte mechanische Festigkeit
• Stabile Maße
• Gute Ermüdungsbeständigkeit
• Zuverlässiges Umformverhalten
Wie der Walzprozess Restspannungen erzeugt
Beim Flachdrahtwalzen ist die Verformung nicht vollständig gleichmäßig.
Oberflächen‑ und Mittenbereiche befinden sich in unterschiedlichen Spannungszuständen.
Typische Spannungsquellen sind:
Ungleichmäßige Dickenreduktion
Ist die Dickenabnahme uneinheitlich:
• entsteht eine ungleichmäßige innere Spannungsverteilung
• können Ebenheitsprobleme auftreten
Randverformung
An den Rändern des Flachdrahtes verläuft der Materialfluss anders als im Mittenbereich.
Eine mangelnde Steuerung kann verursachen:
• Randzugspannungen
• Randrisse
• Instabile Profilgeometrie
Übermäßige Reduktion pro Walzpass
Große Verformungen in einem einzelnen Walzpass können verstärken:
• Plastische Dehnungskonzentrationen
• Kaltverfestigung
• Akkumulation von Restspannungen
Aus diesem Grund wird für hochfeste Federstähle häufig ein optimierter Mehrpass‑Walzprozess eingesetzt.
Verfahren zur Restspannungskontrolle im Präzisionswalzen
Optimierte Walzpassfolge
Eine gut ausgelegte Walzpassfolge verteilt die Verformung schrittweise.
Typische Strategie:
| Walzstufe | Hauptziel |
|---|---|
| Vorwalzen | Stabile Materialumformung |
| Zwischenwalzen | Gesteuerte Breiten‑ und Dickenreduktion |
| Fertigwalzen | Endgenauigkeit und Oberflächenqualität |
Dadurch werden abrupte Verformungen vermieden und übermäßige Spannungskonzentrationen verhindert.
Präzisionswalzenauslegung
Die Walzengeometrie beeinflusst direkt die Spannungsverteilung.
Wichtige Parameter:
| Parameter | Funktion |
|---|---|
| Nutenform | Steuert den Materialfluss |
| Walzendurchmesser | Sorgt für eine stabile Verformung |
| Passgeometrie | Vermindert ungleichmäßige Dehnungen |
| Oberflächenqualität | Verbessert die Kontaktverhältnisse |
Eine korrekte Walzenauslegung unterstützt eine gleichmäßige Verformung über den gesamten Drahtquerschnitt.
Zugspannungssteuerung während des Walzens
Eine stabile Zugspannung zwischen den Prozessschritten verhindert:
• Ausbeulungen
• Ungleichmäßige Dehnungen
• Maßabweichungen
Moderne Walzanlagen setzen ein:
• Servogesteuerte Zugspannungsregelung
• Automatische Zuführsysteme
• Geschlossene Regelkreise
Online‑Messung und Rückkopplungssteuerung
Moderne Präzisionswalzanlagen nutzen Echtzeit‑Prüftechnik.
Typische Systeme:
| Technologie | Funktion |
|---|---|
| Lasermessgerät | Dicken‑ und Breitenmessung |
| Servoverstellung | Automatische Korrektur des Walzspalts |
| PLC‑Steuerung | Prozessoptimierung |
| Datenüberwachung | Qualitätsverfolgung |
Eine kontinuierliche Rückkopplung sorgt für stabile Produktionsbedingungen.
Auswirkung von Restspannungen auf die Federleistung
Restspannungen wirken sich direkt auf Federanwendungen aus.
Ermüdungsverhalten
Federn sind Millionen von Lastwechseln ausgesetzt.
Hohe zugartige Restspannungen können beschleunigen:
• Rissentstehung
• Ermüdungsbruch
Maßstabilität
Nach dem Zuschneiden oder Umformen können unkontrollierte Spannungen verursachen:
• Formänderungen
• Verwerfungen
• Längenabweichungen
Verhalten bei der Wärmebehandlung
Restspannungen beeinflussen:
• Härtungsverhalten
• Stabilität beim Anlassen
• Endgültige mechanische Eigenschaften
Daher verbessert eine spannungsgeregelte Walzung die Gesamtzuverlässigkeit des Produkts.
Restspannungskontrolle für Automobilfeder‑Anwendungen
Automobilfedern erfordern eine extrem hohe Zuverlässigkeit.
Typische Anforderungen:
| Anwendung | Hauptanforderung |
|---|---|
| Ventilfeder | Hohe Ermüdungsbeständigkeit |
| Fahrwerksfeder | Lange Lebensdauer |
| Sicherheitsbauteile | Stabile mechanische Eigenschaften |
Für diese Anwendungen müssen Hersteller steuern:
• Oberflächenqualität
• Maßtoleranzen
• Innerer Spannungszustand
Ein präziser Walzprozess bildet die Grundlage für eine gleichbleibende Federleistung.
Werkstoffauswahl und Restspannungen
Verschiedene Federstahlgüten weisen unterschiedliche Verformungseigenschaften auf.
Für unterschiedliche Werkstoffe sind abweichende Walzstrategien erforderlich.
Beispiel:
Hochkohlenstoffstähle:
• Hohe Festigkeit
• Geringeres Verformungsvermögen
Silizium‑Chrom‑Stähle:
• Ausgezeichnete Ermüdungseigenschaften
• Erfordern eine gesteuerte Kaltverformung
Die Werkstoffauswahl beeinflusst direkt:
• Reduktionsgrad
• Anzahl der Walzpässe
• Walzenauslegung
• Strategie zur Spannungskontrolle
Verschiedene Federstahlgüten zeigen beim Kaltwalzen abweichende Verformungseigenschaften, was optimierte Walzparameter und eine entsprechende Prozesssteuerung erfordert.
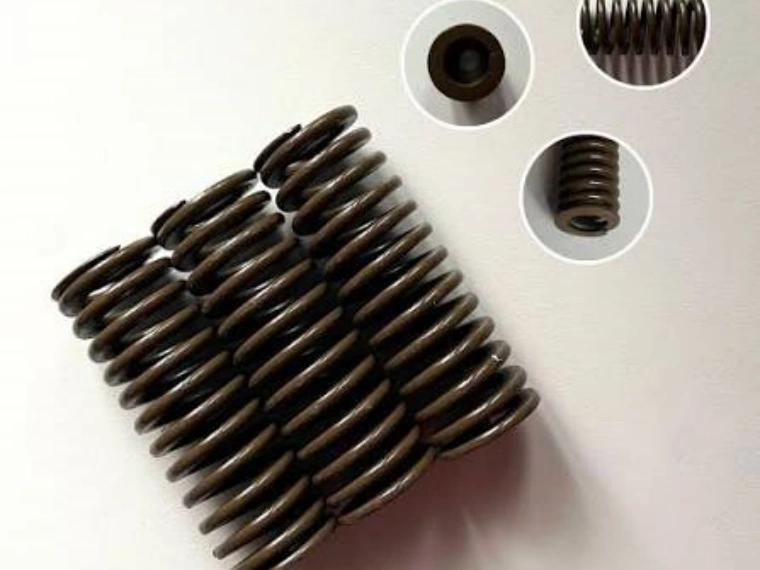

Restspannungskontrolle und Anwendungen von Federstählen
Bei Anwendungen wie Automobilfedern und Präzisionsbauteilen werden Ermüdungslebensdauer und mechanische Leistung maßgeblich von den beim Kaltwalzen entstehenden Restspannungen beeinflusst.
Eine vollständige Fertigungslösung muss Folgendes berücksichtigen:
• Werkstoff
• Walzprozess
• Spannungskontrolle
• Anforderungen der Endanwendung
Präzisionswalzlösungen von CRM für eine spannungsgeregelte Fertigung
Sky Bluer Environmental Technology Co., Ltd. (CRM) liefert kundenspezifische Präzisionswalzanlagen für:
• Hochkohlenstoff‑Federstahl
• Silizium‑Chrom‑Federstahl
• Ölvergütete Federdrähte
• Anwendungen für Präzisionsflachdrähte
Das System kann integrieren:
• Präzisionswalzwerk
• Präzisionswalzen
• Online‑Lasermessung
• Servosteuerungssystem
• Automatisierte Prozessüberwachung
Durch eine optimierte Verformungssteuerung unterstützt CRM Hersteller bei der Erzielung stabiler Maße und zuverlässiger Federleistung.
Häufig gestellte Fragen
- Was verursacht Restspannungen beim Kaltwalzen? Restspannungen entstehen hauptsächlich durch ungleichmäßige plastische Verformung, übermäßige Reduktion, Unterschiede im Materialfluss und eine uneinheitliche Dehnungsverteilung während des Walzvorgangs.
- Warum sind Restspannungen für Federstahl‑Flachdrähte wichtig? Da Federn unter wiederholter Belastung arbeiten, können unkontrollierte Restspannungen die Ermüdungslebensdauer verringern und zu Maßinstabilitäten im Betrieb führen.
- Lassen sich Restspannungen nach dem Walzen vollständig beseitigen? Eine vollständige Beseitigung ist schwierig. Dennoch lassen sich schädliche Spannungen durch optimierte Walzparameter, gesteuerte Verformung und geeignete Wärmebehandlung deutlich reduzieren.
- Wie beeinflusst die Walzpassfolge die Restspannungen? Eine gut ausgelegte Walzpassfolge verteilt die Verformung schrittweise, vermindert Spannungskonzentrationen und verbessert die Produktstabilität.
- Welche Federstahlwerkstoffe erfordern eine strenge Spannungskontrolle? Hochkohlenstoffstähle wie SAE1095 sowie legierte Federstähle wie 60Si2Mn und SUP10 erfordern aufgrund ihrer hohen Festigkeit eine sorgfältige Spannungssteuerung.
- Wie hilft ein Präzisionswalzwerk bei der Restspannungskontrolle? Präzisionswalzwerke ermöglichen eine genaue Walzenpositionierung, eine stabile Verformungssteuerung und eine Online‑Überwachung. Dadurch können Hersteller gleichbleibende Spannungszustände sicherstellen.
Schlussfolgerung
Die Restspannungskontrolle ist eine der Schlüsseltechnologien für die Qualität kaltgewalzter Federstahl‑Flachdrähte.
Ein erfolgreicher Fertigungsprozess erfordert mehr als nur das Erreichen der Endmaße.
Hersteller müssen steuern:
• Akkumulation der Kaltverformung
• Walzpassfolge
• Walzenauslegung
• Werkstoffverhalten
• Stabilität des Online‑Prozesses
Bei Hochleistungs‑Federanwendungen verbessert eine kontrollierte Restspannung die Ermüdungslebensdauer, die Maßstabilität und die Fertigungskonsistenz.
Mit fortschrittlicher Präzisionswalztechnologie unterstützt Sky Bluer Environmental Technology Co., Ltd. (CRM) weltweite Hersteller bei der Realisierung zuverlässiger Federstahl‑Flachdraht‑Lösungen.




