Ladesysteme für Elektrofahrzeuge (EV) benötigen magnetische Komponenten, um Ströme zu regeln, elektrische Störungen zu filtern und eine effiziente Leistungsumwandlung zu unterstützen. Die in diesen Systemen eingesetzten Induktivitäten müssen hohe elektrische, thermische und mechanische Anforderungen erfüllen.
Rechteckiger Kupferdraht ist eine mögliche Leiterform für bestimmte Induktivitäten in Ladesystemen für Elektrofahrzeuge. Durch seine definierte Breite und Dicke ermöglicht er eine kontrollierte Anordnung der Wicklungen und kann eine kompakte Bauweise unterstützen. Die Leitergeometrie allein garantiert jedoch weder geringere elektrische Verluste noch einen höheren Wirkungsgrad.
Dieser Leitfaden erläutert, wo rechteckige Kupferleiter eingesetzt werden, wie ihre technischen Anforderungen festgelegt werden und warum die Präzisionswalzung von Flachdraht für eine zuverlässige Herstellung von Induktivitäten von Bedeutung ist.
1. Wo wird rechteckiger Kupferdraht in Ladesystemen für Elektrofahrzeuge eingesetzt?
Ladegeräte für Elektrofahrzeuge enthalten je nach Architektur der Leistungsumwandlung unterschiedliche magnetische Komponenten.
Zu den typischen Anwendungsbereichen gehören:
- On-Board-Ladegeräte (OBC): Leistungsfaktorkorrekturdrosseln (PFC-Drosseln) und weitere magnetische Komponenten, die bei der Umwandlung von Wechselstrom in Gleichstrom eingesetzt werden.
- DC-Schnellladestationen: Filterdrosseln und magnetische Komponenten innerhalb leistungsstarker Umrichterstufen.
- DC/DC-Wandler: Induktivitäten zur Stromregelung und zur Unterstützung der Spannungswandlung.
- Resonante Leistungswandler: Spezielle induktive Komponenten, die für bestimmte Schaltfrequenzen und Betriebsbedingungen ausgelegt sind.
Rechteckiger Kupferdraht kommt insbesondere dann infrage, wenn seine Positionierung, die Wicklungsgeometrie und der verfügbare Bauraum den Einsatz dieser Leiterform rechtfertigen.
Spulen für das kabellose Laden von Elektrofahrzeugen stellen einen eigenständigen Anwendungsbereich dar. Aufgrund ihrer häufig hohen Betriebsfrequenzen werden dort oftmals mehrdrähtige Leiter oder HF-Litzen (Litz Wire) bevorzugt.
Die Eignung von massivem rechteckigem Kupferdraht für solche Anwendungen sollte daher nicht ohne eine vorherige elektromagnetische Analyse vorausgesetzt werden.
2. Einfluss der Leitergeometrie auf die Leistungsfähigkeit von Induktivitäten
Breite, Dicke und Querschnittsfläche
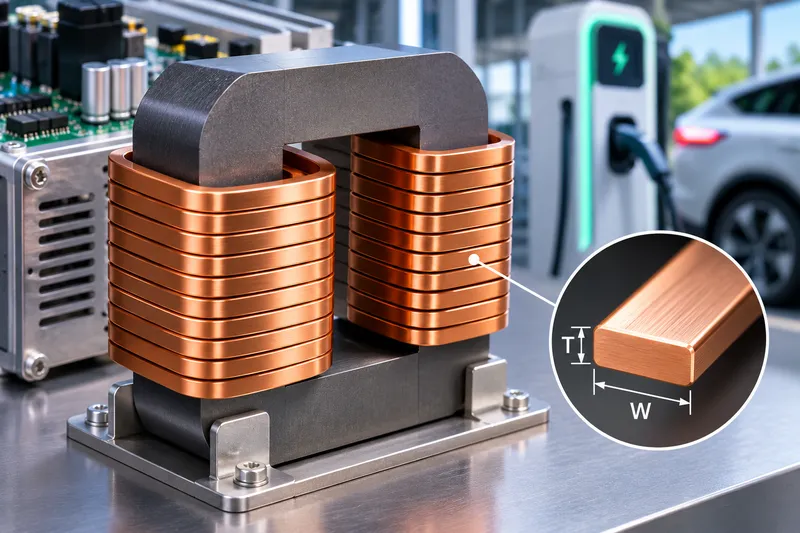
Ein rechteckiger Kupferleiter wird hauptsächlich durch seine Breite (W), Dicke (T) und seinen Kantenradius (r) beschrieben.
Ein Leiter mit den Abmessungen 4,00 × 1,50 mm besitzt beispielsweise eine nominelle rechteckige Querschnittsfläche von:
A = W × T = 4,00 × 1,50 = 6,00 mm²
Diese Berechnung setzt scharfkantige Ecken voraus. Durch abgerundete Kanten verringert sich die tatsächliche Kupferquerschnittsfläche geringfügig.
Die Querschnittsfläche beeinflusst den Gleichstromwiderstand, während die Leiterabmessungen und die Ausrichtung des Leiters Auswirkungen auf die Wicklungsanordnung und die Stromverteilung bei Wechselstrom haben.
Ein größerer Kupferquerschnitt kann bei gleicher Leiterlänge den Gleichstromwiderstand reduzieren. Gleichzeitig steigt jedoch der Materialverbrauch, und die Biegebearbeitung kann anspruchsvoller werden.
Wechselstromverluste bei hohen Schaltfrequenzen
Leistungswandler in Ladesystemen für Elektrofahrzeuge arbeiten häufig mit Schaltfrequenzen, bei denen der Skin-Effekt und der Proximity-Effekt eine wichtige Rolle spielen.
Beim Skin-Effekt konzentriert sich der Wechselstrom zunehmend in den oberflächennahen Bereichen des Leiters.
Der Proximity-Effekt führt dagegen zu einer veränderten Stromverteilung aufgrund der Magnetfelder benachbarter Leiter.
Bei Kupfer beträgt die elektromagnetische Eindringtiefe bei einer Temperatur von etwa 20 °C und einer Frequenz von 100 kHz ungefähr 0,21 mm.
Dieser Wert verdeutlicht, weshalb ein massiver Leiter mit großer Dicke einen wesentlich höheren Wechselstromwiderstand aufweisen kann, als sein Gleichstromwiderstand vermuten lässt.
Eine rechteckige Leitergeometrie kann bei bestimmten Anwendungen vorteilhaft sein. Sie ist jedoch nicht grundsätzlich besser geeignet als Runddraht, Kupferfolie oder HF-Litze.
Vor der Auswahl des Leiters sollten Ingenieure die Betriebsfrequenz, den Oberschwingungsanteil, die Wicklungsausrichtung, die Magnetfeldverteilung und das thermische Verhalten bewerten.
3. Anforderungen an Kupferwerkstoff und Isolierung
Auswahl der Kupfersorte
Zu den häufig für elektrische Leiter verwendeten Kupfersorten gehören:
| Kupfersorte | Bezeichnung | Relevante Eigenschaften |
|---|---|---|
| C11000 | Cu-ETP | Elektrolytisch raffiniertes, sauerstoffhaltiges Kupfer mit hoher elektrischer Leitfähigkeit |
| C10200 | Cu-OF | Sauerstofffreies Kupfer für Anwendungen mit besonderen Werkstoffanforderungen |
| C10100 | Cu-OFE | Hochreines, sauerstofffreies Kupfer für elektronische Anwendungen |
Bei der Werkstoffauswahl sollten die elektrische Leitfähigkeit, die mechanischen Eigenschaften, die Verarbeitungsbedingungen, die Verfügbarkeit sowie die geltenden Normen berücksichtigt werden.
Besonders wichtig ist der Werkstoffzustand, wenn der Leiter mit kleinen Biegeradien verarbeitet werden muss.
Eine übermäßige Kaltverfestigung während des Walzprozesses kann die Umformbarkeit verringern und das Risiko von Kantenrissen erhöhen.
Isolierung und Kantenradius
Die Wicklungen von Induktivitäten benötigen eine geeignete elektrische Isolierung.
Je nach Konstruktion können rechteckige Kupferleiter mit Lackisolierungen, Isolierbändern, Papier oder anderen qualifizierten Isoliersystemen versehen werden.
Scharfe Kanten und Oberflächenfehler können die Isolierung während des Wickelvorgangs beschädigen.
Ein kontrollierter Kantenradius hilft dabei, lokale mechanische Spannungsspitzen zu reduzieren.
Die Isolationsanforderungen sollten die elektrische Durchschlagfestigkeit, die Beschichtungsdicke, die thermische Klasse und die zulässigen Beschädigungsgrenzen festlegen.
Weitere Informationen zur Vorbereitung der Leiter finden Sie in unserem Fachartikel Vorbereitung von Kupferflachdraht für die Lackisolierung und Papierisolierung.
4. Herstellung von rechteckigem Kupferdraht für Induktivitäten in EV-Ladesystemen
Ein typischer Herstellungsprozess umfasst folgende Schritte:
Kupferwalzdraht oder Runddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenbearbeitung → Glühen/Reinigen (bei Bedarf) → Isolierung → Wickeln der Induktivität → Endprüfung
Der tatsächliche Prozessablauf hängt von den Leiterabmessungen, dem Werkstoffzustand und den Isolationsanforderungen ab.
Präzisionswalzen von Kupferflachdraht
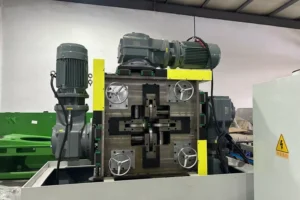
Ein Präzisionswalzwerk für Flachdraht verarbeitet geeignete Kupferausgangsmaterialien zu blanken rechteckigen Leitern mit kontrollierten Abmessungen und definierter Oberflächenqualität.
Zu den wichtigsten Prozessparametern gehören:
- Walzspalt: Bestimmt die Dickenreduzierung und beeinflusst die Maßhaltigkeit des Leiters.
- Stichplan: Verteilt die Umformung des Materials auf mehrere aufeinanderfolgende Walzstiche.
- Drahtführung: Gewährleistet eine stabile Ausrichtung des Leiters und reduziert seitliche Bewegungen.
- Zugspannungsregelung: Unterstützt einen gleichmäßigen Materialtransport zwischen den einzelnen Bearbeitungsstufen.
- Oberflächenqualität der Walzen: Beeinflusst die Oberflächenbeschaffenheit des Leiters und das mögliche Auftreten von Oberflächenfehlern.
Bei der Dickenreduzierung kann es außerdem zu einer seitlichen Materialausbreitung kommen.
Deshalb müssen Breite und Dicke während des Walzprozesses gemeinsam kontrolliert werden, anstatt beide Größen unabhängig voneinander zu betrachten.
Walzanlagen produzieren den blanken Kupferleiter, jedoch keine fertig isolierte Induktivität.
Für die Isolierung, das Wickeln, die Montage des Magnetkerns und die elektrischen Prüfungen sind zusätzliche Anlagen und Fertigungsprozesse erforderlich.
5. Wichtige Spezifikationen bei der Bestellung von rechteckigem Kupferdraht
Hersteller von Induktivitäten sollten die Anforderungen an den Leiter festlegen, bevor sie sich für einen bestimmten Fertigungsprozess entscheiden.
| Parameter | Erforderliche Angaben |
|---|---|
| Kupferwerkstoff | Kupfersorte und erforderlicher Werkstoffzustand |
| Leiterabmessungen | Gewünschte Breite × Dicke |
| Maßtoleranzen | Zulässige Abweichungen von Breite und Dicke |
| Kantenradius | Sollradius und zulässige Abweichung |
| Oberflächenqualität | Zulässige Grenzen für Kratzer, Grate und Verunreinigungen |
| Isolierung | Isolationsart, Dicke und dielektrische Anforderungen |
| Umformbarkeit | Minimaler Wickelradius und Biegerichtung |
| Produktionskapazität | Erforderliche Ausbringung in kg/h oder Tonnen/Monat |
Die Maßtoleranzen müssen sowohl den Anforderungen der jeweiligen Anwendung als auch den tatsächlichen Möglichkeiten des Herstellungsprozesses entsprechen.
Eine Toleranz, die für eine bestimmte Leiterabmessung geeignet ist, sollte nicht automatisch auf andere Abmessungen übertragen werden.
Einen Vergleich verschiedener Fertigungsverfahren finden Sie im Artikel Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
6. Qualitätskontrolle von rechteckigem Kupferdraht für Induktivitäten
Eine gleichbleibende Leiterqualität ist entscheidend für reproduzierbare Wickelprozesse und eine zuverlässige elektrische Isolierung.
Zu den empfohlenen Prüfungen des angelieferten Drahts gehören die Maßkontrolle, die Überprüfung der Kantenradien, die Oberflächeninspektion und die Beurteilung der mechanischen Eigenschaften.
Lasermesssysteme können eine kontinuierliche Überwachung der Leiterabmessungen unterstützen.
Geeignete Profilmesstechnik ermöglicht darüber hinaus die Überprüfung der tatsächlichen Querschnittsgeometrie.
Nach dem Wickeln können weitere Prüfungen erforderlich sein:
- Messung des Gleichstromwiderstands.
- Bewertung der Wechselstromverluste unter repräsentativen Betriebsbedingungen.
- Prüfung der Isolationsintegrität und Durchführung dielektrischer Prüfungen.
- Messung des Temperaturanstiegs.
- Mechanische Prüfungen und Temperaturwechselprüfungen, sofern erforderlich.
Diese Prüfungen bewerten unterschiedliche Aspekte der Bauteilleistung.
Die Maßhaltigkeit des Leiters allein reicht nicht aus, um die elektrische Eignung einer fertiggestellten Induktivität nachzuweisen.
7. Häufige Fertigungsprobleme und Maßnahmen zur Fehlerbehebung
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Schwankende Leiterdicke | Instabiler Walzspalt oder wechselnde Walzbedingungen | Walzeneinstellung und Prozessstabilität überprüfen |
| Breitenabweichungen | Unkontrollierte seitliche Materialausbreitung oder unzureichende Drahtführung | Stichabnahmen und Drahtausrichtung überprüfen |
| Kantenrisse beim Wickeln | Übermäßige Kaltverfestigung oder zu kleiner Biegeradius | Werkstoffzustand und Biegeanforderungen überprüfen |
| Beschädigte Isolierung | Grate, scharfe Kanten oder Oberflächenfehler | Kantenbearbeitung und Oberflächenprüfung verbessern |
| Übermäßige Wechselstromverluste | Ungeeignete Leitergeometrie oder Wicklungsanordnung | Frequenzabhängige Verluste und Leiterauswahl erneut bewerten |
| Lokale Überhitzung | Ungleichmäßige Stromverteilung oder unzureichende Kühlung | Elektromagnetische und thermische Auslegung überprüfen |
Bei der Fehleranalyse ist es wichtig, zwischen Fehlern aus der Leiterherstellung und Problemen zu unterscheiden, die durch die Konstruktion der Induktivität oder die Wickelbedingungen verursacht werden.
8. Häufig gestellte Fragen (FAQ)
Ist rechteckiger Kupferdraht für Induktivitäten in EV-Ladesystemen grundsätzlich besser geeignet als Runddraht?
Nein. Rechteckiger Kupferdraht kann Vorteile hinsichtlich der Bauraumausnutzung und Wicklungsanordnung bieten.
Die tatsächliche elektrische Leistungsfähigkeit hängt jedoch von der Frequenz, den Leiterabmessungen, den Magnetfeldern und den Kühlbedingungen ab.
Kann rechteckiger Kupferdraht bei hohen Frequenzen eingesetzt werden?
Ja, sofern die Konstruktion entsprechend ausgelegt und überprüft wurde.
Dabei müssen jedoch der Skin-Effekt und der Proximity-Effekt berücksichtigt werden.
In bestimmten Anwendungen können HF-Litzen, Kupferfolien oder alternative Wicklungsanordnungen geringere Wechselstromverluste ermöglichen.
Kann ein Walzwerk vollständige Induktivitäten für Ladegeräte von Elektrofahrzeugen herstellen?
Nein. Ein Walzwerk stellt den blanken rechteckigen Kupferleiter her.
Die Isolierung, das Wickeln, die Montage des Magnetkerns und die abschließenden Prüfungen erfolgen in separaten Fertigungsstufen.
Fazit
Rechteckiger Kupferdraht kann eine geeignete Leiterlösung für bestimmte Induktivitäten in Ladesystemen für Elektrofahrzeuge darstellen, sofern seine Geometrie, Werkstoffeigenschaften, Isolierung und elektrischen Eigenschaften den jeweiligen Anwendungsanforderungen entsprechen.
Eine zuverlässige Produktion beginnt mit kontrollierten Leiterabmessungen, gleichmäßigen Kantenradien und einer geeigneten Oberflächenqualität.
Sky Bluer Environmental Technology Co., Ltd. entwickelt und fertigt Präzisionswalzanlagen zur Herstellung blanker rechteckiger Kupferleiter, jedoch keine vollständigen Induktivitäten für Ladesysteme von Elektrofahrzeugen.
Wenn Sie ein Projekt zur Herstellung von rechteckigem Kupferdraht planen, teilen Sie uns bitte die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschte Breite × Dicke, den Kantenradius, die Maßtoleranzen und die erforderliche Produktionskapazität mit.
Unser Engineering-Team kann Ihre Produktionsanforderungen bewerten und eine geeignete Lösung für das Präzisionswalzen von Kupferflachdraht erarbeiten.