Elektrofahrzeuge (EVs) benötigen leistungsfähige elektrische Verbindungen zwischen Batteriemodulen, Wechselrichtern, Ladeschaltungen und Stromverteilungseinheiten. Diese Verbindungen müssen elektrische Verluste minimieren und gleichzeitig zulässige Betriebstemperaturen sowie eine hohe mechanische Zuverlässigkeit gewährleisten.
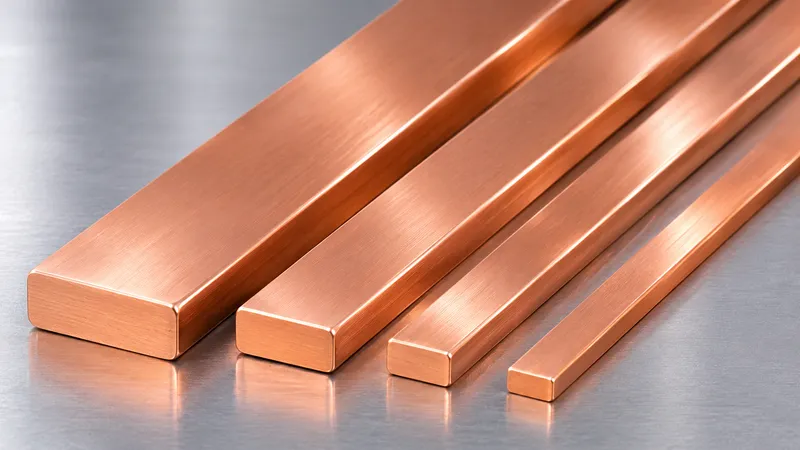
Rechteckige Kupferstromschienen werden in vielen dieser Baugruppen eingesetzt, da ihre flache Geometrie kompakte Konstruktionen und klar definierte Kontaktflächen ermöglicht. Die Form des Leiters allein bestimmt jedoch nicht seine Leistungsfähigkeit. Auch die Kupfersorte, der Leiterquerschnitt, der Kontaktwiderstand, die Isolierung und die Fertigungsqualität spielen eine entscheidende Rolle.
Dieser Leitfaden erläutert die technischen Anforderungen an elektrische Leiter für Elektrofahrzeuge und die Bedeutung des Präzisionswalzens von Kupferflachdraht.
1. Wo werden rechteckige Kupferstromschienen eingesetzt?
Zu den typischen Anwendungsbereichen gehören:
- Batteriepacks: Elektrische Verbindungen zwischen Batteriemodulen, Schutzeinrichtungen und Stromverteilungskomponenten.
- Stromverteilungseinheiten (PDUs): Stromführende Verbindungen zwischen Hochspannungskreisen und Schaltgeräten.
- Traktionswechselrichter: Gleichstromverbindungen zwischen der Batterie und der Leistungselektronik.
- Onboard-Ladegeräte: Elektrische Verbindungen innerhalb von Lade- und Leistungswandlungseinrichtungen.
- DC/DC-Wandler: Verbindungen zwischen verschiedenen Leistungswandlungsstufen und den zugehörigen Komponenten.
Große, starre Stromschienen können durch Schneiden und Biegen von Kupferbändern oder Kupferplatten hergestellt werden. Andere Konstruktionen verwenden dünnere, umgeformte Leiter, übereinanderliegende Kupferfolien oder flexible Leiterbaugruppen.
Der Begriff „Stromschiene“ bedeutet daher nicht automatisch, dass sich das betreffende Produkt mit einem Drahtwalzwerk herstellen lässt. Die Auswahl der geeigneten Fertigungsanlage muss von den tatsächlichen Abmessungen und den erforderlichen nachgelagerten Bearbeitungsschritten ausgehen.
2. Wie beeinflussen die Abmessungen die elektrischen und thermischen Eigenschaften?
Leiterquerschnitt und elektrischer Widerstand
Bei einem rechteckigen Leiter mit der Breite W und der Dicke T ergibt sich die nominelle Querschnittsfläche aus folgender Formel:
A = W × T
Ein Kupferleiter mit den Abmessungen 15,00 × 2,00 mm besitzt beispielsweise eine nominelle Querschnittsfläche von 30,00 mm². Abgerundete Ecken verringern die tatsächliche metallische Querschnittsfläche geringfügig.
Der elektrische Widerstand eines gleichförmigen Leiters lässt sich mit folgender Formel abschätzen:
R = ρ × L / A
Dabei gilt:
- R: Elektrischer Widerstand (Ω)
- ρ: Spezifischer elektrischer Widerstand (Ω·m)
- L: Leiterlänge (m)
- A: Querschnittsfläche (m²)
Alle Größen müssen in zueinander passenden SI-Einheiten angegeben werden.
Bei einem spezifischen elektrischen Widerstand von Kupfer von etwa 1,724 × 10⁻⁸ Ω·m bei 20 °C ergibt sich für einen 0,5 m langen Leiter mit einem Querschnitt von 30 mm² ein geschätzter Widerstand von 0,287 mΩ.
Bei einer Stromstärke von 200 A beträgt die berechnete ohmsche Verlustleistung ungefähr 11,5 W.
Dieser Wert stellt keine zulässige Strombelastbarkeit dar, da Kontaktwiderstände und thermische Betriebsbedingungen in der Berechnung nicht berücksichtigt werden.
Temperaturanstieg und Auslegung der Verbindungen
Die Strombelastbarkeit hängt außerdem von der Kühlung, der Umgebungstemperatur, den Leiterabständen, der Gehäusegeometrie und der zulässigen Betriebstemperatur ab.
Schraub- und Schweißverbindungen erfordern besondere Aufmerksamkeit. Eine unzureichende Kontaktqualität kann zu lokalen Überhitzungen führen, selbst wenn der Leiterquerschnitt ausreichend dimensioniert ist.
Deshalb sollte die geometrische Auslegung stets durch eine elektrische und thermische Überprüfung ergänzt werden.
3. Kupfersorten und Werkstoffzustand
Die gewählte Kupfersorte beeinflusst die elektrische Leitfähigkeit, die Umformbarkeit und die Eignung für nachfolgende Fertigungsschritte.
| Kupfersorte | Bezeichnung | Wesentliche Eigenschaften |
|---|---|---|
| C11000 | Cu-ETP | Elektrolytkupfer mit hoher elektrischer Leitfähigkeit (Electrolytic Tough Pitch) |
| C10200 | Cu-OF | Sauerstofffreies Kupfer für Anwendungen mit besonderen Werkstoffanforderungen |
| C10100 | Cu-OFE | Hochreines, sauerstofffreies Elektronikkupfer |
Bei der Werkstoffauswahl sollten die geltenden Materialnormen, die erforderliche Leitfähigkeit, die vorgesehenen Umformverfahren, die Fügetechniken und die Materialverfügbarkeit berücksichtigt werden.
Ebenso wichtig ist der Werkstoffzustand. Weicheres Kupfer lässt sich in der Regel mit kleineren Biegeradien verarbeiten, während die Kaltverformung die Festigkeit erhöht, jedoch die Duktilität verringern kann.
Beim Walzen wird der Werkstoff plastisch verformt und verfestigt sich. Vor anspruchsvollen Umformvorgängen kann deshalb eine Wärmebehandlung durch Glühen erforderlich sein.
4. Herstellung rechteckiger Kupferleiter
Breite oder dicke, starre Kupferstromschienen können aus Kupferbändern, Kupferplatten oder stranggepressten Profilen hergestellt werden.
Rechteckige Leiter mit kleineren Abmessungen lassen sich dagegen aus Kupferdraht oder Kupferwalzdraht durch Ziehen und Walzen fertigen.
Ein typischer drahtbasierter Fertigungsprozess umfasst folgende Schritte:
Kupferwalzdraht oder Runddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenbearbeitung → Reinigung/Glühen (nach Bedarf) → Schneiden/Umformen → Metallische Beschichtung/Isolierung (falls erforderlich) → Endkontrolle
Präzisionswalzen von Kupferflachdraht
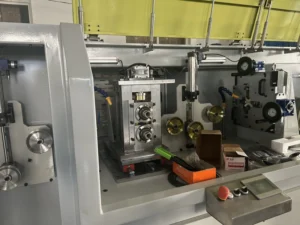
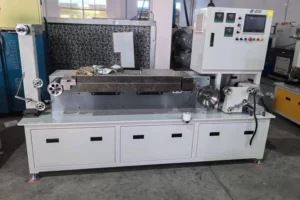
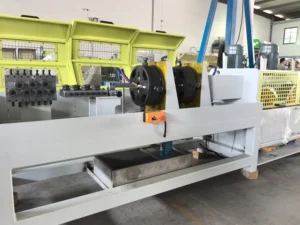
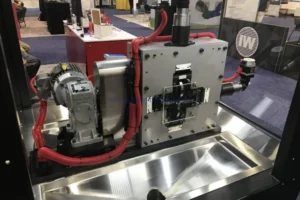
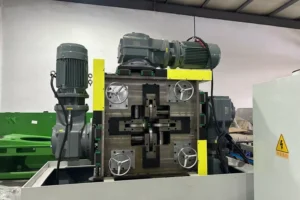
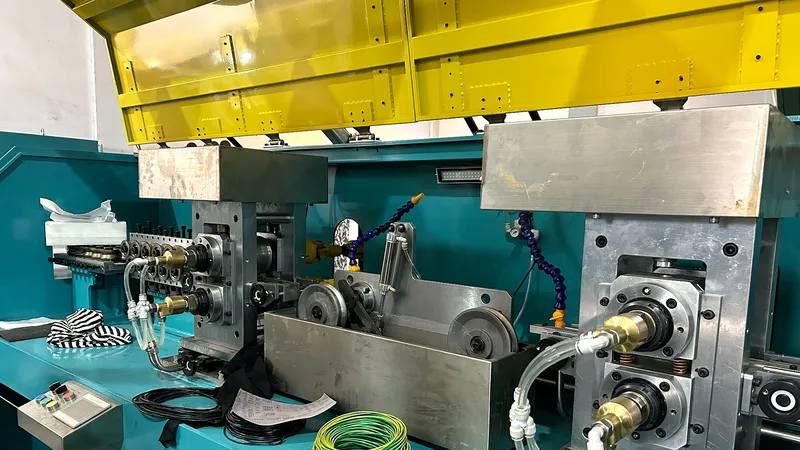
Ein Präzisionswalzwerk für Flachdraht kann blanke, rechteckige Kupferleiter herstellen, sofern das Ausgangsmaterial, die gewünschten Endabmessungen und die erforderlichen Umformgrade innerhalb der technischen Leistungsfähigkeit der Anlage liegen.
Zu den wichtigsten Prozessparametern gehören:
- Walzspalt: Bestimmt die Dickenreduzierung und beeinflusst die Maßhaltigkeit.
- Walzstichfolge: Verteilt die Materialverformung auf mehrere aufeinanderfolgende Walzstiche.
- Drahtführung: Begrenzt seitliche Bewegungen und verhindert eine fehlerhafte Ausrichtung des Leiters.
- Zugspannungsregelung: Stabilisiert den Materialtransport zwischen den einzelnen Bearbeitungsstufen.
- Oberflächenqualität der Walzen: Beeinflusst die Entstehung von Kratzern und die Oberflächenbeschaffenheit des Leiters.
Die Dickenreduzierung kann zu einer seitlichen Materialausbreitung führen. Deshalb müssen Breite und Dicke gemeinsam kontrolliert werden.
Ein Walzwerk stellt keine vollständige Stromschienenbaugruppe für Elektrofahrzeugbatterien her. Für das Stanzen, Biegen, Beschichten, Fügen und die elektrischen Prüfungen sind zusätzliche Fertigungsverfahren erforderlich.
Weitere Informationen zur Auswahl geeigneter Herstellungsverfahren finden Sie in unserem Artikel Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter: Ein Vergleich.
5. Kantenqualität, Oberflächenbehandlung und Isolierung
Maßgenauigkeit allein reicht nicht aus. Grate, tiefe Kratzer und beschädigte Kanten können das Biegen erschweren, die elektrische Kontaktierung beeinträchtigen und Probleme bei der Isolierung verursachen.
Der Eckenradius muss den Anforderungen an die Umformung und Isolierung entsprechen, ohne die Ebenheit der vorgesehenen elektrischen Kontaktflächen zu beeinträchtigen.
Je nach Konstruktion können fertige Stromschienen eine Verzinnung oder Vernickelung, isolierende Beschichtungen, Schutzhüllen oder andere Schutzsysteme benötigen.
Die Eignung dieser Maßnahmen muss unter Berücksichtigung der vorgesehenen Betriebsbedingungen überprüft werden.
Weitere Informationen zur Oberflächenvorbereitung von Kupferleitern finden Sie im Artikel Vorbereitung von Kupferflachdraht für die Emaillierung und Papierisolierung.
6. Wichtige technische Spezifikationen
Vor der Anfrage für eine Produktionslinie sollten folgende Angaben bereitgestellt werden.
| Parameter | Erforderliche Angaben |
|---|---|
| Kupferwerkstoff | Kupfersorte, elektrische Leitfähigkeit und Werkstoffzustand |
| Ausgangsmaterial | Form, Abmessungen und Materialzustand |
| Endgeometrie | Breite × Dicke, Länge und Profil |
| Maßtoleranzen | Breite, Dicke, Geradheit und Ebenheit |
| Kantenanforderungen | Eckenradius und zulässige Gratbildung |
| Oberflächenqualität | Anforderungen hinsichtlich Kratzern, Oxidation und Sauberkeit |
| Nachgelagerte Bearbeitung | Biegen, Stanzen, Fügen, metallische Beschichtung und Isolierung |
| Produktionskapazität | Erforderliche Produktionsmenge in kg/h oder Tonnen/Monat |
Technische Zeichnungen sollten eindeutig zwischen den durch das Walzen erzeugten Abmessungen und den nachträglich hergestellten Merkmalen wie Bohrungen, Biegungen und Anschlussbereichen unterscheiden.
Die Toleranzen sollten sich an den Montageanforderungen und der tatsächlich erreichbaren Prozessfähigkeit orientieren, anstatt für sämtliche Abmessungen grundsätzlich die engstmöglichen Grenzwerte festzulegen.
7. Qualitätskontrolle und Fehlerbehebung
Die Qualitätskontrolle sollte bereits bei der Prüfung des angelieferten Kupfermaterials beginnen und während des Walzprozesses sowie der nachfolgenden Fertigungsschritte fortgesetzt werden.
Zu den relevanten Prüfungen gehören Maßmessungen, die Überprüfung des Querschnittsprofils, die Kontrolle des Kantenzustands, die Beurteilung der Oberflächensauberkeit und die Untersuchung der mechanischen Eigenschaften.
Bei fertig montierten Baugruppen können zusätzlich Messungen des Übergangswiderstands an Verbindungsstellen, dielektrische Prüfungen und Temperaturanstiegsprüfungen erforderlich sein.
Häufige Fertigungsprobleme
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Schwankende Leiterdicke | Instabiler Walzspalt | Walzeneinstellung und Prozessstabilität überprüfen |
| Ungleichmäßige Breite | Unkontrollierte seitliche Materialausbreitung | Stichabnahmen und Drahtführung überprüfen |
| Rissbildung beim Biegen | Übermäßige Kaltverfestigung | Werkstoffzustand und Glühbehandlung überprüfen |
| Oberflächenkratzer | Beschädigte Werkzeuge oder unsachgemäße Handhabung | Kontaktflächen und Werkzeuge kontrollieren |
| Überhitzung an Verbindungsstellen | Zu hoher Übergangswiderstand | Verbindungskonstruktion und Montagebedingungen überprüfen |
| Beschädigung der Isolierung | Grate oder scharfe Kanten | Kantenbearbeitung verbessern |
Es ist wichtig, zwischen Fehlern aus der Leiterherstellung und Problemen zu unterscheiden, die erst durch die Montage oder die elektrische Auslegung entstehen.
8. Häufig gestellte Fragen (FAQ)
Kann ein Flachdrahtwalzwerk vollständige Stromschienen für EV-Batterien herstellen?
Nein. Eine entsprechend ausgelegte Anlage kann blanke, rechteckige Kupferleiter innerhalb ihres vorgesehenen Abmessungs- und Prozessbereichs herstellen.
Schneiden, Stanzen, Biegen, metallische Beschichtung, Isolierung und Montage sind separate Fertigungsschritte.
Ist ein größerer Kupferquerschnitt immer besser?
Nicht unbedingt. Ein größerer Querschnitt kann den elektrischen Widerstand reduzieren, erhöht jedoch gleichzeitig den Materialverbrauch, das Gewicht und den Platzbedarf.
Auch das thermische Verhalten und die Qualität der elektrischen Verbindungen sind entscheidend.
Sind rechteckige Stromschienen grundsätzlich besser als runde Leiter?
Nein. Eine flache Geometrie kann kompakte Konstruktionen und definierte Kontaktflächen ermöglichen. Die geeignete Leiterform hängt jedoch von den elektrischen, thermischen, mechanischen und installationstechnischen Anforderungen ab.
Fazit
Die zuverlässige Herstellung rechteckiger Kupferstromschienen erfordert eine sorgfältige Abstimmung zwischen elektrischer Auslegung, Werkstoffauswahl, Maßkontrolle und nachgelagerten Fertigungsverfahren.
Bei geeigneten Leiterabmessungen kann das Präzisionswalzen dazu beitragen, eine gleichmäßige Breite, Dicke, Kantengeometrie und Oberflächenqualität sicherzustellen.
Sky Bluer Environmental Technology Co., Ltd. entwickelt und fertigt Präzisionswalzanlagen zur Herstellung blanker, flacher und rechteckiger Metallleiter, jedoch keine fertig montierten Stromschienenbaugruppen für Elektrofahrzeuge.
Wenn Sie ein Produktionsprojekt für rechteckige Kupferleiter planen, teilen Sie uns bitte die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschte Breite × Dicke, die Maßtoleranzen, die erforderlichen nachgelagerten Bearbeitungsschritte und die geplante Produktionskapazität mit.
Unser Engineering-Team prüft Ihre Anforderungen und bewertet, ob eine Präzisionswalzlösung für Ihren Fertigungsprozess geeignet ist.