Genutete Kupferbänder verfügen über gezielt eingebrachte Kanäle, Vertiefungen oder Positionierungselemente in flachen Metallprofilen. Diese Geometrien mit gleichbleibender Präzision herzustellen, ist wesentlich anspruchsvoller als das einfache Flachwalzen von Draht. Beim Walzen genuteter Kupferbänder müssen Nuttiefe, Nutposition, Bandbreite, verbleibende Materialdicke und Oberflächenqualität gleichzeitig kontrolliert werden.
Dieser Leitfaden behandelt die Werkstoffauswahl, das Präzisions-Profilwalzen, die Walzstichgestaltung, die Qualitätsprüfung und die Auswahl geeigneter Walzanlagen für Kupfer und Kupferlegierungen.
1. Was ist ein genutetes Kupferband?
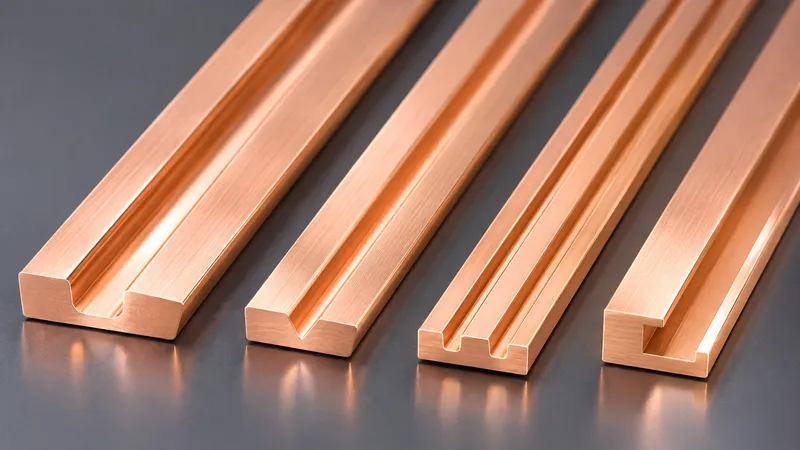
Ein genutetes Kupferband ist ein flaches oder rechteckiges Metallprodukt mit gezielt eingebrachten Vertiefungen, die häufig in Längsrichtung verlaufen. Der Querschnitt kann U-förmige, V-förmige, rechteckige oder kundenspezifische Nuten aufweisen. Auch Profile mit Schultern, Stegen oder asymmetrischen Geometrien sind möglich.
Zu den möglichen Anwendungen gehören elektrische Kontaktbauteile, Positionierelemente und kundenspezifische leitfähige Baugruppen. Die Eignung für den jeweiligen Einsatz muss vom Bauteilkonstrukteur geprüft werden.
Wenn die Nut mit einem Gegenstück zusammenwirkt, können Maßhaltigkeit und Kantenbeschaffenheit ebenso wichtig sein wie die elektrische Leitfähigkeit.
Das Walzen genuteter Kupferbänder ist nicht mit dem Einsatz profilierter Walzen zur Herstellung gewöhnlicher Flachdrähte gleichzusetzen: Bei genuteten Bändern weist das fertige Produkt selbst eine definierte Vertiefung auf.
Daher ist eine technische Querschnittszeichnung für die Fertigungsplanung unerlässlich.
2. Kupfersorten und Umformverhalten von Kupferlegierungen
Die Werkstoffauswahl beeinflusst die erforderliche Walzkraft, die Umformbarkeit und die erreichbare Genauigkeit der Nutgeometrie.
| Werkstoff | Typische Anforderungen beim Profilwalzen |
|---|---|
| C11000 (Cu-ETP) | Hohe elektrische Leitfähigkeit; Werkstoffzustand und Umformanforderungen prüfen |
| C10200 (Cu-OF) | Sauerstofffreies Kupfer; Werkstoffspezifikation und Fertigungsprozess bestätigen |
| C10100 (Cu-OFE) | Hochreines, sauerstofffreies Kupfer für Anwendungen mit besonderen Werkstoffanforderungen |
| CuCrZr- oder CuNiSi-Legierungen | Höherfeste Kupferlegierungen; Walzkräfte, Werkstoffzustand und Wärmebehandlung berücksichtigen |
| Phosphorbronze | Kupferlegierung mit abweichendem Kaltverfestigungs- und Umformverhalten; Eignung durch Walzversuche überprüfen |
Bei der Kaltumformung tritt eine Kaltverfestigung des Werkstoffs auf, die insbesondere bei bestimmten Kupferlegierungen ausgeprägt sein kann.
Eine Walzstichfolge, die für weiches Kupfer geeignet ist, kann bei höherfesten Legierungen zu einer Überlastung der Werkzeuge oder zu Materialschäden führen.
Ein Zwischenglühen kann die weitere Umformung erleichtern. Dabei müssen jedoch mögliche Veränderungen der endgültigen Werkstoffeigenschaften berücksichtigt werden.
Bei ausscheidungsgehärteten Kupferlegierungen sollte vor der Festlegung der Walzumformgrade der angelieferte Wärmebehandlungszustand bestätigt werden.
Weitere Informationen zu Werkstoffeigenschaften bietet die Legierungsdatenbank der Copper Development Association. Zusätzlich sollten die Werkstoffzeugnisse des Lieferanten überprüft werden.
3. Nutgeometrie: Welche Maße müssen festgelegt werden?
Technische Zeichnungen sollten deutlich mehr Angaben enthalten als nur die Nenn-Nuttiefe.
| Profilparameter | Bedeutung für die Fertigung |
|---|---|
| Bandbreite und Gesamtdicke | Definieren die äußeren Abmessungen und den fertigen Querschnitt |
| Nutbreite und Nuttiefe | Bestimmen die wesentlichen Funktionsmerkmale des Profils |
| Nutposition und Nutteilung | Gewährleisten die Ausrichtung zu Gegenstücken oder zwischen mehreren Nuten |
| Nutgrund- und Eckenradien | Beeinflussen den Materialfluss, Spannungskonzentrationen und die Werkzeugherstellung |
| Mindest-Restwanddicke | Hilft, eine übermäßige Materialausdünnung unterhalb der Nut zu vermeiden |
| Randabstand und Ebenheit | Unterstützen die Handhabung, Führung und spätere Montage |
Nuten mit sehr scharfkantigen Ecken lassen sich durch Walzen unter Umständen nur schwer herstellen.
Vor der Fertigung der Profilwalzen sollten deshalb technisch realisierbare Radien und bei mehreren Nuten auch die erforderlichen Mindestabstände zwischen den einzelnen Geometriemerkmalen festgelegt werden.
Außerdem muss eindeutig angegeben werden, ob die Nutposition von einer Bandkante oder von der Mittellinie des Bandes aus gemessen wird.
Diese Festlegung beeinflusst sowohl die Prüfmethode als auch die Anforderungen an die Bandführung.
Hinweis aus der Praxis: Stellen Sie eine vollständig bemaßte Querschnittszeichnung mit Bezugsflächen, Bezugskanten und Toleranzen zur Verfügung. Fotografien allein reichen für eine zuverlässige technische Bewertung nicht aus.
4. Wie funktioniert das Präzisions-Profilwalzen?
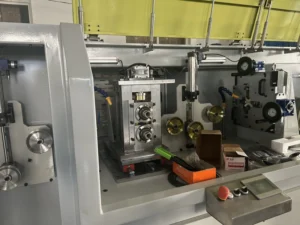
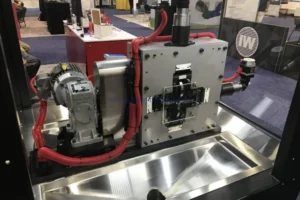
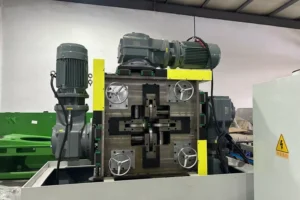
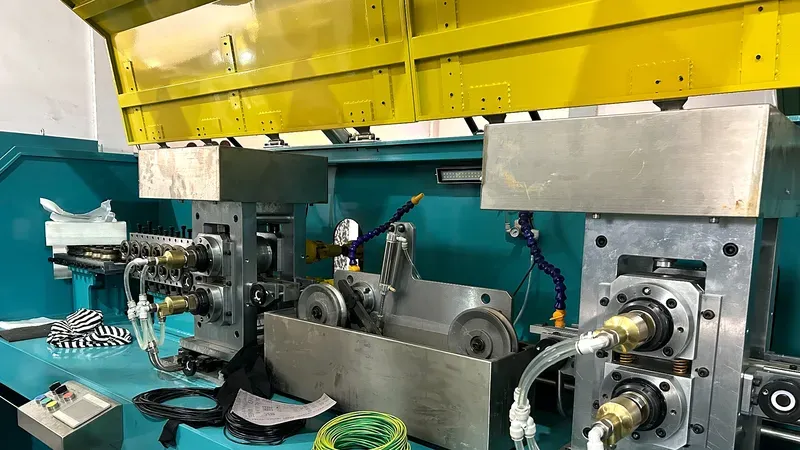
Ein Profilwalzwerk verwendet speziell geformte Walzen, um den gewünschten Werkstoffquerschnitt herzustellen.
Ein erhabenes Formelement auf der Walze erzeugt die Nut, indem das Metall innerhalb des Bandquerschnitts gezielt verdrängt wird.
Ein typischer Fertigungsablauf kann folgendermaßen aussehen:
Kupferwalzdraht oder Bandvormaterial → Drahtziehen / Vorwalzen (falls erforderlich) → Profilwalzen in mehreren Stichen → Kantenbearbeitung → Reinigung / Glühen (falls erforderlich) → Profilprüfung → Aufwickeln oder Ablängen
Tiefe Nuten oder höherfeste Kupferlegierungen können mehrere Walzstiche erfordern, um die lokale Umformung, die Walzenbelastung und mögliche Materialfehler zu begrenzen.
Anders als bei der spanenden Bearbeitung wird beim Walzen hauptsächlich Material umverteilt, anstatt es abzutragen.
Der Materialfluss kann deshalb die äußere Bandbreite und die angrenzenden Oberflächen verändern.
Seitliche Materialverbreiterung, elastische Rückfederung, Bandzug und Walzendurchbiegung können dazu führen, dass das tatsächlich gewalzte Profil von der Werkzeuggeometrie abweicht.
Daher können Walzversuche und anschließende Korrekturen erforderlich sein.
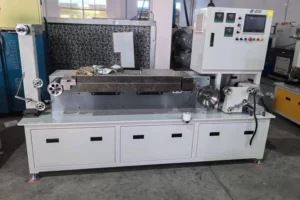
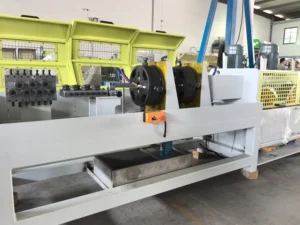
Ein Präzisionswalzwerk für Flachdraht kann für bestimmte Projekte als Ausgangspunkt dienen. Genutete Querschnitte erfordern jedoch speziell ausgelegte Werkzeuge und eine vorherige Machbarkeitsprüfung.
Nicht jedes Walzwerk ist für jede Profilgeometrie geeignet.
5. Wichtige Prozessparameter beim Walzen genuteter Kupferbänder
Walzstichgestaltung und Materialfluss
Die erforderliche Umformung sollte auf mehrere geeignete Walzstiche verteilt werden.
Dabei müssen die Materialverdrängung, die seitliche Verbreiterung, die verbleibende Materialdicke und die Form der angrenzenden Stegflächen berücksichtigt werden.
Bei asymmetrischen Nutgeometrien können außerdem spezielle Führungssysteme notwendig sein, um seitlichen Kräften während des Walzprozesses entgegenzuwirken.
Ausrichtung, Bandzug und Walzspalt
Einlaufführungen sorgen dafür, dass das Band während der Bearbeitung korrekt positioniert bleibt.
Eine fehlerhafte Ausrichtung kann dazu führen, dass die Nut von ihrer vorgesehenen Position abweicht.
Der Walzspalt beeinflusst sowohl die Banddicke als auch die Ausbildung der Nut.
Schwankungen des Bandzugs können wiederum Maßabweichungen entlang der Bandlänge verursachen.
Oberflächenschutz und Werkzeugzustand
Verschlissene Walzen, verschmutzte Führungen oder unsachgemäße Handhabung können Spuren auf der Kupferoberfläche hinterlassen.
Soweit prozesstechnisch geeignet, sollte eine passende Schmierung eingesetzt werden.
Darüber hinaus ist der Walzenverschleiß regelmäßig zu überwachen, da Veränderungen der Werkzeugoberfläche die Nutbreite und die Radien beeinflussen können.
Weitere Informationen zur Auswahl geeigneter Umformverfahren finden Sie in unserem Artikel Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
6. Maßtoleranzen und Qualitätsprüfung
Bei der Prüfung genuteter Kupferbänder sollte der gesamte Querschnitt kontrolliert werden, nicht nur die äußeren Abmessungen.
Zu den wichtigen Prüfmerkmalen gehören Nuttiefe, Nutbreite, Position gegenüber den festgelegten Bezugselementen, Nutgrundradius, Ebenheit und verbleibende Materialdicke.
Für diese Messungen können optische Profilmesssysteme, kalibrierte Messlehren oder Querschnittsprüfungen eingesetzt werden.
Da Kupfer eine stark reflektierende Oberfläche besitzt, sollten optische Messverfahren anhand geeigneter Referenzproben validiert werden.
Vor Produktionsbeginn müssen die Messhäufigkeit und die Abnahmekriterien eindeutig vereinbart werden.
Ein Nennmaß ohne festgelegte Toleranz reicht nicht aus, um die Prozessfähigkeit zuverlässig zu beurteilen.
Es empfiehlt sich, sowohl während des Produktionsanlaufs als auch im stabilen Serienbetrieb Proben zu prüfen.
Die Dokumentation von Materialchargen, Walzeneinstellungen, Produktionsgeschwindigkeit und Messergebnissen erleichtert es, schleichende Prozessabweichungen frühzeitig zu erkennen.
7. Häufige Walzfehler und praktische Maßnahmen zur Fehlerbehebung
| Problem | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Nut zu flach | Unzureichende Umformung oder Werkzeugdurchbiegung | Walzspalt, Walzlast und Stichfolge überprüfen |
| Nut nicht mittig | Fehlerhafte Einlaufausrichtung oder seitliche Bandbewegung | Führungen und Bandlauf kontrollieren |
| Schwankende Bandbreite | Unkontrollierter seitlicher Materialfluss | Walzstichgestaltung und Eingangsabmessungen überprüfen |
| Kantenrisse | Zu hohe lokale Umformung oder ungeeigneter Werkstoffzustand | Legierungszustand und Umformgrad je Stich prüfen |
| Kratzer oder Grate | Verschlissene Werkzeuge, verschmutzte Führungen oder Kontakt bei der Handhabung | Kontaktflächen kontrollieren und reinigen |
| Veränderliche Nutgeometrie entlang der Bandlänge | Bandzugschwankungen, Walzenverschleiß oder instabile Einstellungen | Messwerte mit den Betriebsdaten vergleichen |
Die Maßprüfung blanker Kupferbänder ist von der späteren Validierung der elektrischen Leitfähigkeit, der Verbindungen, der Ermüdungsfestigkeit und der Einsatztemperatur der fertigen Baugruppe zu unterscheiden.
8. Welche Informationen werden für die Auswahl eines Profilwalzwerks benötigt?
Für die Erstellung eines technischen und kommerziellen Angebots sollten die Kupfersorte und der Werkstoffzustand, die Eingangsabmessungen, die Zeichnung des fertigen Querschnitts, die Nuttoleranzen, die Anforderungen an die Oberfläche sowie die geplante Produktionskapazität in kg/h oder Tonnen pro Monat angegeben werden.
Darüber hinaus ist festzulegen, ob das Fertigprodukt aufgewickelt oder in bestimmten Längen geliefert werden soll.
Auch nachfolgende Umformprozesse und mögliche Einschränkungen hinsichtlich einer Wärmebehandlung sollten frühzeitig berücksichtigt werden.
Wenn anschließend eine Beschichtung oder Isolierung vorgesehen ist, müssen die Anforderungen an die Oberflächenreinheit bereits in der Planungsphase definiert werden.
Weitere Hinweise finden Sie in unserem Artikel zur Vorbereitung von Kupferflachdraht für die Lackisolierung und Papierisolierung.
Bei genuteten Profilen können jedoch abweichende Anforderungen gelten.
Häufig gestellte Fragen zum Walzen genuteter Kupferbänder
Lässt sich jede Nutgeometrie durch Walzen herstellen?
Nein.
Sehr schmale, tiefe, scharfkantige oder komplexe Nuten können eine Anpassung der Profilkonstruktion, eine mehrstufige Umformung oder eine spanende Bearbeitung erfordern.
Reicht ein einzelner Walzstich aus?
Das hängt von der Nuttiefe, dem Werkstoffzustand und dem erforderlichen Umformgrad ab.
Bei bestimmten Profilen muss die Umformung auf mehrere Walzstiche verteilt werden.
Kann dasselbe Werkzeug für reines Kupfer und Kupferlegierungen verwendet werden?
Nicht unbedingt.
Unterschiede in der Festigkeit, Kaltverfestigung und elastischen Rückfederung können andere Prozesseinstellungen oder speziell angepasste Werkzeuge erforderlich machen.
Fazit
Das erfolgreiche Walzen genuteter Kupferbänder erfordert eine sorgfältige Abstimmung von Werkstoffauswahl, Querschnittsgestaltung, Walzstichplanung und Qualitätskontrolle.
Dabei muss nicht nur die Nut selbst, sondern der gesamte Bandquerschnitt die festgelegten Spezifikationen erfüllen.
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) entwickelt und fertigt kundenspezifische Walzanlagen für flache, rechteckige und speziell profilierte Metalldrähte. Anhand technischer Zeichnungen und Produktionsanforderungen prüfen wir die Machbarkeit der gewünschten Profilgeometrie.
Planen Sie ein Projekt zur Herstellung genuteter Kupferbänder? Senden Sie uns Ihre Werkstoffangaben, Eingangsabmessungen, Profilzeichnung, Maßtoleranzen und gewünschte Produktionskapazität.
Unser Engineering-Team prüft Ihre Anforderungen und bewertet, ob eine individuell ausgelegte Präzisionswalzanlage für Ihren Fertigungsprozess geeignet ist.