
Einleitung
Die Herstellung von Präzisions‑Flachdraht findet nur selten in einem einzigen Walzdurchgang statt.
Wenn Runddraht zu einem rechteckigen oder flachen Profil umgeformt wird, muss das Material einer kontrollierten Verformung unterzogen werden, um folgende Anforderungen zu erfüllen:
- Dicke
- Breite
- Querschnittsform
- Randzustand
- Oberflächenqualität
- Maßtoleranz
Aus diesem Grund kommt das Mehrpass‑Walzen bei der Fertigung von Präzisions‑Flachdraht weit verbreitet zum Einsatz.
Anstatt die Endabmessung durch eine starke Reduktion in einem einzigen Durchgang zu erzielen, wird die gesamte Verformung auf mehrere Walzdurchgänge verteilt.
Ein sorgfältig ausgelegter Passplan ermöglicht Herstellern die Steuerung des Materialflusses, der Walzkraft, der Kaltverfestigung und der Maßgenauigkeit über den gesamten Produktionsprozess.
Bei hochfesten Werkstoffen wie Federstahl gewinnt der Passplan besondere Bedeutung, da eine übermäßige Verformung in einem einzelnen Durchgang folgende Risiken erhöhen kann:
- Randrisse
- Oberflächenfehler
- Übermäßige Kaltverfestigung
- Maßinstabilität
- Drahtbruch
Das Mehrpass‑Walzen ist also nicht bloß ein Verfahren zur Verkleinerung des Drahtquerschnitts.
Es handelt sich um eine verfahrenstechnische Strategie zur Steuerung der Materialverformung vom Eingangsdraht bis zum fertigen Flachdraht.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt kundenspezifische Präzisions‑Walzsysteme und komplette Flachdraht‑Produktionslinien abgestimmt auf Werkstoffgüte, Eingangsabmessung, Fertigmaße, Toleranzen und Produktionsanforderungen.
Was ist das Mehrpass‑Flachdrahtwalzen?
Beim Mehrpass‑Flachdrahtwalzen wird die erforderliche Gesamtverformung auf mehrere gesteuerte Walzstufen aufgeteilt.
Ein vereinfachter Prozessablauf stellt sich wie folgt dar:
Runddraht → Durchgang 1 → Durchgang 2 → Durchgang 3 → Zwischenflachprofil → Fertigdurchgänge → Endflachdraht
Jeder Durchgang realisiert eine definierte Verformung.
Ziel ist es, den ursprünglichen Querschnitt schrittweise umzuformen und gleichzeitig einen stabilen Materialfluss aufrechtzuerhalten.
Beispielsweise muss ein Runddraht zu einem rechteckigen Flachdraht mit deutlich geringerer Dicke und größerer Breite umgeformt werden.
Versucht man die gesamte Umformung in nur einem Durchgang durchzuführen, entstehen übermäßige Walzkräfte und ein instabiler Materialfluss.
Beim Mehrpass‑Verfahren wird die Verformung verteilt, sodass jede Stufe separat optimiert werden kann.
Warum ist ein Passplan erforderlich?
Der Passplan definiert, wie das Material von der Ausgangsgröße auf die Endabmessung heruntergewalzt wird.
Er legt fest:
- Reduktion pro Durchgang
- Anzahl der Walzdurchgänge
- Zwischenabmessungen
- Walzreihenfolge
- Endbedingungen für den Fertigprozess
Vereinfachtes Beispiel:
| Stufe | Dicke | Breite | Hauptziel |
|---|---|---|---|
| Eingang | 2,00 mm rund | — | Rohmaterial |
| Durchgang 1 | — | — | Anfangsverformung |
| Durchgang 2 | — | — | Gesteuerte Breitenentwicklung |
| Durchgang 3 | — | — | Dickenreduktion |
| Durchgang 4 | — | — | Profilstabilisierung |
| Fertigung | Endmaß | Endmaß | Endgültige Maßkontrolle |
Die exakten Werte hängen von Werkstoff, Ausgangsdurchmesser, Endabmessungen und der Walzanlage ab.
Es gibt keinen universell gültigen Passplan für alle Produkte.
Verständnis der Reduktion beim Flachdrahtwalzen
Die Reduktion beschreibt den Umfang der Materialverformung innerhalb eines Walzdurchgangs.
Für die Dickenreduktion gilt folgende grundlegende Berechnung:
Dickenreduktion (%) = (h₀ − h₁) / h₀ × 100 %
Wobei:
h₀ = Dicke vor dem Walzen
h₁ = Dicke nach dem Walzen
Beispiel: Die Materialdicke ändert sich von 2,00 mm auf 1,60 mm:
Reduktion = (2,00 − 1,60) / 2,00 × 100 % = 20 %
Allein die Dickenreduktion beschreibt jedoch nicht das vollständige Verformungsverhalten des Flachdrahts.
Gleichzeitig kann das Material folgende Vorgänge durchlaufen:
- Dickenreduktion
- Breitung
- Längung
- Querschnittsumformung
Daher muss bei der Passauslegung der gesamte Materialfluss berücksichtigt werden.
Gesamtreduktion gegenüber Reduktion pro Durchgang
Zwei Begriffe sind von besonderer Bedeutung.
Gesamtreduktion
Bezeichnet die gesamte Verformung zwischen Ausgangswerkstoff und Fertigprodukt.
Reduktion pro Durchgang
Beschreibt die Verformung innerhalb jeder einzelnen Walzstufe.
Beispiel:
Ausgangsdraht → 10 % Reduktion → 12 % Reduktion → 15 % Reduktion → 12 % Reduktion → Fertigdurchgang
Die Gesamtverformung wird auf mehrere Stufen verteilt und nicht in einem einzigen Durchgang konzentriert.
Dieses Vorge ermöglicht eine bessere Steuerung von:
- Walzkraft
- Materialfluss
- Kaltverfestigung
- Randausbildung
- Maßgenauigkeit
Probleme durch übermäßige Reduktion in einem Durchgang
Hohe Einzelreduktionen in einem Durchgang bringen mehrere Herausforderungen mit sich.
Hohe Walzkraft
Größere Verformungen erfordern höhere Walzkräfte. Dadurch steigt die mechan Belastung von:
- Walzen
- Lagern
- Antriebssystem
- Maschinenrahmen
Ungleichmäßiger Materialfluss
Starke Verformungen erschweren die Aufrechterhaltung eines stabilen Rechteckprofils.
Kaltverfestigung
Bei kaltgewalztem Federstahl führt übermäßige Verformung zu einem schnellen Anstieg der Härte und einer Verminderung der Duktilität.
Randrisse
Hohe Verformung in Kombination mit ungeeigneten Materialbedingungen erhöht die Randspannung und das Rissrisiko.
Maßinstabilität
Starke Verformungen erschweren die präzise Steuerung von Breite und Dicke.
Aus diesem Grund darf die Reduktion nicht einfach maximiert, sondern verfahrenstechnisch ausgelegt werden.
Auslegung eines Mehrpass‑Walzplans
Ein praxistauglicher Passplan berücksichtigt mehrere Einflussfaktoren.
Werkstoff
Erster Gesichtspunkt ist die Werkstoffgüte. Verschiedene Werkstoffe weisen unterschiedliche Eigenschaften auf:
- Streckgrenze
- Zugfestigkeit
- Duktilität
- Kaltverfestigungsverhalten
- Verformungswiderstand
Beispielsweise erfordert hochkohlenstoffhaltiger Federstahl andere Prozessbedingungen als niedriggekohlter Stahl oder Kupfer.
Eingangsabmessung
Der Ausgangsdrahtdurchm bestimmt die erforderliche Gesamtverformung. Ein größerer Ausgangsdurchm kann mehr Walzdurchgänge erfordern, um die gewünschten Endabmessungen zu erreichen.
Endabmessungen
Zielbreite und Zieldicke legen das endgültige Verformungsverhältnis fest. Produkte mit hohem Breite‑Dicke‑Verhältnis erfordern eine besonders sorgfältige Steuerung des Materialflusses.
Erforderliche Toleranz
Produkte mit sehr engen Maßtoleranzen benötigen in der Regel dedizierte Fertigdurchgänge. Grobverformung und endgültige Präzisionssteuerung sollten nicht unbedingt unter gleichen Bedingungen ausgeführt werden.
Grob‑, Zwischen‑ und Fertigdurchgänge
Das Mehrpass‑Verfahren gliedert sich im Allgemeinen in drei Stufen.
Grobdurchgänge
Ziel ist die Realisierung eines großen Anteils der Gesamtverformung.
Hauptziele:
- Schnelle Maßverkleinerung
- Stabile Materialumformung
- Effiziente Produktion
In dieser Stufe hat die Maßtoleranz eine geringere Bedeutung als im Fertigbereich.
Zwischendurchgänge
In der Zwischenstufe wird das Material schrittweise auf das geforderte Profil hingearbeitet.
Hauptziele:
- Breitenentwicklung
- Dickenreduktion
- Profilstabilisierung
- Gesteuerte Kaltverfestigung
Diese Stufe stellt den Übergang zwischen starker Verformung und der präzisen Fertigwalzung dar.
Fertigdurchgänge
Die abschließenden Durchgänge konzentrieren sich auf:
- Enddicke
- Endbreite
- Randgeometrie
- Oberflächenqualität
- Maßtoleranz
Fertigdurchgänge müssen unter sehr stabilen Bedingungen betrieben werden. An dieser Stelle sind präzises Walzendesign und die Online‑Messung besonders wichtig.
Breite und Dicke müssen gemeinsam gesteuert werden
Eine der größten Herausforderungen beim Flachdrahtwalzen besteht darin, dass Dicke und Breite nicht unabhängig voneinander verhalten.
Wenn die Dicke abnimmt, kann das Material seitlich fließen und die Breite vergrößern.
Daraus ergibt sich folgender Zusammenhang:
Dickenreduktion → Materialfluss → Breitung → Endprofil
Berücksichtigt der Passplan nur die Dicke, kann die Endbreite vom Sollwert abweichen.
Ein gut ausgelegter Passplan berücksichtigt beide Größen:
- Dickenreduktion
- Breitenentwicklung
Dies ist besonders relevant bei schmalen Flachdrähten mit engen Breitetoleranzen.
Querschnittsfläche und Materialerhaltung
Beim Walzen findet eine plastische Verformung des Werkstoffs statt. Unter Vernachlässigung kleiner Prozesseffekte besteht ein ungefährer Zusammenhang zwischen Querschnittsfläche, Verformung und Längung.
Vereinfachte Beziehung:
A₀ × L₀ ≈ A₁ × L₁
Wobei:
A₀ = Ausgangsquerschnittsfläche
L₀ = Ausgangslänge
A₁ = Endquerschnittsfläche
L₁ = Endlänge
Mit abnehmender Querschnittsfläche wird das Material im Allgemeinen länger.
Aus diesem Grund müssen Walzgeschwindigkeit, Zugspannung und Aufwickelgeschwindigkeit auf den Verformungsprozess abgestimmt werden. Dies steht in direktem Zusammenhang mit den Grundsätzen der Zugspannungssteuerung.
Passplan und Kaltverfestigung des Werkstoffs
Kaltwalzen erhöht die Werkstofffestigkeit durch Kaltverfestigung.
Bei Federstahl kann dies vorteilhaft sein, da häufig eine hohe Festigkeit gefordert wird.
Übermäßige Kaltverfestigung mindert jedoch die Duktilität und erhöht das Risiko von Rissen.
Das Mehrpass‑Verfahren ermöglicht eine bessere Steuerung der Verformungsakkumulation. Ingenieure bewerten:
- Reduktion pro Durchgang
- Gesamte Kaltverformung
- Zwischenzustand des Materials
- Erforderliche Fertigverformung
Ziel ist es, die geforderten mechanischen und maßlichen Eigenschaften zu erzielen, ohne übermäßige Verformungsspannungen zu erzeugen.
Dies hängt eng mit der Eigenspannungskontrolle bei der Herstellung von kaltgewalztem Flachdraht zusammen.
Passplan und Randqualität
Die Randqualität ist eines der wichtigsten Merkmale von Präzisions‑Flachdraht.
Mängel bei der Passauslegung können folgende Fehler verursachen:
- Randrisse
- Randwelligkeit
- Ungleichmäßiger Randradius
- Übermäßige Randverformung
Die Walzengeometrie muss den Materialfluss kontrolliert führen. Einflussfaktoren sind:
- Walzendurchmesser
- Nutengeometrie
- Reduktion pro Durchgang
- Werkstofffestigkeit
- Breite‑Dicke‑Verhältnis
Ein gut ausgelegter Passplan formt das Endprofil schrittweise, anstatt das Material unmittelbar in die endgültige Geometrie zu zwingen.
Passplan und Oberflächenqualität
Der Walzpassplan beeinflusst zudem die Oberflächenqualität.
Mögliche Fehler:
- Walzriefen
- Kratzer
- Streuung der Oberflächenrauheit
- Lokale Verformungsmarken
Der Zustand der Walzen ist entscheidend. Präzisionswalzen mit geeigneter Oberflächenbeschaffenheit helfen, Oberflächenfehler in den Fertigdurchgängen zu minimieren.
Walzgeschwindigkeit und Schmierbedingungen wirken sich ebenfalls auf die fertige Oberfläche aus.
Daher muss die Fertigstufe sowohl unter Berücksichtigung der Maßgenauigkeit als auch der Oberflächenqualität ausgelegt werden.
Mehrpass‑Walzen und Zugspannungssteuerung
Passplan und Zugspannungssteuerung müssen gemeinsam betrachtet werden.
Während des Walzens durchläuft das Material kontinuierlich verschiedene Verformungszonen. Bei instabiler Zugspannung kann es zu folgenden Effekten kommen:
- Veränderter Materialfluss
- Schwankende Walzkräfte
- Instabile Dickenwerte
- Drahtbruch
Ein abgestimmtes System besteht aus: Abwickler → Walzdurchgänge → Tänzer / Zugspannungssteuerung → Aufwickler
Eine stabile Zugspannung ermöglicht vorhersehbare Betriebsbedingungen der Walzanlage.
Weitere Informationen: Zugspannungssteuerung beim Präzisions‑Flachdrahtwalzen: Abwickler‑, Tänzer‑ und Aufwicklersysteme.
Mehrpass‑Walzen und Online‑Maßmessung
Moderne Präzisions‑Walzanlagen integrieren eine Online‑Messung während der Produktion.
Gängige Messtechnologien:
- Laser‑Dickenmessung
- Laser‑Breitenmessung
- Profilvermessung
Das System vergleicht laufend die Ist‑Maße mit den Sollwerten.
Vereinfachter Ablauf: Walzen → Online‑Messung → Ist‑Maß → Vergleich mit Sollwert → Steuerung / Nachregelung → Stabilisiertes Produkt
Dadurch lassen sich Maßabweichungen deutlich früher erkennen als bei herkömmlichen Stichproben außerhalb der Prozesslinie. Dies bildet zudem die Grundlage für die geschlossene Prozesssteuerung. Siehe: Geschlossene Dickenregelung für Präzisionswalzwerke.
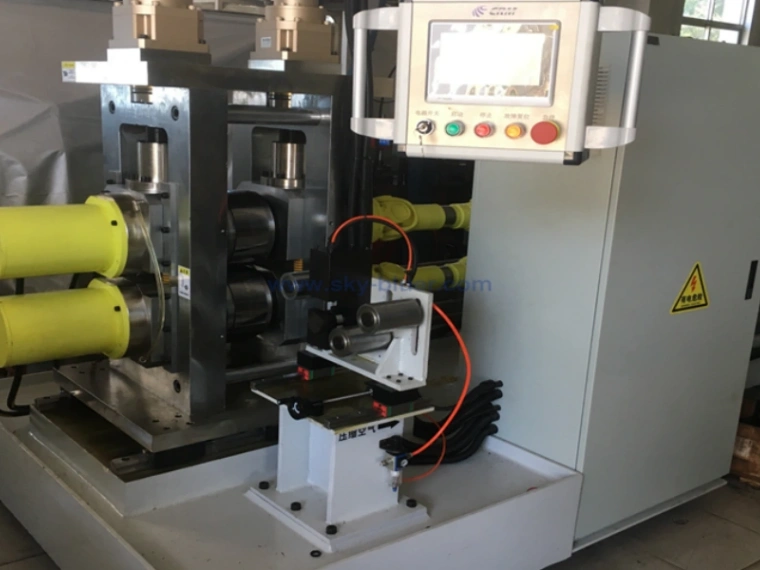
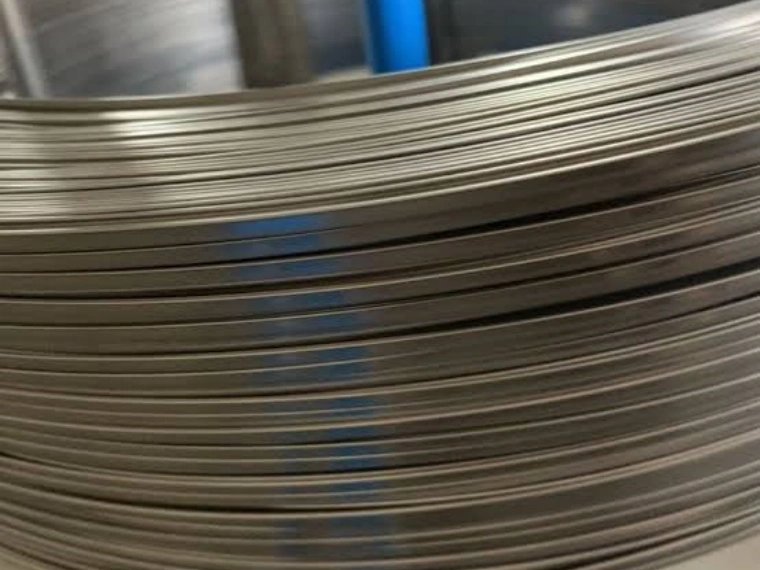
Beispiel für einen Mehrpass‑Flachdrahtprozess
Ausgangslage: Ein Rundstahldraht soll zu einem präzisen rechteckigen Flachdraht umgeformt werden.
Der allgemeine Prozessablauf sieht wie folgt aus:
Stufe 1 — Abwickeln
Der Rohdraht wird unter kontrollierter Zugspannung von der Spule abgewickelt.
Stufe 2 — Richten
Der Draht wird vor Eintritt in die Walzstrecke ausgerichtet.
Stufe 3 — Anfangswalzen
Der runde Querschnitt beginnt sich zu einem flacheren Profil umzuformen.
Stufe 4 — Zwischenwalzen
Die Dicke nimmt ab, während die Breite ausgebildet wird.
Stufe 5 — Profilsteuerung
Die Rechteckgeometrie nähert sich schrittweise dem Sollprofil an.
Stufe 6 — Fertigwalzen
Zielbreite und Zieldicke werden erreicht.
Stufe 7 — Online‑Messung
Die fertigen Abmessungen werden laufend überwacht.
Stufe 8 — Aufwickeln
Der fertige Flachdraht wird zu einer kontrollierten Spule aufgewickelt.
Die tatsächliche Anzahl der Durchgänge hängt vom konkreten Werkstoff und den Produktanforderungen ab.
Optimierung der Anzahl der Walzdurchgänge
Mehr Durchgänge bedeuten nicht automatisch eine bessere Qualität.
Zu wenige Durchgänge können verursachen:
- Übermäßige Verformung pro Durchgang
- Hohe Walzkräfte
- Randrisse
- Schlechte Profilsteuerung
Zu viele Durchgänge können verursachen:
- Geringere Produktionseffizienz
- Erhöhte Anlagenkomplexität
- Zusätzliche Kaltverfestigung
- Höhere Herstellkosten
Die optimale Durchgangszahl stellt also ein Gleichgewicht dar zwischen:
Qualität + Produktivität + Werkstoffverhalten + Anlagenkapazität
Die beste Lösung ergibt sich aus dem gesamten Prozess und nicht aus einer fest vorgegebenen Durchgangszahl.
Mehrpass‑Walzen für Federstahl‑Flachdraht
Federstahl‑Flachdraht ist eine besonders anspruchsvolle Anwendung.
Werkstoffe wie:
- SAE1070
- SAE1095
- 60Si2Mn
- SUP10
erfordern eine sorgfältig eingestellte Kaltverformung.
Beim Walzprozess müssen folgende Eig ausgewogen werden:
- Festigkeit
- Duktilität
- Maßgenauigkeit
- Oberflächenqualität
- Eigenspannungen
- Ermüdungsverhalten
Für Federanwendungen ist der Passplan entsprechend der Werkstoffgüte und dem späteren Einsatzzweck auszulegen.
Ein Passplan, der für eine Federstahlgüte entwickelt wurde, darf nicht ohne Prozessvalidierung automatisch auf eine andere Güte übertragen werden.
Fehlerbehebung beim Mehrpass‑Walzen
Bei auftretenden Fehlern muss der gesamte Passplan überprüft werden.
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Randrisse | Übermäßige Reduktion | Verformung pro Durchgang verringern |
| Breitenabweichung | Ungünstiger Materialfluss | Passgeometrie optimieren |
| Dickenschwankungen | Instabiler Walzspalt | Steuerungssystem verbessern |
| Oberflächenfehler | Walzenzustand | Walzenoberfläche prüfen / verbessern |
| Drahtbruch | Übermäßige Zugspannung oder Reduktion | Zugspannung und Reduktion optimieren |
| Schlechte Geradheit | Ungleichmäßige Verformung | Passreihenfolge und Zugspannung überprüfen |
| Übermäßige Kaltverfestigung | Zu hohe Kaltverformung | Verteilung der Gesamtreduktion optimieren |
Die korrekte Lösung muss immer an Werkstoff, Anlage und realen Produktionsbedingungen angepasst sein.
CRM‑Lösungen für das präzise Mehrpass‑Walzen
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt kundenspezifische Präzisions‑Walzsysteme für:
- Federstahl‑Flachdraht
- Edelstahl‑Flachdraht
- Kohlenstoffstahl‑Flachdraht
- Kupfer‑Flachdraht
- Legierungsstahl‑Flachdraht
- Präzisionsprofil‑Draht
Unsere ingenieurtechnische Vorgehensweise integriert:
✓ Werkstoffanalyse
✓ Passplanauslegung
✓ Präzisionswalzen‑Design
✓ Walzwerkauswahl
✓ Zugspannungssteuerung
✓ Laser‑Online‑Messung
✓ Servonachregelung
✓ SPS‑Automatisierung
✓ Aufwickelsystem
Ziel ist eine komplette Produktionslösung abgestimmt auf Kundenvorgaben:
- Eingangsdraht
- Werkstoffgüte
- Endbreite
- Enddicke
- Maßtoleranz
- Oberflächenanforderungen
- Produktionsgeschwindigkeit
Statt eine Standardanlagenkonfiguration für alle Einsatzzwecke einzusetzen, entwickelt CRM den Walzprozess ausgehend vom gewünschten Fertigprodukt.
Häufig gestellte Fragen (FAQ)
- Was ist das Mehrpass‑Flachdrahtwalzen? Das Mehrpass‑Flachdrahtwalzen ist ein Verfahren, bei dem die gesamte zur Umformung des Eingangsdrahts zu Flachdraht erforderliche Verformung auf mehrere gesteuerte Walzdurchgänge verteilt wird.
- Warum wird Flachdraht nicht in einem einzigen Walzdurchgang hergestellt? Eine starke Einzelreduktion erzeugt übermäßige Walzkräfte, instabilen Materialfluss, hohe Kaltverfestigung und erhöht das Risiko von Randrissen oder Drahtbruch.
- Wie wird die Reduktion pro Durchgang festgelegt? Die Reduktion pro Durchgang hängt von Werkstoffgüte, Eingangsabmessung, Endabmessungen, Walzanlage, geforderter Toleranz und dem Verformungsverhalten des Werkstoffs ab.
- Ergibt eine höhere Anzahl an Walzdurchgängen automatisch besseren Flachdraht? Nein. Zu wenige Durchgänge führen zu übermäßiger Verformung, zu viele senken die Produktivität und erzeugen unnötige Kaltverfestigung. Die optimale Durchgangszahl muss Qualität und Effizienz abwägen.
- Wie beeinflusst der Passplan die Breite des Flachdrahts? Bei abnehmender Dicke fließt das Material seitlich und vergrößert seine Breite. Daher müssen bei der Passauslegung Dickenreduktion und Breitenentwicklung gemeinsam gesteuert werden.
- Wie wirkt sich das Mehrpass‑Walzen auf Federstahl aus? Gesteuertes Mehrpass‑Walzen verteilt die Kaltverformung und hilft bei der Steuerung von Kaltverfestigung, Materialfluss und Maßstabilität. Der genaue Prozess hängt von der Federstahlgüte ab.
- Wie greifen Zugspannungssteuerung und Passplan ineinander? Eine stabile Zugspannung sorgt für einen vorhersehbaren Materialfluss durch die Walzdurchgänge. Instabile Zugspannung kann Maßabweichungen, Drahtbruch und ungleichmäßige Verformung verursachen.
- Kann eine Online‑Messung in eine Mehrpass‑Walzanlage integriert werden? Ja. Die laserbasierte Online‑Messung überwacht Dicke und Breite während der Produktion und liefert Daten für die Prozessanpassung und geschlossene Regelkreise.
Schlussfolgerung
Das Mehrpass‑Flachdrahtwalzen ist ein Verfahren der kontrollierten Verformung zur Umformung von Rund‑ oder anderem Eingangsdraht zu einem präzisen Flachprofil.
Der Prozesserfolg hängt von der korrekten Abwägung folgender Faktoren ab:
- Gesamtreduktion
- Reduktion pro Durchgang
- Reihenfolge der Durchgänge
- Werkstoffverhalten
- Walzengeometrie
- Zugspannungssteuerung
- Online‑Messung
Bei hochfestem Federstahl und weiteren Präzisionswerkstoffen verbessert die Verteilung der Verformung auf geeignete Walzdurchgänge den Materialfluss, die Maßstabilität und die Prozesszuverlässigkeit.
Ziel ist nicht, den Draht so schnell wie möglich herunterzuwalzen.
Ziel ist die Steuerung der Verformung in jeder Stufe bis zum Erreichen der geforderten Endgeometrie.
Sky Bluer Environmental Technology Co., Ltd. (CRM) liefert kundenspezifische Präzisionswalzwerke und komplette Lösungen für die Flachdrahtproduktion, kombiniert mit Verfahrenstechnik, Präzisionswerkzeugen, Zugspannungssteuerung, Online‑Messung und Automatisierung.
Vom Runddraht zum Präzisions‑Flachdraht — jeder Durchgang zählt.




