
Einleitung: Ultrapräzise Toleranzen sind eine zentrale Voraussetzung für hochwertige medizinische Drähte
Hochwertige medizinische Rechteck- und Flachdrähte für implantierbare Anwendungen unterliegen äußerst strengen Anforderungen an die Maßtoleranz. Die Montagegenauigkeit, mechanische Stabilität und Lebensdauer medizinischer Produkte wie Gefäßstents, kieferorthopädische Drähte und orthopädische Fixierungssysteme hängen wesentlich von einer konstant hohen Maßhaltigkeit des medizinischen Drahtes ab.
Während bei konventionellen medizinischen Drähten häufig Toleranzen von etwa ±0,005 mm gefordert werden, können hochpräzise medizinische Anwendungen eine Maßtoleranz von bis zu ±0,002 mm verlangen. In einzelnen Ultrapräzisionsanwendungen kann sogar eine stabile Serienfertigung mit Toleranzen von ±0,001 mm erforderlich sein.
Viele herkömmliche Produktionslinien können solche extrem engen Toleranzen langfristig nicht stabil halten. Zu den wichtigsten Ursachen gehören eine unzureichende Maschinensteifigkeit, thermische Drift, Schwankungen der Drahtspannung und nicht optimal abgestimmte Prozessparameter.
Auf Grundlage von mehr als 20 Jahren Erfahrung in der Präzisionswalztechnik hat Sky Bluer ein umfassendes System zur Kontrolle von Ultrapräzisionstoleranzen bis ±0,002 mm entwickelt. Dieses umfasst die Optimierung der Maschinentechnik, die Prozessauslegung, die Umgebungssteuerung sowie intelligente Mess- und Kalibriersysteme.
Dieser Artikel erläutert die wichtigsten technischen Faktoren bei der Herstellung ultrapräziser medizinischer Drähte und ergänzt die zentrale Themenseite: Leitfaden zur Herstellung medizinischer Drähte: Vom Schmelzen bis zur Präzisionsfertigung von Flachdraht.
Warum ist eine Toleranz von ±0,002 mm bei hochwertigen medizinischen Drähten so wichtig?
Präzise Montage medizinischer Komponenten
Medizinische Präzisionsprodukte verfügen häufig über sehr kleine und komplexe Baugruppen. Zu große Maßabweichungen des Drahtes können zu Montageproblemen, unzureichender Passgenauigkeit oder zum Verklemmen von Bauteilen führen und dadurch die Funktion des fertigen Medizinprodukts beeinträchtigen.
Stabilisierung der mechanischen Ermüdungseigenschaften
Ungleichmäßige Drahtdicken können eine ungleichmäßige Verteilung innerer Spannungen verursachen. Dadurch können lokal erhöhte Belastungen entstehen, die bei langfristiger zyklischer Beanspruchung die Ermüdungsbeständigkeit des Drahtes beeinträchtigen.
Bei implantierbaren Komponenten ist deshalb eine hohe Maßkonstanz besonders wichtig.
Erfüllung hoher Qualitätsanforderungen in der Medizintechnik
Bei medizinischen Präzisionskomponenten gelten hohe Anforderungen an Maßhaltigkeit, Rückverfolgbarkeit und Prozessstabilität.
Eine kontrollierte Toleranz von ±0,002 mm kann daher bei anspruchsvollen medizinischen Drahtanwendungen ein wichtiger Bestandteil der technischen Spezifikation und Qualitätssicherung sein.
Hauptursachen für Toleranzabweichungen bei medizinischen Drähten
Auf Grundlage langjähriger Engineering-Erfahrung lassen sich fünf wesentliche Faktoren identifizieren, die während der Serienproduktion zu Toleranzabweichungen führen können:
- Unzureichende Maschinensteifigkeit: Ein konventioneller Walzwerksrahmen kann sich unter hoher Walzkraft geringfügig verformen und dadurch Veränderungen des Walzspalts verursachen.
- Thermische Drift: Während des Dauerbetriebs erwärmen sich Walzen, Lager und Maschinenrahmen. Die daraus resultierende thermische Ausdehnung kann die Maßgenauigkeit beeinflussen.
- Schwankende Drahtspannung: Eine instabile Einlauf- oder Auslaufspannung kann zu Schwankungen der Drahtdicke und zu ungleichmäßiger Verformung führen.
- Ungeeignete Prozessparameter: Eine ungünstige Verteilung der Umformung auf einzelne Walzstiche kann Rückfederung und Maßabweichungen verursachen.
- Fehlende Echtzeitkalibrierung: Ohne kontinuierliche Messung und automatische Korrektur können kleine Abweichungen während der laufenden Produktion nicht rechtzeitig kompensiert werden.
Ganzheitliche technische Lösung für eine stabile Toleranz von ±0,002 mm
Sky Bluer kombiniert hochpräzise Maschinenkomponenten, individuell abgestimmte Walzprozesse, kontrollierte Produktionsbedingungen und intelligente Messsysteme zu einem geschlossenen Präzisionsregelsystem.
Ziel ist eine langfristig stabile Serienproduktion medizinischer Rechteck- und Flachdrähte mit sehr engen Maßtoleranzen.
Hochsteifer Walzwerksaufbau als mechanische Grundlage
Ein hochsteifer, integrierter Maschinenrahmen minimiert Mikrodeformationen unter Walzbelastung.
In Kombination mit hochpräzisen Hartmetallwalzen, Präzisionslagern und spielfrei ausgelegten mechanischen Komponenten entsteht eine stabile Grundlage für die Ultrapräzisionsbearbeitung.
Weitere Informationen finden Sie unter: Präzisionswalzen von medizinischem Flachdraht: Prozess und Anlagen.
Temperaturkompensation in Echtzeit
Hochempfindliche Temperatursensoren können die Temperatur von Walzen, Lagerbereichen und Maschinenrahmen kontinuierlich überwachen.
Auf Basis der gemessenen Daten kann die Steuerung thermisch bedingte Veränderungen berücksichtigen und entsprechende Prozessparameter dynamisch korrigieren.
Dadurch lässt sich die durch Erwärmung im Dauerbetrieb verursachte Maßdrift deutlich reduzieren.
Servogeregelte Konstantspannungsregelung
Die Produktionslinie kann mit einem geschlossenen Servoregelkreis für die Drahtspannung ausgestattet werden.
Die konstante Einlauf- und Auslaufspannung reduziert Maßschwankungen und hilft, Dickenschwankungen sowie Kanten- und Ebenheitsfehler zu vermeiden.
Eine stabile Drahtspannung ist insbesondere bei dünnen medizinischen Rechteck- und Flachdrähten ein entscheidender Faktor.
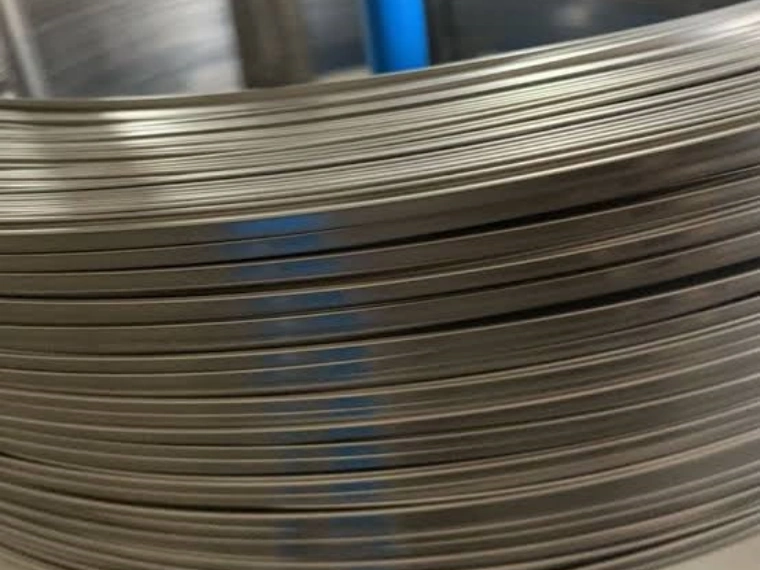
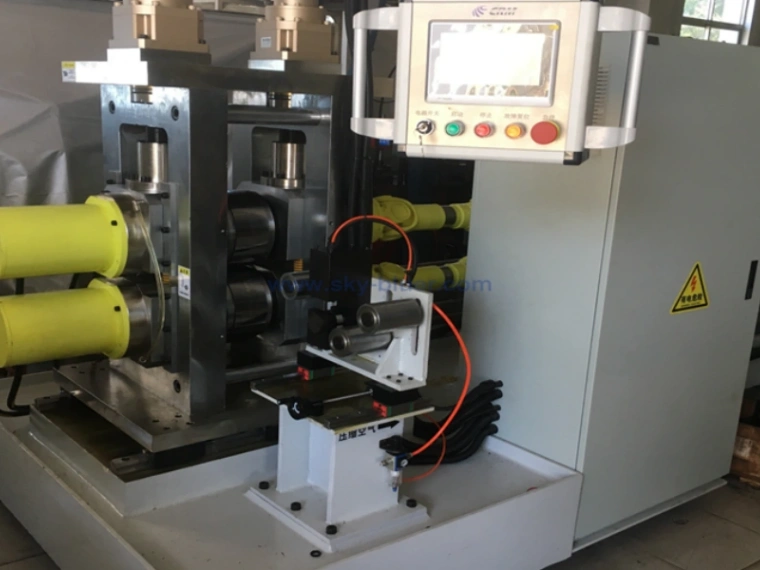
Individuell abgestimmtes Mehrstufen-Walzverfahren mit geringer Einzelumformung
Für unterschiedliche medizinische Werkstoffe – darunter Edelstahl, Titanlegierungen, Nitinol und Kobalt-Chrom-Legierungen – werden die Walzparameter individuell ausgelegt.
Durch eine progressive Mehrstufenbearbeitung mit geringer Umformung pro Walzstich können Rückfederung, innere Spannungen und lokale Maßabweichungen reduziert werden.
Dies verbessert die Maßstabilität des fertigen Drahtes.
Online-Lasermessung und Closed-Loop-Kalibrierung
Ein hochpräzises Online-Lasermesssystem kann wichtige Drahtparameter wie Dicke, Breite und Ebenheit während der Produktion kontinuierlich überwachen.
Die erfassten Messdaten werden an die Anlagensteuerung zurückgeführt. Bei erkannten Abweichungen können die relevanten Walzparameter automatisch angepasst werden.
Damit entsteht ein dynamischer Regelkreis aus:
Messung → Datenanalyse → Rückmeldung → Prozesskorrektur → erneute Messung
Dieses Closed-Loop-Konzept ist eine wichtige Grundlage für eine langfristig stabile Ultrapräzisionsfertigung.
Temperaturstabile und kontrollierte Produktionsumgebung
Neben der Maschinentechnik spielt auch die Produktionsumgebung eine wichtige Rolle.
Eine kontrollierte Temperatur und Luftfeuchtigkeit reduziert den Einfluss äußerer Umgebungsänderungen auf Maschinenkomponenten, Messsysteme und Materialverhalten.
Für besonders anspruchsvolle Anwendungen kann zusätzlich eine kontrollierte, partikelfreie Produktionsumgebung vorgesehen werden.
Werkstoffspezifische Parameter für die Ultrapräzisionsfertigung
316LVM/304V Edelstahl
Typische Prozessauslegung:
- 6–8 Walzstiche
- kontrollierte Drahtspannung
- Temperaturüberwachung und Kompensation
- Zieltoleranz bis ±0,002 mm
Titan Grade 2 / Grade 5 Rechteckdraht
Typische Prozessauslegung:
- 8–10 Walzstiche
- geringe Einzelumformung
- kontrollierte Walzgeschwindigkeit
- servogeregelte Drahtspannung
- Zieltoleranz bis ±0,002 mm
Nitinol-Formgedächtnislegierung
Nitinol erfordert aufgrund seiner besonderen mechanischen Eigenschaften eine speziell abgestimmte Prozessführung.
Mehr als zehn Feinwalzstufen mit sehr geringer Einzelumformung können eingesetzt werden, um Rückfederung zu kontrollieren und eine hohe Maßkonstanz zu erzielen.
MP35N / CoCr-Legierungen
Bei hochfesten Kobaltlegierungen kann eine Kombination aus hochsteifer Walztechnik, präziser Druck- und Spaltkontrolle sowie mehrstufiger Wärmebehandlung erforderlich sein.
Dadurch lassen sich hohe Festigkeit und enge Maßtoleranzen miteinander kombinieren.
Weitere Informationen zu den materialspezifischen Fertigungsprozessen finden Sie unter:
Herstellung von medizinischem Edelstahl-Flachdraht: Prozess, Anlagen und Anwendungen
und
Wie wird medizinischer Titan-Rechteckdraht hergestellt?
Häufige Toleranzfehler und gezielte Korrekturmaßnahmen
Zu große Dickentoleranz
Mögliche Ursachen:
Walzspaltabweichungen, thermische Drift oder instabile Drahtspannung.
Korrektur:
Temperaturkompensation aktivieren, Servospannung kalibrieren und Walzspalt präzise nachjustieren.
Breitenabweichungen und ungleichmäßige Kanten
Mögliche Ursachen:
Asymmetrische Walzkraft, unzureichende Walzenausrichtung oder ungeeignete Stichverteilung.
Korrektur:
Walzfolge optimieren, Walzenparallelität kontrollieren und die Umformungsverteilung anpassen.
Maßabweichungen zwischen Produktionschargen
Mögliche Ursachen:
Nicht dokumentierte manuelle Parameteränderungen, Werkzeugverschleiß oder fehlende Kompensation.
Korrektur:
Automatische Rezept- und Parameterspeicherung sowie eine systematische Verschleißüberwachung und Kompensation einsetzen.
FAQ zur Herstellung medizinischer Drähte mit ±0,002 mm Toleranz
F1: Kann ein konventionelles Walzwerk eine Toleranz von ±0,002 mm erreichen?
A: Ein konventionelles Walzwerk ohne hochsteifen Maschinenaufbau, kontrollierte Drahtspannung, Temperaturmanagement und Online-Messung kann eine Toleranz von ±0,002 mm in der Serienproduktion normalerweise nur schwer dauerhaft stabil halten.
Für hochpräzise medizinische Drähte ist daher eine speziell abgestimmte Maschinen- und Prozesskonfiguration erforderlich.
F2: Wie lässt sich die Toleranz während einer langfristigen Serienproduktion stabil halten?
A: Entscheidend ist das Zusammenspiel mehrerer Systeme: hochsteife Walztechnik, stabile Drahtspannung, Temperaturkontrolle, präzise Walzspalteinstellung sowie kontinuierliche Online-Messung und Closed-Loop-Regelung.
F3: Welche minimale Toleranz kann Ihre Anlage erreichen?
A: Abhängig von Werkstoff, Drahtabmessungen, Umformungsgrad und Prozesskonfiguration können Anlagen für eine stabile Zieltoleranz von ±0,002 mm ausgelegt werden.
Für spezielle Ultrapräzisionsanwendungen können kundenspezifische Lösungen für noch engere Toleranzanforderungen entwickelt werden.
F4: Reduziert eine höhere Präzision die Produktionsgeschwindigkeit?
A: Höhere Präzisionsanforderungen erfordern eine sorgfältigere Prozesskontrolle. Durch optimierte Stichpläne, Servotechnik, Online-Messsysteme und automatisierte Regelung kann jedoch ein effizientes Verhältnis zwischen Produktionsgeschwindigkeit und Maßgenauigkeit erreicht werden.
F5: Bietet Sky Bluer kundenspezifische Toleranzlösungen für spezielle medizinische Drähte an?
A: Ja. Sky Bluer kann die Walzkonfiguration, Stichfolge, Spannungsregelung, Messsysteme und weitere Prozessparameter entsprechend dem Werkstoff, den Endabmessungen und den geforderten Toleranzen kundenspezifisch auslegen.
Empfohlene Anlagen und Lösungen für die Ultrapräzisionsfertigung
Empfohlene Kernanlagen:
Sky Bluer Ultrapräzisions-Mehrgerüstwalzwerk, Mikro-Präzisionswalzwerk und intelligentes Online-Messsystem.
Diese Präzisionswalzanlagen sind für die anspruchsvolle Herstellung hochwertiger medizinischer Rechteck- und Flachdrähte ausgelegt und können mit intelligenten Mess-, Regel- und Kalibrierfunktionen ausgestattet werden.
In Kombination mit Vakuumschmelzanlagen (Vacuum Melting Equipment) und Drahtziehmaschinen (Wire Drawing Machine) kann eine vollständige Produktionslinie für ultrapräzise medizinische Drähte aufgebaut werden.
Sky Bluer Environmental Technology Co., Ltd. bietet kundenspezifische Lösungen von der Drahtvorbereitung und dem Ziehen über das Präzisionswalzen bis zur Online-Messung und zum Aufwickeln, um Hersteller bei der stabilen Produktion hochwertiger medizinischer Rechteck- und Flachdrähte mit extrem engen Maßtoleranzen zu unterstützen.




