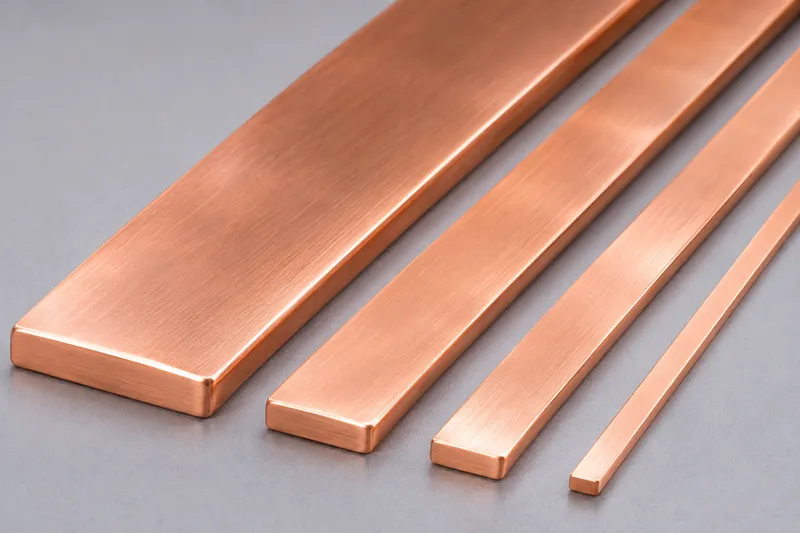
Hochstrom-Gleichstromsysteme (DC-Systeme) benötigen zuverlässige Leiter, um elektrische Energie zwischen Stromquellen, Umrichtern, Schutzeinrichtungen und Verbrauchern zu übertragen. Flache Kupferleiter werden häufig eingesetzt, da ihre rechteckige Geometrie kompakte Bauformen, definierte Kontaktflächen und flexible Anschlussmöglichkeiten ermöglicht.
Eine flache Leitergeometrie gewährleistet jedoch nicht automatisch eine höhere Strombelastbarkeit. Der Leiterquerschnitt, die Betriebstemperatur, der Übergangswiderstand an Verbindungsstellen, die erforderlichen Isolationsabstände und die Fertigungsqualität beeinflussen die Leistungsfähigkeit maßgeblich.
Dieser Leitfaden erläutert die wichtigsten technischen Aspekte bei der Auslegung flacher Kupferleiter für Hochstrom-Gleichstromsysteme und zeigt, welche Rolle das Präzisionswalzen von Kupferflachdraht bei ihrer Herstellung spielt.
1. Wo werden flache Kupferleiter eingesetzt?
Zu den typischen Anwendungsbereichen gehören:
- Batterie-Energiespeichersysteme (BESS): Gleichstromverbindungen zwischen Batterieracks, Schutzeinrichtungen und Leistungsumwandlungsgeräten.
- Ladeeinrichtungen für Elektrofahrzeuge: Interne Gleichstromverteilung und elektrische Verbindungen zwischen Leistungsmodulen.
- Photovoltaikanlagen und industrielle Gleichstromverteilung: Verbindungen zwischen Umrichtern, Schaltgeräten und Gleichstromverbrauchern.
- Unterbrechungsfreie Stromversorgungen (USV) und Notstromsysteme: Kurze, hochstrombelastete Verbindungen innerhalb von Schaltschränken zur Leistungsumwandlung.
- Leistungselektronik in Elektrofahrzeugen: Leiter zur Verbindung von Batterien, Wechselrichtern und Stromverteilungseinheiten.
In manchen Anlagen kommen dicke, starre Stromschienen zum Einsatz, die aus Kupferblechen oder Kupferbändern zugeschnitten werden. Andere Anwendungen erfordern schmalere rechteckige Leiter, geformte Verbindungselemente oder flexible laminierte Leiterbaugruppen.
Diese Produkte werden nicht zwangsläufig nach demselben Fertigungsverfahren hergestellt.
2. Dimensionierung eines flachen Kupferleiters
Leiterquerschnitt, elektrischer Widerstand und Leistungsverluste
Bei einem rechteckigen Leiter mit der Breite W und der Dicke T ergibt sich die nominale Querschnittsfläche aus:
A = W × T
Ein Kupferleiter mit den Abmessungen 20,00 × 2,00 mm besitzt eine nominale Querschnittsfläche von 40,00 mm². Abgerundete Kanten verringern den tatsächlichen metallischen Querschnitt geringfügig. Deshalb muss die Profilgeometrie bei präzisen Berechnungen oder Masseabschätzungen berücksichtigt werden.
Der elektrische Widerstand eines gleichmäßigen Leiters lässt sich näherungsweise mit folgender Formel bestimmen:
R = ρ × L / A
Dabei bezeichnet ρ den spezifischen elektrischen Widerstand, L die Leiterlänge und A die metallische Querschnittsfläche. Für die Berechnung müssen konsistente SI-Einheiten verwendet werden.
Bei einem spezifischen elektrischen Widerstand von Kupfer von ungefähr 1,724 × 10⁻⁸ Ω·m bei 20 °C ergibt sich für einen 0,8 m langen Leiter mit einem Querschnitt von 40 mm² ein geschätzter Widerstand von 0,345 mΩ.
Bei einer Stromstärke von 300 A beträgt der berechnete ohmsche Leistungsverlust:
P = I²R ≈ 31,0 W
Diese Berechnung dient ausschließlich der Veranschaulichung und stellt keine zulässige Strombelastbarkeit dar. Verbindungsstellen, Kühlbedingungen und temperaturabhängige Änderungen des spezifischen Widerstands werden dabei nicht berücksichtigt.
Warum die Temperatur das Ergebnis beeinflusst
Der elektrische Widerstand von Kupfer steigt mit zunehmender Temperatur. Für überschlägige Berechnungen in der Nähe der Raumtemperatur wird häufig ein Temperaturkoeffizient von etwa 0,0039/°C verwendet. Die endgültigen Berechnungswerte sollten jedoch auf der spezifizierten Kupfersorte und den geltenden Auslegungsnormen basieren.
Die tatsächliche Strombelastbarkeit hängt von der zulässigen Temperaturerhöhung, der Einbaulage des Leiters, der Belüftung des Gehäuses, benachbarten Wärmequellen und den Installationsbedingungen ab.
Vor der endgültigen Festlegung des Leiterquerschnitts ist daher eine thermische Bewertung erforderlich.
3. Gleichstrombetrieb verhindert keine Verluste an Verbindungsstellen
Bei konstantem Gleichstrom stellt der aus Wechselstromanwendungen bekannte Skin-Effekt normalerweise nicht den entscheidenden Faktor für die Leiterdimensionierung dar. Dennoch können Übergangswiderstände an geschraubten, geschweißten oder geklemmten Verbindungen zu lokalen Überhitzungen führen.
Die Qualität einer elektrischen Verbindung hängt von der Kontaktfläche, dem Oberflächenzustand, der Verbindungsmethode, dem Anpressdruck und den Umgebungsbedingungen ab.
Für bestimmte Verbindungssysteme können Zinn- oder Nickelbeschichtungen vorgesehen werden. Die jeweilige Beschichtung muss jedoch mit dem vorgesehenen Fügeverfahren und den Einsatzbedingungen kompatibel sein.
Welligkeitsströme und Schalttransienten von Umrichtern können zusätzliche elektrische Effekte verursachen. Diese sollten gesondert untersucht werden, anstatt eine von einem Umrichter gespeiste Gleichstromverbindung grundsätzlich als ideal konstanten Gleichstrom zu betrachten.
Weiterführende Informationen zur Leistungsumwandlung in Fahrzeugen bietet die Übersicht zur Leistungselektronik des US-Energieministeriums.
4. Auswahl der Kupfersorte und des Werkstoffzustands
| Kupfersorte | Bezeichnung | Wesentliche Eigenschaften und Auswahlkriterien |
|---|---|---|
| C11000 | Cu-ETP | Hohe elektrische Leitfähigkeit für allgemeine elektrische Leiteranwendungen |
| C10200 | Cu-OF | Sauerstofffreies Kupfer für spezifische Verarbeitungsanforderungen |
| C10100 | Cu-OFE | Hochreines, sauerstofffreies Kupfer für anspruchsvolle Werkstoffspezifikationen |
Bei der Werkstoffauswahl sollten die elektrische Leitfähigkeit, geltende Normen, Materialverfügbarkeit, Fügeverfahren und erforderliche mechanische Eigenschaften berücksichtigt werden.
Die Legierungsdatenbank der Copper Development Association bietet hilfreiche Informationen zu verschiedenen Kupfersorten.
Der Werkstoffzustand ist ebenso wichtig wie die Kupfersorte. Weiches Kupfer lässt sich im Allgemeinen leichter biegen. Kaltverfestigtes Kupfer kann dagegen eine höhere Festigkeit aufweisen, besitzt jedoch möglicherweise eine geringere Duktilität.
Es sollte deshalb bereits bei der Spezifikation festgelegt werden, ob der Leiter nach der Lieferung gebogen, gestanzt oder geschweißt werden soll.
5. Herstellungsverfahren für flache Kupferleiter
Große, dicke Stromschienen werden üblicherweise aus Kupferbändern, Kupferblechen oder stranggepressten Kupferprofilen hergestellt.
Rechteckige Kupferleiter mit kleineren Querschnitten können dagegen aus Kupferwalzdraht oder Runddraht durch Ziehen und mehrstufiges Walzen gefertigt werden.
Ein typischer drahtbasierter Fertigungsablauf sieht folgendermaßen aus:
Kupferwalzdraht/Runddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenbearbeitung → Reinigung/Glühen (nach Bedarf) → Schneiden/Umformen → Beschichtung/Isolierung (falls erforderlich) → Qualitätsprüfung
Welche Prozessparameter kontrolliert ein Präzisionswalzwerk?
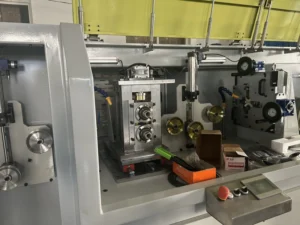
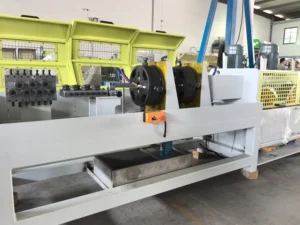
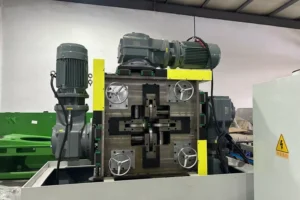
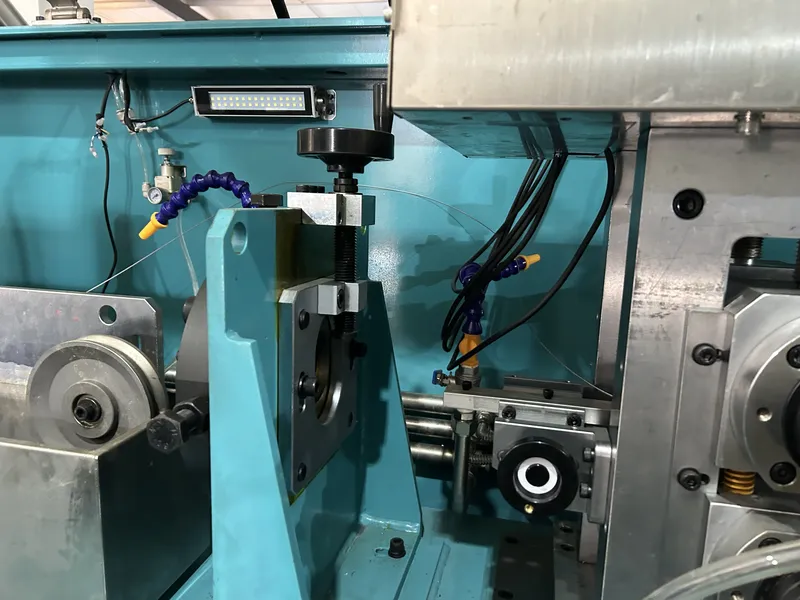
Ein Präzisionswalzwerk für Flachdraht kann blanke, flache Kupferleiter herstellen, sofern das Ausgangsmaterial, die gewünschten Endabmessungen und der erforderliche Umformgrad innerhalb der konstruktiv vorgesehenen Leistungsgrenzen der Anlage liegen.
Zu den wichtigsten Prozessparametern gehören:
- Walzspalt: Bestimmt die Dickenreduzierung und beeinflusst die Wiederholgenauigkeit der Abmessungen.
- Stichplan: Verteilt die Umformung auf mehrere Walzstiche, um die Kaltverfestigung und die Kantenausbildung zu kontrollieren.
- Drahtführung: Reduziert seitliche Bewegungen und Ausrichtungsfehler.
- Zwischenstandzug: Unterstützt einen stabilen Materialtransport zwischen den Walzgerüsten.
- Walzenoberfläche und Sauberkeit: Beeinflussen Oberflächenmarkierungen und das Risiko von Kratzern.
Eine Verringerung der Dicke kann zu einer seitlichen Materialverbreiterung führen. Deshalb müssen die endgültige Breite und Dicke gemeinsam kontrolliert werden.
Das Walzen ersetzt keine nachgelagerten Bearbeitungsschritte wie Stanzen, Biegen, Metallbeschichten, Isolieren oder die elektrische Montage.
Einen Vergleich der Umformverfahren finden Sie im Beitrag Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
6. Erforderliche Angaben vor der Auswahl der Produktionsanlage
| Parameter | Zu bestätigende Angaben |
|---|---|
| Kupferwerkstoff | Kupfersorte, Werkstoffzustand und erforderliche elektrische Leitfähigkeit |
| Ausgangsmaterial | Runde oder rechteckige Form, Abmessungen und Oberflächenzustand |
| Endabmessungen | Breite × Dicke, Profilform und Länge |
| Maßhaltigkeit | Breiten- und Dickentoleranzen, Geradheit und Ebenheit |
| Kanten und Oberfläche | Kantenradius, zulässige Gratbildung und Kriterien für Kratzer |
| Nachgelagerte Bearbeitung | Biegen, Stanzen, Fügen, Metallbeschichten und Isolieren |
| Produktionsziel | kg/h oder Tonnen/Monat; Lieferung auf Spulen oder als abgelängte Abschnitte |
Technische Zeichnungen sollten eindeutig zwischen dem durch Walzen erzeugten Leiterquerschnitt und später hergestellten Merkmalen wie Bohrungen, Biegungen, Anschlüssen und weiteren Formelementen unterscheiden.
Statt lediglich „höchste Präzision“ zu fordern, sollten messbare Abnahmekriterien und konkrete Toleranzen festgelegt werden.
Informationen zur Oberflächenvorbereitung für nachfolgende Isolierprozesse finden Sie im Artikel Vorbereitung von Kupferflachdraht für die Lackisolierung und Papierisolierung.
7. Qualitätskontrolle und Fehlerbehebung
Beim Wareneingang sollte das Kupfer auf Werkstoffsorte, Abmessungen und sichtbare Fehler geprüft werden. Während des Walzens müssen Breite, Dicke, Kantengeometrie, Oberflächenzustand und Prozessstabilität überwacht werden.
Wenn nachfolgende Umformschritte vorgesehen sind, können zusätzliche Prüfungen der mechanischen Eigenschaften erforderlich sein.
Fertig montierte Gleichstrombaugruppen können außerdem Messungen des Übergangswiderstands, dielektrische Prüfungen und Temperaturerhöhungsprüfungen erfordern.
Diese Prüfungen an der fertigen Baugruppe sind von den Abnahmekriterien für blanke, gewalzte Kupferleiter zu unterscheiden.
Häufige Fertigungsprobleme und geeignete Gegenmaßnahmen
| Problem | Mögliche Ursache | Empfohlene Überprüfung |
|---|---|---|
| Schwankende Dicke | Instabiler Walzspalt oder thermische Einflüsse | Walzeneinstellung und Betriebsbedingungen überprüfen |
| Breitenabweichungen | Unkontrollierte seitliche Materialverbreiterung | Dickenreduzierung je Stich und Drahtführung überprüfen |
| Kantenrisse | Übermäßige Umformung oder ungeeigneter Werkstoffzustand | Stichplan und Glühbehandlung überprüfen |
| Oberflächenkratzer | Beschädigte Werkzeuge oder Kontakt bei der Materialhandhabung | Walzen, Führungen und Transportflächen kontrollieren |
| Überhitzte Verbindungen | Zu hoher Übergangswiderstand | Verbindungskonstruktion und Montage überprüfen |
| Beschädigte Isolierung | Grate oder scharfkantige Ecken | Kantenbearbeitung und Qualitätsprüfung verbessern |
8. Häufig gestellte Fragen (FAQ)
Sind flache Kupferleiter grundsätzlich besser als runde Kabel?
Nein. Die flache Geometrie kann eine platzsparende Anordnung ermöglichen und große Kontaktflächen bereitstellen. Allerdings können Anforderungen an Kabelflexibilität, Leitungsführung, Vibrationsbeständigkeit, Isolierung und Installation den Einsatz runder oder mehrdrähtiger Leiter begünstigen.
Kann ein breiterer Leiter automatisch mehr Strom führen?
Nicht unbedingt. Eine größere Breite erhöht die Querschnittsfläche nur dann, wenn die Dicke unverändert bleibt. Die thermischen Bedingungen, die Ausführung der Verbindungen und die zulässige Temperaturerhöhung bestimmen weiterhin, ob ein bestimmter Leiter für die Anwendung geeignet ist.
Kann ein Drahtwalzwerk vollständige Gleichstrom-Sammelschienenbaugruppen herstellen?
Nein. Ein entsprechend ausgelegtes Walzwerk kann geeignete blanke rechteckige Leiter innerhalb seines vorgesehenen Arbeitsbereichs herstellen.
Schneiden, Umformen, Fügen, Beschichten, Isolieren und elektrische Prüfungen sind separate Fertigungsschritte.
Fazit
Zuverlässige flache Kupferleiter für Hochstrom-Gleichstromsysteme erfordern eine sorgfältige Abstimmung von elektrischer Dimensionierung, thermischer Auslegung, Werkstoffauswahl und Fertigungskontrolle.
Eine gleichbleibende Breite, Dicke, Kantengeometrie und Oberflächenqualität ist besonders wichtig, wenn die gewalzten Leiter anschließend weiterverarbeitet werden.
Sky Bluer Environmental Technology Co., Ltd. entwickelt und fertigt Präzisionswalzanlagen zur Herstellung blanker flacher und rechteckiger Metallleiter, jedoch keine vollständig montierten Gleichstrom-Sammelschienenbaugruppen.
Wenn Sie ein Projekt zur Herstellung flacher Kupferleiter planen, teilen Sie uns bitte die Kupfersorte, das Ausgangsmaterial, die gewünschte Breite × Dicke, die Maßtoleranzen, die nachgelagerten Bearbeitungsschritte und die erforderliche Produktionskapazität mit.
Unser Engineering-Team prüft Ihre Anforderungen und bewertet, ob eine Präzisionswalzlösung für Ihren Fertigungsprozess geeignet ist.