Große Generatoren erzeugen in ihren Statorwicklungen erhebliche Wärmemengen. Bei bestimmten Ausführungen mit direkter Wasserkühlung übernehmen Hohlkupferleiter sowohl die Stromführung als auch die Kühlung: Während der elektrische Strom durch das Kupfer fließt, strömt das Kühlwasser durch einen innenliegenden Kanal. Daraus ergeben sich besondere technische Anforderungen, die bei herkömmlichen massiven Rechteckkupferleitern nicht bestehen.
Die zuverlässige Funktion hängt von der Kupferqualität, der Leitergeometrie, der Sauberkeit, der hydraulischen Auslegung, der Qualität der Verbindungen sowie dem gesamten Kühl- und Isoliersystem ab.
1. Was sind Hohlkupferleiter?
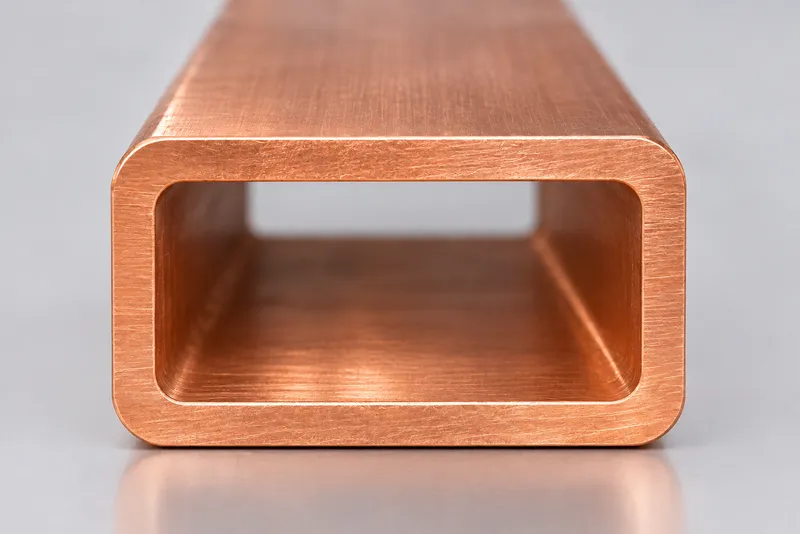
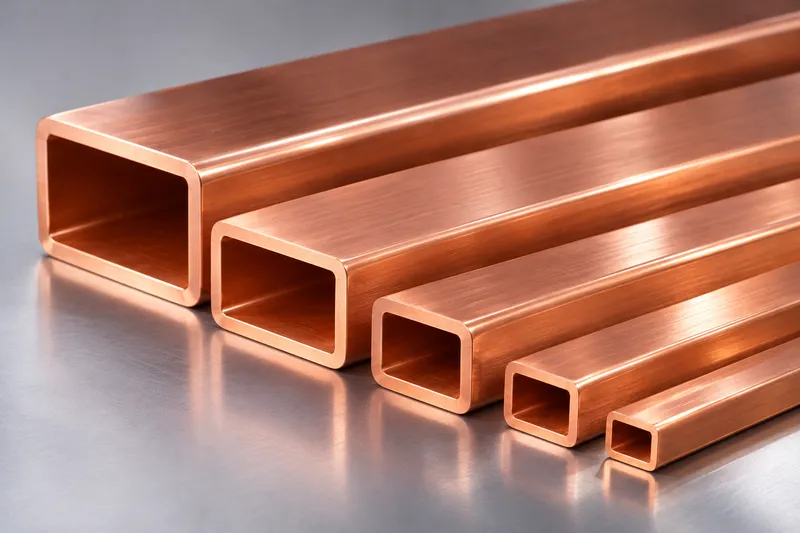
Ein Hohlkupferleiter ist ein stromführendes Kupferprofil mit einem durchgehenden Innenkanal. Der Außenquerschnitt ist häufig rechteckig, während der innere Kühlkanal eine rechteckige, abgerundete oder speziell ausgelegte Geometrie aufweisen kann.
In einem wassergekühlten Statorstab eines Generators strömt das Kühlwasser durch die dafür vorgesehenen Hohlleiter beziehungsweise Kühlkanäle und führt die Wärme aus der Wicklung ab.
Einige Statorstäbe bestehen aus einer Kombination von hohlen und massiven Kupferteilleitern. Ihre Anordnung, Verdrillung beziehungsweise Transposition, Isolierung und elektrische sowie hydraulische Verbindung richten sich nach der jeweiligen Generatorkonstruktion.
Ein Hohlkupferleiter ist somit nur eine Komponente des gesamten Wicklungsaufbaus.
2. Warum wird eine direkte Wasserkühlung eingesetzt?
Elektrische Verluste führen zur Wärmeentwicklung innerhalb der Generatorwicklungen. Bei entsprechend ausgelegten Großgeneratoren kann aufbereitetes Wasser durch Hohlkupferleiter zirkulieren und die Wärme direkt aus dem Kupfer abführen.
Dadurch ist die Kühlung nicht ausschließlich auf den Wärmetransport durch die umgebende Isolierung und das Kühlgas angewiesen.
Bei der Auslegung müssen der Kühlwasservolumenstrom, der Druckverlust, die Eintrittstemperatur des Kühlwassers, die zulässige Wicklungstemperatur und das Leckagerisiko aufeinander abgestimmt werden.
Ein höherer Volumenstrom führt nicht zwangsläufig zu einer besseren Gesamtlösung, insbesondere wenn dadurch der Druckverlust übermäßig ansteigt.
Darüber hinaus sind eine geeignete elektrische Trennung, die Kontrolle der Wasserchemie und eine kontinuierliche Überwachung erforderlich.
Die zulässigen Betriebsgrenzen werden vom Generatorhersteller festgelegt.
3. Kupferwerkstoff und Geometrie des Hohlprofils
Bei der Werkstoffauswahl müssen die elektrische Leitfähigkeit, die mechanischen Eigenschaften, das Umformverhalten und die Eignung für das vorgesehene Fügeverfahren berücksichtigt werden.
Sauerstofffreie Kupfersorten wie C10200 (Cu-OF) oder C10100 (Cu-OFE) können in Betracht gezogen werden, sofern die jeweilige Anwendung dies erfordert.
Die endgültige Werkstoffsorte und der Werkstoffzustand müssen den freigegebenen Spezifikationen des Generatorherstellers entsprechen.
Eine technische Zeichnung des Hohlkupferleiters sollte folgende Angaben enthalten:
- Außenbreite und Außenhöhe beziehungsweise -dicke einschließlich der Maßtoleranzen
- Breite, Höhe, Form und Toleranzen des inneren Kühlkanals
- Mindestwanddicke, Eckradien sowie Konzentrizität beziehungsweise Gleichmäßigkeit der Wanddicken
- Kupfersorte, Werkstoffzustand, elektrische Leitfähigkeit und Anforderungen an die Oberflächenqualität
- Länge, Geradheit, Beschaffenheit der Enden und Prüfkriterien
Für ein vereinfachtes rechteckiges Hohlprofil mit scharfkantigen Ecken lässt sich die Kupferquerschnittsfläche wie folgt berechnen:
A = (W × T) − (w × t)
Dabei bezeichnen die Großbuchstaben die Außenabmessungen und die Kleinbuchstaben die Abmessungen des Innenkanals.
Bei der tatsächlichen Querschnittsberechnung müssen die Eckradien und die Geometrie gemäß der freigegebenen Zeichnung berücksichtigt werden.
Bei Hohlkupferleitern beeinflusst die metallische Querschnittsfläche den elektrischen Widerstand. Die Querschnittsfläche und Geometrie des Innenkanals bestimmen dagegen wesentlich das Strömungsverhalten des Kühlwassers und den Druckverlust.
Beide Aspekte müssen gemeinsam betrachtet werden.
4. Fertigung und umformtechnische Anforderungen
Die Herstellung von Hohlkupferleitern erfordert ein geeignetes Fertigungsverfahren, mit dem ein durchgehender Innenkanal bei kontrollierter Wanddicke erzeugt werden kann.
Je nach Produktkonstruktion können dazu die Rohrherstellung, das Ziehen mit geeigneten Werkzeugen, das Kalibrieren, das Richten und spezielle Nachbearbeitungsverfahren gehören.
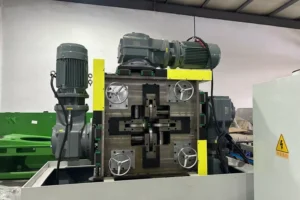
Ein herkömmliches Flachdrahtwalzwerk kann einen massiven Kupferdraht nicht ohne Weiteres in einen Hohlleiter umformen.
Eine ungleichmäßige Verformung kann zu einer Verschiebung des Innenkanals, einer örtlichen Verringerung der Wanddicke oder einer Veränderung der Eckgeometrie führen.
Deshalb müssen Werkzeuge, Umformstufen beziehungsweise Abnahmefolge, Schmierung und Prüfverfahren auf den Werkstoffzustand und die jeweilige Profilgeometrie abgestimmt werden.
Partikel, Schmierstoffrückstände, Kratzer und Verengungen im Innenkanal können die Kühlleistung beeinträchtigen.
Reinigungs- und Prüfverfahren müssen daher ausdrücklich auch die Innenflächen des Hohlleiters erfassen.
5. Vom Kupferleiter zur Statorwicklung des Generators
Schritt 1: Freigegebene technische Zeichnung prüfen
Zunächst sind die Abmessungen, die Geometrie des Kühlkanals, die Kupfersorte, die Grenzwerte für die Wanddicke und die vorgesehenen Prüfverfahren zu überprüfen.
Schritt 2: Hohlprofil herstellen und kalibrieren
Zur Herstellung des geforderten Querschnitts muss ein qualifiziertes Fertigungsverfahren für Hohlprofile eingesetzt werden.
Sowohl die Außen- als auch die Innenabmessungen sind zu messen. Dazu gehört insbesondere die Überprüfung der Mindestwanddicke.
Schritt 3: Kühlkanal reinigen und prüfen
Fertigungsrückstände müssen mit freigegebenen Reinigungsverfahren entfernt werden.
Anschließend ist sicherzustellen, dass der Kühlkanal frei von Verstopfungen ist und die Innenflächen den projektspezifischen Anforderungen entsprechen.
Schritt 4: Statorstab aufbauen und Verbindungen herstellen
Der Generatorhersteller ordnet die einzelnen Teilleiter entsprechend der Konstruktion an und stellt die elektrischen und hydraulischen Verbindungen her.
Fehlerhafte Verbindungen können den elektrischen Widerstand erhöhen, den Kühlwasserstrom behindern oder Undichtigkeiten verursachen.
Schritt 5: Isolieren, prüfen und integrieren
Der fertig aufgebaute Statorstab wird isoliert und den vorgeschriebenen Druck- beziehungsweise Dichtheitsprüfungen sowie elektrischen Prüfungen unterzogen. Anschließend erfolgt die Integration in das Kühlsystem.
Die zulässigen Abnahmewerte richten sich nach der freigegebenen Konstruktion.
Weitere Informationen zur vorgelagerten Kupferumformung finden Sie bei unserem Präzisionswalzwerk für Flachdraht, im Leitfaden zur Vorbereitung von Kupferflachdraht für die Isolierung sowie im Vergleich der Walzverfahren für Kupfer- und Aluminiumflachdraht.
6. Qualitätskontrolle und Fehlerbehebung
Die Qualitätskontrolle bei Hohlkupferleitern muss vor der Montage sowohl die Rückverfolgbarkeit des Werkstoffs als auch die Geometrie, Sauberkeit und projektspezifischen Anforderungen berücksichtigen.
| Prüfmerkmal | Wesentliche Prüfungen | Bedeutung |
|---|---|---|
| Kupferwerkstoff | Werkstoffsorte, Zustand, Leitfähigkeit, Rückverfolgbarkeit | Gleichbleibende elektrische Eigenschaften und Umformeigenschaften |
| Außengeometrie | Breite, Dicke, Geradheit, Eckgeometrie | Maßhaltigkeit und Passgenauigkeit bei der Montage |
| Innenkanal | Kanalabmessungen, Querschnittsform, Verengungen und Verstopfungen | Berechenbares Kühlwasserströmungsverhalten |
| Wandintegrität | Mindestwanddicke, Gleichmäßigkeit, Materialfehler | Mechanische Integrität und Verringerung des Leckagerisikos |
| Oberflächensauberkeit | Rückstände, Partikel, Innenoberflächenqualität | Verringerung des Risikos von Verunreinigungen und Verstopfungen |
| Fertige Baugruppe | Vorgeschriebene Verbindungs-, Druck-, Dichtheits- und elektrische Prüfungen | Nachweis der Funktionsfähigkeit des Wicklungssystems |
Häufige Probleme und geeignete Gegenmaßnahmen
| Problem | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Ungleichmäßige Wanddicke | Fehljustierung der Werkzeuge oder instabiler Umformprozess | Werkzeugausrichtung prüfen und Wanddickenverteilung messen |
| Eingeschränkter Kühlwasserdurchfluss | Verformung des Innenkanals oder eingeschlossene Fremdpartikel | Innengeometrie und Sauberkeit überprüfen |
| Übermäßiger Druckverlust | Zu kleiner Kanalquerschnitt, Ablagerungen oder Strömungswiderstände im Kühlkreislauf | Durchflussdaten auswerten und Kühlkreislauf kontrollieren |
| Undichtigkeit im Verbindungsbereich | Fehlerhafte Fügeverbindung oder Beschädigung bei der Montage | Freigegebene Dichtheitsprüfungen und Verfahren zur Verbindungsprüfung durchführen |
Die zulässigen Grenzwerte für Druckverlust und Dichtheitsprüfungen müssen aus der freigegebenen Generatorkonstruktion abgeleitet werden.
Allgemeine Spezifikationen für Kupferdrähte sind hierfür nicht ausreichend.
7. Wie werden Hohlkupferleiter richtig spezifiziert?
Eine aussagekräftige technische Anfrage sollte den vorgesehenen Einsatz im Generator, die freigegebene Querschnittszeichnung, die Kupfersorte und den Werkstoffzustand, die Außen- und Innenabmessungen, die Mindestwanddicke, die Maßtoleranzen sowie die benötigte Produktionsmenge enthalten.
Darüber hinaus sollten Anforderungen an die Sauberkeit, die Fügeverfahren, die Prüfmethoden sowie die Bedingungen für hydraulische Prüfungen und Dichtheitsprüfungen angegeben werden.
Falls zusätzlich massive rechteckige Kupferteilleiter benötigt werden, sind deren technische Spezifikationen gesondert aufzuführen.
Häufig gestellte Fragen (FAQ)
Ist ein Hohlkupferleiter dasselbe wie ein Kupferrohr zur Kühlung?
Nicht unbedingt.
Ein Hohlkupferleiter muss neben der Führung des Kühlmediums auch bestimmte elektrische und mechanische Anforderungen erfüllen.
Ein handelsübliches Kupferrohr erfüllt diese Anforderungen möglicherweise nicht.
Kann gewöhnliches Leitungswasser durch den Hohlleiter fließen?
Die Wasserqualität muss den Spezifikationen des Kühlsystems entsprechen, die vom Generatorhersteller vorgegeben werden.
Bei direkt wassergekühlten Generatoren wird üblicherweise speziell aufbereitetes Wasser unter streng kontrollierten Bedingungen eingesetzt. Dabei werden unter anderem die elektrische Leitfähigkeit des Wassers und mögliche Verunreinigungen überwacht.
Kann ein Flachdrahtwalzwerk Hohlkupferleiter herstellen?
Nicht ohne zusätzliche spezialisierte Fertigungsverfahren.
Für die Herstellung von Hohlprofilen sind geeignete Produktionsmethoden und spezielle Werkzeuge erforderlich.
Ein Flachdrahtwalzwerk kann dagegen für die Herstellung separater massiver rechteckiger Kupferteilleiter eingesetzt werden, sofern die technischen Anforderungen dies zulassen.
Fazit
Hohlkupferleiter ermöglichen bei entsprechend ausgelegten Generator-Statorwicklungen eine wirksame direkte Wasserkühlung.
Ihre Leistungsfähigkeit hängt jedoch von weit mehr als nur der äußeren Geometrie des Kupferprofils ab.
Die Geometrie des Innenkanals, die Integrität der Wandungen, die Sauberkeit, die Qualität der Verbindungen und die Betriebsbedingungen des Wasserkühlkreislaufs müssen gemeinsam ausgelegt und überprüft werden.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Anlagen zur Umformung massiver flacher und rechteckiger Metalldrähte.
Wenn für Ihr Generatorwicklungsprojekt auch massive rechteckige Kupferteilleiter benötigt werden, teilen Sie uns bitte die Werkstoffsorte, die Eingangsabmessungen, die gewünschten Endabmessungen, die Maßtoleranzen und die erforderliche Produktionskapazität mit.
Unser Technikteam prüft auf dieser Grundlage eine geeignete Lösung für die vorgelagerte Umformung der rechteckigen Kupferleiter.