
Einleitung
Bei der Fertigung hochpräziser Federstahl-Flachdrähte stellt die Maschinenkonstruktion des Walzwerks nur einen Teil der Voraussetzungen für qualitativ hochwertige Produkte dar. Die Auslegung der Walzen bestimmt unmittelbar den Materialfluss, die Maßhaltigkeit, die Kantenqualität, die Oberflächengüte sowie die Stabilität des Walzprozesses.
Bei hochkohlenstoffhaltigen und legierten Federstählen kann eine fehlerhafte Walzenkonstruktion Fehler wie ungleichmäßige Verformung, Kantenrisse, übermäßige Eigenspannungen und instabile Abmessungen hervorrufen.
Ein funktionierender Walzprozess für Flachdraht erfordert die umfassende Beherrschung folgender Faktoren:
- Auswahl des Walzendurchmessers
- Geometrie der Walzenrillen
- Gestaltung des Walzablaufplans
- Werkstoffeigenschaften der Walzen
- Verteilung der Kontaktdrücke
Moderne Präzisionswalzanlagen kombinieren durchdachte Walzenkonstruktionen mit Servoregelung, Inline-Messsystemen und automatischer Nachverstellung, um eine chargenübergreifend gleichbleibende Produktion zu gewährleisten.
Die Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt kundenspezifische Präzisionswalzlösungen für Federstahl-Flachdrahthersteller weltweit und optimiert jede Walzkomponente von der Drahtzufuhr bis zur abschließenden Maßkontrolle.
Die Bedeutung der Walzenkonstruktion beim Flachdrahtwalzen
Beim Kaltwalzen sind die Walzen die direkten Kontaktbauteile, die die Verformungskräfte auf das Material übertragen.
Die Walzenkonstruktion beeinflusst folgende zentralen Faktoren:
| Faktor | Auswirkung auf den Walzprozess |
|---|---|
| Walzendurchmesser | Walzkraft und Stabilität der Verformung |
| Rillengeometrie | Materialfluss und endgültige Profilform |
| Ablaufgeometrie der Walzstufen | Effizienz der Querschnittsreduktion |
| Walzenwerkstoff | Verschleißfestigkeit und Oberflächenqualität des Produkts |
| Oberflächenfeinschliff | Drahtoberfläche und Reibungsverhalten im Walzspalt |
Im Gegensatz zum herkömmlichen Bandwalzen erfordert das Präzisionsflachdrahtwalzen eine extrem genaue Prozesssteuerung, da an das Endprodukt strenge Toleranzanforderungen gestellt werden.
Typische Qualitätsvorgaben für Federstahl-Flachdraht:
| Parameter | Übliche Anforderung |
|---|---|
| Dickentoleranz | ±0,005–0,01 mm |
| Breitentoleranz | ±0,01 mm |
| Kantenradiuskontrolle | Konstante R-Geometrie über die gesamte Drahtlänge |
| Oberflächenrauheit | Ra ≤0,8 μm |
| Geradheit | ≤3 mm pro 1000 mm Drahtlänge |
Aus diesem Grund ist die Walzenkonstruktion eine zentrale Schlüsseltechnologie im Fertigungsprozess.
Grundsätze zur Auswahl des Walzendurchmessers
Der Walzendurchmesser zählt zu den wichtigsten Auslegungsparametern im Präzisionswalzen.
Vorteile großer Walzendurchmesser
- Höhere Stabilität während der Verformung
- Geringere elastische Durchbiegung der Walzen
- Gleichmäßigere Dickenverteilung über die Drahtbreite
Nachteile großer Walzen
- Erhöhte benötigte Walzkraft
- Größere Maschinenabmessungen
- Höherer Energieverbrauch
Vorteile kleiner Walzendurchmesser
- Höhere Verformungseffizienz pro Stufe
- Geringere erforderliche Walzkraft
- Bessere Einzieheigenschaften des Ausgangsdrahts
Nachteile kleiner Walzen
- Stärkere Walzendurchbiegung unter Last
- Einbußen bei der Maßstabilität
| Walzendurchmesserklasse | Vorteile | Einsatzbereich |
|---|---|---|
| Kleiner Durchmesser | Hoher Umformgrad pro Stufe | Feinstdrahtwalzen |
| Mittlerer Durchmesser | Ausgewogenes Verhältnis von Kraft und Genauigkeit | Standard-Flachdrahtfertigung |
| Großer Durchmesser | Maximale Prozessstabilität | Anwendungen mit hoher Einstufenverformung |
Bei der Herstellung von hochpräzisem Federstahl-Flachdraht erfolgt die Wahl des Walzendurchmessers abgestimmt auf:
- Zugfestigkeit des Ausgangswerkstoffs
- Einlaufdurchmesser des Runddrahts | Ausgewählter Umformgrad pro Walzstufe | Geforderte Endtoleranzen | Maximal zulässige Walzkraft
Konstruktion der Walzenrillen für das Flachdrahtwalzen
Die Rillengeometrie bestimmt, wie der runde Ausgangsdraht schrittweise zum endgültigen Flachprofil umgeformt wird.
Eine unzureichende Rillenkonstruktion kann folgende Fehler verursachen:
- Materialüberlauf aus dem Walzenspalt
- Unkontrollierte ungleichmäßige Breitenaufweitung
- Rissbildung an den Drahtkanten
- Oberflächenfehler wie Kerben und Abdrücke
Ein fachgerechtes Walzablaufdesign gliedert sich in drei Stufentypen:
Vorwalzstufe (Breakdown Pass)
Zweck:
- Aufbau einer stabilen Verformungszone
- Umwandlung des runden Querschnitts in ein ovales Zwischenprofil Eigenschaften:
- Hoher zulässiger Umformgrad
- Kontrollierter seitlicher Materialfluss
Zwischenwalzstufe (Intermediate Pass)
Zweck:
- Sukzessive Erhöhung der Drahtbreite
- Stufenweise Reduzierung der Dicke
- Gezielte Formung der Drahtkanten
Fertigwalzstufe (Finishing Pass)
Zweck:
- Erreichen der exakten Sollabmessungen
- Optimierung der Oberflächengüte
- Dauerhafte Stabilisierung der Profilgeometrie
Wichtige Auslegungsparameter der Walzenrillen:
| Parameter | Funktion im Walzprozess |
|---|---|
| Rillenradius | Festlegung der Kantenform des fertigen Drahts |
| Rillentiefe | Bestimmt den maximalen Materialfüllgrad der Rille |
| Rillenwinkel | Steuerung des seitlichen Metallflusses bei der Aufweitung |
| Spiel zwischen den Walzen | Vermeidung von Materialüberlauf und Überfüllung der Rille |
Bei Federstahl-Flachdraht muss die Rillengeometrie zudem auf spätere Federnfertigungsprozesse abgestimmt werden.
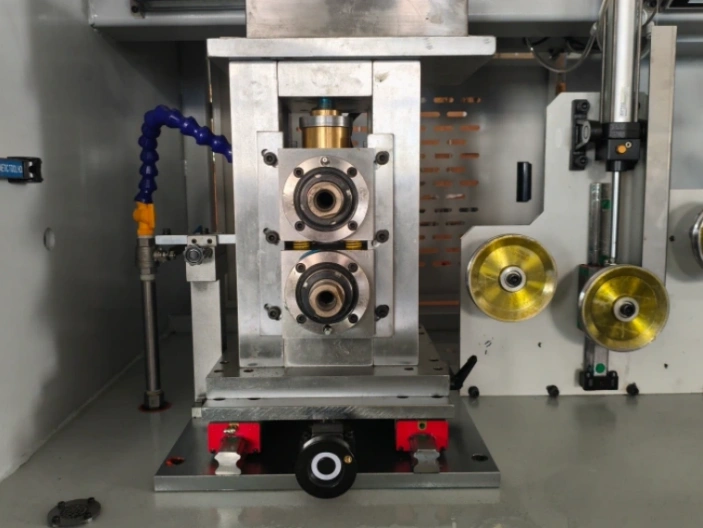
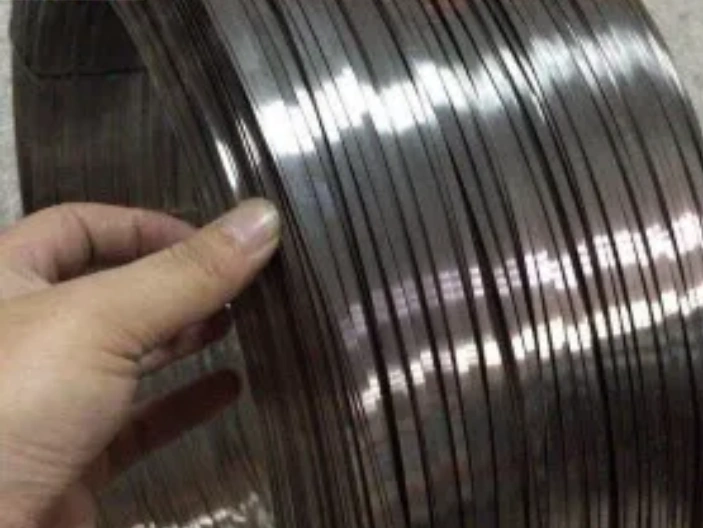
Walzablaufkonstruktion und Steuerung des Materialflusses
Die Gestaltung der Walzstufen steht in direktem Zusammenhang mit der Optimierung des Umformgrads. Ein ausgewogener Ablauf gewährleistet:
- Homogene Verformung über den gesamten Drahtquerschnitt
- Senkung innerer Werkstoffeigenspannungen
- Konstant reproduzierbare mechanische Drahteigenschaften
Bei der Auslegung sind drei Effekte zentral zu berücksichtigen:
Breitenaufweitung
Beim Flachwalzen erfährt das Material eine natürliche seitliche Ausweitung. Eine unkontrollierte Aufweitung führt zu:
- Größeren Abweichungen von der Sollbreite
- Instabiler, ungleichmäßiger Kantenform
Neutralpunktsteuerung
Der Neutralpunkt trennt Vor- und Rückschlupf zwischen Walze und Draht. Eine fehlerhafte Auslegung erhöht:
- Oberflächenreibung zwischen Walze und Draht
- Verschleiß der Walzenoberflächen
- Auftreten von Oberflächenfehlern am Endprodukt
Verteilung des Umformgrads
Die Gesamtverformung ist auf mehrere Walzstufen zu verteilen. Empfohlene Bereiche:
| Walzstufentyp | Empfohlener Umformgrad pro Stufe |
|---|---|
| Vorwalzstufen | 15–25 % |
| Zwischenwalzstufen | 10–20 % |
| Fertigwalzstufen | 5–10 % |
Den Fertigwalzstufen kommt eine besonders hohe Genauigkeitsanforderung zu, da sie die endgültige Produktqualität definieren.
Auswahl des Walzenwerkstoffs für das Federstahlwalzen
Der Walzenwerkstoff beeinflusst direkt die Standzeit der Walzen und die Qualität des gefertigten Drahts. Für die Verarbeitung hochfester Federstähle werden Walzen mit folgenden Eigenschaften benötigt:
- Hohe Oberflächenhärte
- Maximale Verschleißfestigkeit
- Langfristig stabile Profilgeometrie
- Hohe Ermüdungsbeständigkeit unter zyklischer Walzbelastung
Gängige Walzenwerkstoffe im Vergleich:
| Walzenwerkstoff | Kernmerkmale | Einsatzbereich |
|---|---|---|
| Werkzeugstahl | Hohe Grundhärte | Allgemeines Präzisionswalzen mit mittleren Anforderungen |
| Schnellarbeitsstahl (HSS) | Ausgezeichnete Verschleißfestigkeit | Hochleistungs-Dauerproduktionslinien |
| Hartmetall (Wolframcarbid) | Extrem hohe Verschleiß- und Formstabilität | Hochpräzisions-Fertigwalzstufen |
| Speziallegierungsstahl | Ausgewogenes Preis-Leistungs-Verhältnis | Kundenspezifische Sonderanwendungen |
Bei der Fertigung hochkohlenstoffhaltiger Federstähle werden für die Fertigwalzstufen bevorzugt Hartmetallwalzen eingesetzt, da sie über sehr lange Produktionszyklen konstante Profilabmessungen beibehalten.
Walzenoberflächenfeinschliff und daraus resultierende Produktqualität
Die Oberflächenstruktur der Walzen überträgt sich direkt auf den fertigen Flachdraht. Mängel an der Walzenoberfläche verursachen:
- Kratzer und Schrammen auf dem Draht
- Abdrücke und Markierungen über die Drahtlänge
- Uneinheitliches Reflexionsverhalten der Oberfläche
- Erhöhtes Risiko für spätere Ermüdungsrisse an Federn
Präzisionswalzen müssen folgende Anforderungen erfüllen:
- Exakter spitzenloser Schleifvorgang
- Kontrollierte definierte Oberflächenrauheit
- Langfristig stabile Profilgeometrie
Vorgaben für hochwertige Walzen:
| Parameter | Sollwert |
|---|---|
| Walzenoberflächenrauheit | Ra 0,2–0,6 μm |
| Maßgenauigkeit der Walzenprofile | Mikrometerbereich |
| Profilgenauigkeit | Abgestimmt auf die Drahttoleranzen |
Einwandfrei geschliffene Walzen sind unverzichtbar für die Herstellung von Federelementen, bei denen minimale Oberflächendefekte bereits die Lebensdauer durch Ermüdungsbruch senken.
Integration der Walzenkonstruktion in komplette Präzisionswalzanlagen
Die Leistungsfähigkeit eines Walzsystems ergibt sich nicht allein aus der Grundkonstruktion des Walzgerüsts. Walzenauslegung, Werkstoffwahl und Rillengeometrie sind entscheidende Faktoren, die unmittelbar Maßhaltigkeit, Oberflächengüte und Betriebsstabilität des Flachdrahts beeinflussen.
Moderne CRM-Walzsysteme kombinieren folgende Komponenten in einem abgestimmten Gesamtsystem:
| Systemkomponente | Hauptaufgabe |
|---|---|
| Hochpräzisionswalzen | Gleichmäßige, kontrollierte plastische Verformung |
| Servogesteuerte Walzenverstellung | Automatische Regelung des Walzenspalts |
| Lasermesssystem | Kontinuierliche Inline-Maßprüfung während der Produktion |
| PLC-Steuerung | Digitale Datenerfassung und Prozessoptimierung |
| Closed-Loop-Regelkreis | Stabilisierung aller Walzparameter im Dauerbetrieb |
Einfluss der Walzenkonstruktion auf die Qualitätskontrolle
Eine optimal ausgelegte Walze unterstützt die Einhaltung enger Toleranzen bei Dicke, Oberflächengüte und Kantenqualität über den gesamten Produktionslauf. Sie bildet zudem eine wesentliche Grundlage für gleichbleibende mechanische Produkteigenschaften.
Zentrale zu überwachende Qualitätsindikatoren:
- Dickenabweichung vom Sollwert
- Breitengenauigkeit
- Konstanz des Kantenradius
- Oberflächenrauheit Ra
- Geradheit des fertigen Drahts
Spezialisierte Walzenkonstruktionen für unterschiedliche Federstanwendungen
Verschiedene Einsatzfelder erfordern individuell abgestimmte Walzenauslegungen.
Automobil-Ventilfedern
Anforderungen an Walzen und Walzprofil:
- Maximale Ermüdungsbeständigkeit des Endprodukts
- Langfristig stabile Abmessungen ohne Drift
- Makellose, defektfreie Oberflächen
Industrielle Präzisionsfedern
Anforderungen:
- Konstantes elastisches Verhalten über alle Fertigungschargen
- Exakte symmetrische Profilgeometrie
- Zuverlässige Langzeitfunktion der gefertigten Federn
Elektronische Federelemente
Anforderungen:
- Extrem enge Maßtoleranzen im Mikrometerbereich
- Glatte kratzfreie Oberflächen
- Minimale Profilabweichungen zwischen einzelnen Drahtspulen
Die Ingenieure von CRM gestalten individuelle Walzlösungen abgestimmt auf:
- Stahlsorte des Ausgangsdrahts
- Geometrie des Zielprodukts
- Gewünschte Walzgeschwindigkeit
- Geforderte Genauigkeitsklassen
Häufig gestellte Fragen (FAQ)
- Warum spielt die Walzenkonstruktion beim Hochpräzisionsflachdrahtwalzen eine zentrale Rolle? Die Walzenkonstruktion steuert den Materialfluss während der Verformung und beeinflusst unmittelbar Dicken- und Breitengenauigkeit, Kantenform, Oberflächengüte sowie die Stabilität des gesamten Walzprozesses.
- Wie wirkt sich der Walzendurchmesser auf die Qualität des Flachdrahts aus? Der Durchmesser bestimmt Walzkraft, Walzendurchbiegung und Verformungsgleichmäßigkeit. Eine passende Auswahl sichert konstante Abmessungen und reduziert Fehler wie ungleichmäßige Dicke oder Kantenrisse.
- Welche Walzenwerkstoffe eignen sich für die Herstellung von Federstahl-Flachdraht? Verwendet werden Werkzeugstahl, Schnellarbeitsstahl und Hartmetall. Die optimale Wahl ergibt sich aus Werkstoffhärte des Drahts, Produktionsgeschwindigkeit und den geforderten Genauigkeitsanforderungen.
- Auf welche Weise beeinflusst die Rillengeometrie die Qualität von Federstahldraht? Die Walzenrillen steuern Materialfüllung, seitliche Aufweitung und Kantenform. Fehlkonstruktionen führen zu Rissbildung und schwankenden Drahtabmessungen.
- Wo liegt der Unterschied zwischen Vorwalz- und Fertigwalzen? Vorwalzen sind auf eine hocheffiziente Querschnittsreduktion ausgelegt, während Fertigwalzen die exakten Endabmessungen, glatte Oberflächen und stabile Profilgeometrie sicherstellen.
- Kann eine identische Walzenkonstruktion für alle Federstahlsorten eingesetzt werden? Nein. Werkstoffe wie SAE1095, 60Si2Mn und SUP10 weisen abweichende Verformungs- und Verfestigungseigenschaften auf und benötigen jeweils individuell angepasste Walzenrillen und Walzablaufpläne.
Fazit
Die Walzenkonstruktion zählt zu den zentralsten Schlüsseltechnologien für eine erfolgreiche Fertigung von hochpräzisem Flachdraht. Bei der Verarbeitung von Federstählen und weiteren hochfesten Werkstoffen ergibt sich die Qualität des Endprodukts aus der optimalen Kombination folgender Auslegungsfaktoren:
- Walzendurchmesser
- Rillen- und Ablaufgeometrie der Walzstufen
- Werkstoffauswahl für die Walzen
- Oberflächenfeinschliff und Profilgenauigkeit der Walzen
Ein Präzisionswalzwerk ist nicht nur eine einzelne Maschine, sondern ein komplettes Verformungssystem, bei dem jeder Auslegungsparameter unmittelbar die Qualität des fertigen Drahts bestimmt.
Die Sky Bluer Environmental Technology Co., Ltd. (CRM) liefert kundenspezifische Präzisionswalzlösungen für Hersteller von Federstahl-Flachdraht, Profildraht und weiteren Hochleistungsmetallprodukten weltweit.




