Elektromotoren, die bei hohen Temperaturen betrieben werden, benötigen Wicklungsleiter, die thermischen Belastungen, Vibrationen und wiederholten Betriebszyklen zuverlässig standhalten. Bei besonders anspruchsvollen Anwendungen bietet glasfaserisolierter Rechteckkupferdraht eine geeignete Isolierungslösung, wenn herkömmliche Beschichtungen von Wickeldrähten die festgelegten Anforderungen nicht erfüllen.
Die Leistungsfähigkeit hängt jedoch nicht allein von der Glasfaserumwicklung ab. Die Geometrie des Kupferleiters, der Isolationsaufbau, die Imprägniermaterialien, die Wickelbedingungen und das gesamte elektrische Isoliersystem müssen aufeinander abgestimmt sein.
Dieser Leitfaden erläutert den Aufbau des Leiters, die thermischen Kennwerte, den Herstellungsprozess, die Qualitätsanforderungen sowie die wichtigsten technischen Aspekte bei der Fertigung von Wicklungen für Hochtemperaturmotoren.
1. Was ist glasfaserisolierter Rechteckkupferdraht?
Glasfaserisolierter Rechteckkupferdraht ist ein Wicklungsleiter mit einem rechteckigen Kupferkern, der mit Glasfasergarn oder Glasfaserband umwickelt wird. Die Umwicklung wird üblicherweise mit einem geeigneten Harz oder Lack imprägniert, um die Fasern zu fixieren und die erforderlichen Isolationseigenschaften zu gewährleisten.
Je nach Produktspezifikation kann der Aufbau folgende Komponenten umfassen:
- Blanker Rechteckkupferleiter: Der metallische Kern gewährleistet die elektrische Leitfähigkeit.
- Lackisolierter Rechteckkupferleiter: Eine zusätzliche Lackschicht sorgt unterhalb der Glasfaserumwicklung für eine elektrische Isolierung.
- Glasfaserumwicklung: Eine oder mehrere Umwicklungslagen tragen zur mechanischen Verstärkung und zum Isolationsaufbau bei.
- Harz- oder Lackimprägnierung: Das ausgewählte Material verbindet und stabilisiert die Umwicklung und beeinflusst deren elektrische, mechanische und thermische Eigenschaften.
Bei der Berechnung des Platzbedarfs der Leiter in den Nuten des Elektromotors muss die endgültige Isolationsdicke berücksichtigt werden.

2. Thermische Kennwerte für Wicklungen von Hochtemperaturmotoren
Glasfasern können hohen Temperaturen standhalten. Die thermische Belastbarkeit des fertigen Wickeldrahts lässt sich jedoch nicht allein aus den Eigenschaften der Glasfasern ableiten.
Der Isolierlack, das Imprägniermaterial und der gesamte Isolationsaufbau beeinflussen den jeweils geltenden Temperaturindex.
Zu den relevanten internationalen Normen gehören:
| Norm | Isolationsaufbau | Temperaturindex |
|---|---|---|
| IEC 60317-31:2015 | Glasfaserumwickelter Rechteckkupferdraht, imprägniert mit Harz oder Lack | 180 |
| IEC 60317-62:2020 | Mit Polyester-Glasfaser umwickelter Rechteckkupferdraht, imprägniert mit Silikonharz oder Silikonlack | 200 |
Diese Normen gelten für bestimmte Ausführungen von Wickeldrähten und nicht für sämtliche Produkte, die als glasfaserisolierte Kupferdrähte angeboten werden.
Beide Normen umfassen Nennbreiten der Leiter von 2,0–16,0 mm und Nenndicken von 0,80–5,60 mm, wobei die jeweils geltenden Maßanforderungen zu beachten sind.
Ein Temperaturindex von 180 oder 200 für den Wickeldraht legt nicht automatisch die zulässige Betriebstemperatur eines vollständigen Elektromotors fest. Zusätzlich müssen die Qualifizierung des Isoliersystems, die Kühlbedingungen, die thermische Alterung und die einschlägigen Konstruktionsnormen berücksichtigt werden.
3. Kupferwerkstoff und Geometrie des Rechteckleiters
Der Kupferkern muss eine geeignete elektrische Leitfähigkeit, ausreichende mechanische Eigenschaften und eine gleichbleibende Maßhaltigkeit aufweisen.
Zu den häufig verwendeten Werkstoffen gehören C11000 (Cu-ETP) sowie sauerstofffreie Kupfersorten wie C10200 (Cu-OF). Die endgültige Werkstoffauswahl richtet sich nach den freigegebenen technischen Spezifikationen der Motorwicklung.
Breite, Dicke und Eckenradius
Rechteckige Leiter ermöglichen eine effiziente Ausnutzung des verfügbaren Nutraums im Elektromotor. Ihre Geometrie erfordert jedoch eine sorgfältige Prozesskontrolle.
Zu den wichtigsten Parametern gehören:
- Breite und Dicke des blanken Kupferleiters
- Maßtoleranzen
- Eckenradius und Kantenbeschaffenheit
- Geforderter Werkstoffzustand und Bruchdehnung
- Oberflächenreinheit und Geradheit
Scharfe Ecken oder Grate können die Glasfasern während des Umwickelns und Biegens beschädigen. Zu große Eckenradien verringern dagegen den wirksamen Kupferquerschnitt innerhalb eines vorgegebenen Außenprofils.
Die Isolationsdicke muss außerdem getrennt von den Abmessungen des blanken Kupferleiters betrachtet werden.
Bei einem nominalen Querschnitt des blanken Kupferleiters von 5,00 × 2,00 mm ergibt sich unter Annahme scharfkantiger Ecken folgende rechteckige Querschnittsfläche:
A = 5,00 × 2,00 = 10,00 mm²
Bei abgerundeten Ecken ist die tatsächliche Kupferquerschnittsfläche geringfügig kleiner. Elektrische Berechnungen sollten daher auf der im freigegebenen technischen Zeichnungsstand festgelegten Leitergeometrie basieren.
4. Vorbereitung von Rechteckkupferdraht vor der Isolierung
Eine zuverlässige Glasfaserisolierung beginnt mit einem Kupferleiter, dessen Eigenschaften und Abmessungen gleichmäßig und reproduzierbar sind.
Eine mögliche Fertigungsabfolge vor dem Isolierprozess ist:
Kupferwalzdraht oder Kupferrunddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenformung → Glühen (falls erforderlich) → Reinigung → Prüfung
Walzgenauigkeit und Oberflächenqualität
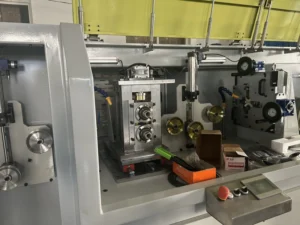
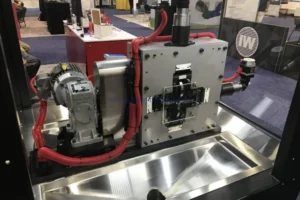
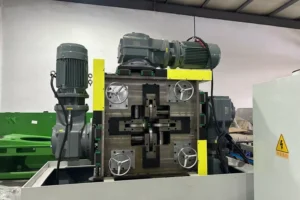
Ein Präzisionswalzwerk für Flachdraht kann runden oder bereits vorbearbeiteten Kupferdraht zu einem rechteckigen Profil umformen.
Der Walzspalt, die Abfolge der Umformstufen, die Ausrichtung und die Drahtzugspannung beeinflussen die endgültige Dicke, Breite und Kantengeometrie.
Eine zu hohe Umformung in einzelnen Walzstufen oder eine instabile Materialzuführung können zu ungleichmäßigen Ecken, Oberflächenmarkierungen oder Maßabweichungen führen.
Weitere Informationen zu geeigneten Anlagen finden Sie auf unserer Produktseite zum Präzisionswalzwerk für Flachdraht.
Vor dem Aufbringen der Isolierung sollte der Leiter auf Kratzer, Grate, eingebettete Partikel und Schmierstoffrückstände untersucht werden.
Mechanische Eigenschaften und Glühbehandlung
Durch die Kaltumformung erhöht sich die Härte des Kupfers, während sich seine Duktilität verändert. Muss der Leiter bei der Herstellung der Motorwicklungen erheblich gebogen werden, kommt seinem mechanischen Zustand besondere Bedeutung zu.
Abhängig vom Ausgangsmaterial, dem während der Umformung erreichten Verformungsgrad und dem geforderten Endzustand kann eine Glühbehandlung erforderlich sein.
Weitere Hinweise zur Vorbereitung des Leiters finden Sie in unserem Leitfaden zur Vorbereitung von Kupferflachdraht für die Lack- und Papierisolierung.
5. Glasfaserumwicklung und Imprägnierverfahren
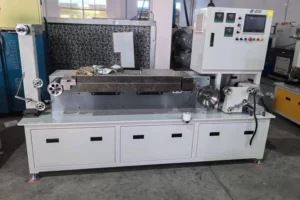
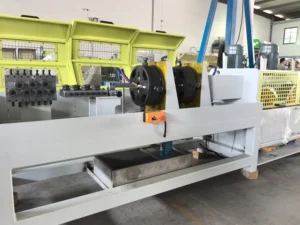
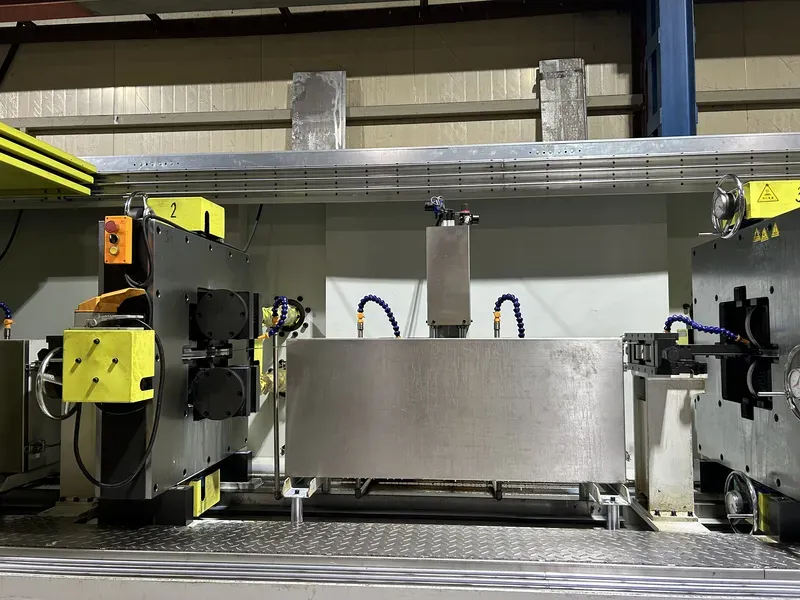
Für die Isolierung werden spezielle Anlagen benötigt, die auf das Aufbringen der Glasfaserumwicklung und das gewählte Imprägnierverfahren ausgelegt sind.
Schritt 1: Vorbereitung des Leiters
Die Kupferoberfläche muss sauber sein und mit einer gegebenenfalls vorhandenen Lackisolierung sowie den anschließend verwendeten Isoliermaterialien kompatibel sein.
Schritt 2: Aufbringen der Glasfaserumwicklung
Glasfasergarn oder Glasfaserband wird unter kontrollierten Prozessbedingungen um den Leiter gewickelt.
Die Wickelspannung, die Überlappung, die Anordnung der Isolationslagen und die Leiterführung beeinflussen die Gleichmäßigkeit der Isolierung.
Eine zu hohe Wickelspannung kann die Fasern beschädigen. Eine unzureichende Prozesskontrolle kann dagegen zu Lücken oder einer ungleichmäßigen Umwicklung führen.
Schritt 3: Imprägnierung mit Harz oder Lack
Die Glasfaserumwicklung wird mit dem spezifizierten Imprägniermaterial behandelt.
Geeignete Prozessbedingungen tragen dazu bei, die erforderliche Haftung, die elektrischen Isolationseigenschaften und die mechanische Stabilität zu erreichen.
Schritt 4: Aushärtung und Prüfung
Die Aushärtungsbedingungen müssen auf das ausgewählte Harz- oder Lacksystem abgestimmt sein.
Nach Abschluss des Prozesses wird der fertige Wickeldraht hinsichtlich seiner Abmessungen, der Unversehrtheit der Isolierung, möglicher Oberflächenfehler und weiterer spezifizierter Eigenschaften geprüft.
Ein herkömmliches Kupferflachdrahtwalzwerk kann die Glasfaserumwicklung und Imprägnierung nicht eigenständig durchführen. Dabei handelt es sich um separate Fertigungsschritte, für die entsprechende Spezialanlagen erforderlich sind.
6. Qualitätskontrolle und häufige Fertigungsprobleme
Die Qualitätskontrolle muss sowohl den blanken Kupferleiter als auch den vollständig isolierten Wickeldraht umfassen.
| Prüfmerkmal | Wesentliche Kontrollen | Ziel |
|---|---|---|
| Kupferleiter | Werkstoffsorte, Abmessungen, Leitfähigkeit und Werkstoffzustand | Überprüfung der elektrischen und mechanischen Eigenschaften |
| Eckengeometrie | Eckenradius, Grate und Gleichmäßigkeit der Kanten | Verringerung des Risikos von Isolationsschäden |
| Oberflächenzustand | Kratzer, Partikel und Schmierstoffrückstände | Sicherstellung einer zuverlässigen Isolationsaufbringung |
| Glasfaserumwicklung | Bedeckungsgrad, Gleichmäßigkeit und Faserschäden | Gewährleistung einer gleichmäßigen Isolierung |
| Imprägnierung | Material, Aushärtungsbedingungen und sichtbare Fehler | Überprüfung der Integrität der Umwicklung |
| Fertige Isolierung | Abmessungen und vorgeschriebene elektrische Prüfungen | Bestätigung der Produktkonformität |
Fehlersuche und empfohlene Abhilfemaßnahmen
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Ungleichmäßige Isolationsdicke | Schwankende Wickelspannung oder ungleichmäßige Kupferleiterabmessungen | Wickelparameter und Leitergeometrie überprüfen |
| Beschädigte oder gerissene Glasfasern | Zu hohe Wickelspannung, scharfe Kanten oder beschädigte Führungselemente | Leiterecken und Kontaktflächen kontrollieren |
| Unzureichende Imprägnierung | Ungeeigneter Materialauftrag oder fehlerhafte Prozessbedingungen | Harzverträglichkeit und Prozessparameter überprüfen |
| Isolationsschäden beim Biegen | Übermäßige Biegebeanspruchung oder ungeeigneter Werkstoffzustand | Biegegeometrie, Werkstoffzustand und Isolationsaufbau überprüfen |
| Nicht bestandene elektrische Prüfung | Isolationsfehler, Verunreinigungen oder Prozessschwankungen | Umwicklung, Sauberkeit und Prüfprotokolle kontrollieren |
Die elektrischen Abnahmekriterien müssen der jeweils festgelegten Wickeldrahtnorm und den freigegebenen Anforderungen des Motorherstellers entsprechen.
7. Wie spezifiziert man glasfaserisolierten Rechteckkupferdraht richtig?
Eine vollständige technische Anfrage sollte klar zwischen den Anforderungen an den Kupferleiter und den Anforderungen an die fertige Isolierung unterscheiden.
Folgende Angaben sollten bereitgestellt werden:
- Kupfersorte, Werkstoffzustand und Abmessungen des blanken Leiters
- Breite, Dicke, Eckenradius und Maßtoleranzen
- Ausführung als blanker oder lackisolierter Kupferleiter
- Aufbau der Glasfaserumwicklung und verwendetes Imprägniermaterial
- Erforderlicher Temperaturindex und anzuwendende Norm
- Endabmessungen des isolierten Leiters und Anforderungen an elektrische Prüfungen
- Bedingungen für die Spulenformung, Lieferform und benötigte Produktionsmenge
Für die vorgelagerte Kupferumformung finden Sie einen Vergleich geeigneter Anlagen in unserem Leitfaden zum Vergleich von Flachdrahtwalzwerken und Drahtziehmaschinen.
Häufig gestellte Fragen (FAQ)
Ist glasfaserisolierter Kupferdraht für alle Hochtemperaturmotoren geeignet?
Nein. Die Eignung hängt vom vollständigen Isoliersystem, den Betriebsbedingungen, der Wicklungskonstruktion und den freigegebenen Motorspezifikationen ab.
Eine Glasfaserisolierung allein gewährleistet nicht die Kompatibilität mit jeder Hochtemperaturanwendung.
Ist Wickeldraht der Wärmeklasse 200 grundsätzlich besser als Wickeldraht der Wärmeklasse 180?
Nicht unbedingt.
Ein höherer Temperaturindex kann vorteilhaft sein, wenn dies konstruktiv erforderlich ist. Gleichzeitig müssen jedoch die elektrischen Eigenschaften, das mechanische Verhalten, die Verarbeitbarkeit und die Kosten berücksichtigt werden.
Kann Rechteckkupferdraht unmittelbar nach dem Walzen isoliert werden?
Nur wenn der Oberflächenzustand, die Abmessungen, die Eckengeometrie und die mechanischen Eigenschaften des Leiters den Anforderungen des Isolierprozesses entsprechen.
Gegebenenfalls sind zusätzliche Reinigungs- oder Glühprozesse erforderlich.
Kann ein Flachdrahtwalzwerk fertig glasfaserisolierten Rechteckkupferdraht herstellen?
Nicht eigenständig.
Das Walzwerk stellt das benötigte blanke Rechteckkupferprofil her.
Für die Glasfaserumwicklung, Imprägnierung und Aushärtung werden separate Verfahren und entsprechende Anlagen benötigt.
Fazit
Glasfaserisolierter Rechteckkupferdraht ist eine wichtige Option für Wicklungen von Elektromotoren, die unter hohen thermischen Belastungen betrieben werden. Eine zuverlässige Funktion setzt jedoch voraus, dass die Kupfergeometrie, der Werkstoffzustand, die Glasfaserumwicklung, die Imprägnierung und die elektrischen Prüfungen aufeinander abgestimmt sind.
Die Qualität des blanken Rechteckkupferleiters beeinflusst unmittelbar die nachfolgenden Isolierprozesse und das Betriebsverhalten der Motorwicklung.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Drahtumformanlagen für die Herstellung massiver rechteckiger Kupferleiter.
Wenn Ihr Projekt blanken Rechteckkupferdraht für eine anschließende Glasfaserisolierung erfordert, teilen Sie uns bitte die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschten Endabmessungen, die Maßtoleranzen, den Eckenradius und die benötigte Produktionskapazität mit.
Unser Engineering-Team prüft auf dieser Grundlage eine geeignete Walzlösung für die vorgelagerte Kupferumformung, abgestimmt auf die technischen Anforderungen Ihres Fertigungsprozesses.