Industrielle Elektromotoren benötigen Wicklungssysteme, die elektrischen Beanspruchungen, thermischen Wechselbelastungen, Vibrationen und dem Dauerbetrieb zuverlässig standhalten. Zu den beiden gängigen Bauarten von Statorwicklungen gehören Formwicklungen (Form-Wound Coils) und Wildwicklungen (Random-Wound Coils). Beide erzeugen das für den Motorbetrieb erforderliche rotierende Magnetfeld. Ihre Herstellungsverfahren, Isolationssysteme und typischen Einsatzbereiche unterscheiden sich jedoch erheblich.
Bei der Auswahl der geeigneten Wicklungsbauart kommt es auf weit mehr als die Motorleistung oder die Betriebsspannung an. Ingenieure müssen die Anforderungen an die elektrische Isolation, die Nutgeometrie, die Leiterabmessungen, das thermische Verhalten, die Fertigungskosten und die langfristige Zuverlässigkeit berücksichtigen.
Dieser Leitfaden vergleicht Formwicklungen und Wildwicklungen, erläutert ihre Herstellungsprozesse und zeigt, welche Bedeutung präzise gefertigte rechteckige Kupferleiter für die Produktion industrieller Elektromotoren haben.
1. Was sind Formwicklungen?
Formwicklungen bestehen aus Spulen, die bereits vor dem Einsetzen in die Statornuten in eine definierte Form gebracht werden. Ihre Geometrie, die Spulenweite und die Anordnung der Leiter werden während des Formgebungsprozesses gezielt kontrolliert.
Sie kommen häufig in Mittel- und Hochspannungsmotoren, großen Industriemaschinen sowie in Anwendungen zum Einsatz, die besonders widerstandsfähige Isolationssysteme erfordern.
Wesentliche Merkmale von Formwicklungen
- Vorgeformte Geometrie: Die Spulen werden vor dem Einsetzen entsprechend der Statorkonstruktion geformt.
- Kontrollierte Leiteranordnung: Die einzelnen Leiter nehmen innerhalb der Spule relativ genau definierte Positionen ein.
- Gezielt ausgelegte Isolation: Die Windungsisolation und die Hauptisolation gegen Masse werden entsprechend den zu erwartenden elektrischen Beanspruchungen dimensioniert.
- Mechanische Stabilität: Spulenhalterungen, Abstützungen und Imprägniermaterialien tragen dazu bei, elektromagnetischen Kräften und Vibrationen standzuhalten.
- Hohe Fertigungspräzision: Leiterabmessungen, Biegegeometrie und Isolationsdicke müssen sorgfältig kontrolliert werden.
Für Formwicklungen werden häufig rechteckige Kupferleiter verwendet. Je nach Motorkonstruktion sind jedoch auch andere Leitergeometrien möglich.
Rechteckige Leiter eignen sich besonders für Anwendungen, bei denen eine definierte Leiteranordnung und eine effiziente Nutzung des verfügbaren Nutraums erforderlich sind.
2. Was sind Wildwicklungen?
Bei Wildwicklungen wird isolierter Wickeldraht üblicherweise zunächst zu Spulen gewickelt, die anschließend in die Nuten des Stators eingesetzt werden.
Im Gegensatz zu vielen Formwicklungen nehmen die einzelnen Leiter innerhalb des Spulenpakets keine exakt vorgegebenen Positionen ein.
Statoren mit Wildwicklungen werden häufig in Niederspannungs-Asynchronmotoren, Pumpen, Ventilatoren, Kompressoren und allgemeinen industriellen Antriebssystemen eingesetzt.
Wesentliche Merkmale von Wildwicklungen
- Flexible Wicklungsanordnung: Die Positionen der einzelnen Drähte sind nicht streng vorgegeben.
- Häufiger Einsatz von Runddraht: Verwendet wird überwiegend lackisolierter Kupferrunddraht.
- Automatisierte Fertigung: Wickel- und Einlegeprozesse lassen sich in hohem Maße automatisieren.
- Geringere Fertigungskomplexität: Für standardisierte Niederspannungsmotoren ist diese Bauweise in der Regel wirtschaftlich.
- Anwendungsspezifische Isolation: Windungsisolation, Nutisolation, Phasenisolation und Imprägniermaterialien werden entsprechend der jeweiligen Motorkonstruktion ausgewählt.
Die Bezeichnung „Wildwicklung“ bedeutet keineswegs, dass der Wickelprozess unkontrolliert abläuft.
Auch hier müssen Drahtzugspannung, Windungszahl, Spulenabmessungen, Einlegebedingungen und Isolationsqualität präzise überwacht werden.

3. Formwicklungen vs. Wildwicklungen: Die wichtigsten Unterschiede
| Vergleichskriterium | Formwicklungen | Wildwicklungen |
|---|---|---|
| Spulenkonstruktion | Vorformung auf eine definierte Geometrie | Wicklung zu Spulengruppen mit weniger genau festgelegten Positionen der einzelnen Windungen |
| Typischer Leiter | Häufig rechteckiger Kupferdraht | Meist lackisolierter Kupferrunddraht |
| Typische Anwendungen | Mittel- und Hochspannungsmotoren sowie große Industriemotoren | Niederspannungsmotoren und universelle Antriebe |
| Leiterpositionierung | Relativ genau kontrolliert | Positionen der einzelnen Drähte sind weniger eindeutig festgelegt |
| Isolationskonzept | Häufig umfangreiche Windungs- und Hauptisolation gegen Masse | Üblicherweise Kombination aus Drahtlackisolation, Nutisolation und Phasenisolation |
| Herstellung | Formgebung, Isolation, Einsetzen und Verfestigung | Wickeln, Einlegen, Isolieren und Imprägnieren |
| Fertigungskosten | Im Allgemeinen höher | Bei standardisierten Konstruktionen meist geringer |
| Reparaturmöglichkeiten | Bei geeigneten Konstruktionen können einzelne Spulen ausgetauscht werden | Beim Neuwickeln müssen häufig ganze Spulengruppen ersetzt werden |
Diese Unterschiede beschreiben typische technische Eigenschaften und sind nicht als allgemeingültige Regeln zu verstehen.
Die Wicklungsbauart allein bestimmt weder den Wirkungsgrad eines Motors noch die Lebensdauer seiner Isolation oder die maximal zulässige Betriebstemperatur. Diese Eigenschaften hängen von der gesamten Motorkonstruktion ab.
4. Elektrische Isolation und Spannungsanforderungen
Die elektrische Isolation gehört zu den wichtigsten Unterscheidungsmerkmalen der beiden Wicklungsbauarten.
Isolation von Formwicklungen
In Mittel- und Hochspannungsmotoren benötigen Formwicklungen häufig sorgfältig ausgelegte Isolationssysteme zwischen den einzelnen Windungen sowie zwischen den Leitern und dem geerdeten Statorkern.
Je nach Konstruktion kann das Isolationssystem folgende Komponenten umfassen:
- Lackisolation oder andere direkt auf dem Leiter aufgebrachte Isolationsschichten
- Windungsisolation
- Hauptisolation gegen Masse, häufig auf Glimmerbasis
- Materialien zur Steuerung der elektrischen Feldbeanspruchung, sofern erforderlich
- Harzimprägnierung oder Vakuum-Druck-Imprägnierung (VPI)
Das Isolationssystem muss für die vorgesehene Spannung, die thermische Klasse, die elektrischen Beanspruchungen und die Betriebsumgebung entsprechend qualifiziert sein.
Isolation von Wildwicklungen
Motoren mit Wildwicklungen verwenden üblicherweise lackisolierten Wickeldraht in Kombination mit Nutisolierungen, Phasenisolierungen und geeigneten Imprägniermaterialien.
Bei umrichtergespeisten Motoren können wiederkehrende Spannungsimpulse und hohe Spannungsanstiegsgeschwindigkeiten zusätzliche elektrische Beanspruchungen zwischen benachbarten Windungen verursachen.
Deshalb muss das Isolationssystem entsprechend den tatsächlichen Bedingungen der elektrischen Versorgung ausgewählt und geprüft werden.
Keine der beiden Wicklungsbauarten ist automatisch für den Betrieb an einem Frequenzumrichter geeignet. Die Qualifizierung der Isolation muss die im späteren Betrieb zu erwartenden elektrischen Beanspruchungen berücksichtigen.
5. Kupferleitergeometrie und Ausnutzung des Nutraums
Der Leiterquerschnitt beeinflusst den elektrischen Widerstand, die Anordnung der Wicklung und den verfügbaren Platz innerhalb der Statornuten.
Kupferrunddraht
Runde Kupferleiter sind flexibel und eignen sich besonders gut für automatisierte Wickelprozesse.
Zwischen benachbarten runden Leitern verbleiben jedoch Zwischenräume. Zudem kann ihre Anordnung innerhalb einer Wildwicklung variieren.
Rechteckiger Kupferdraht
Rechteckige Kupferleiter lassen sich in definierten Lagen anordnen und ermöglichen dadurch unter geeigneten Bedingungen eine bessere Ausnutzung des verfügbaren Raums.
Der tatsächliche Vorteil hängt allerdings von der Isolationsdicke, der Eckengeometrie, der Leiteranordnung und der gesamten Nutkonstruktion ab.
Betrachten wir beispielsweise einen blanken rechteckigen Kupferleiter mit folgenden Abmessungen:
Breite = 5,00 mm
Dicke = 2,00 mm
Unter der Annahme scharfkantiger Ecken ergibt sich die nominelle Querschnittsfläche zu:
A = W × T = 5,00 × 2,00 = 10,00 mm²
Besitzt der Leiter abgerundete Ecken mit einem Radius von 0,30 mm, ergibt sich näherungsweise folgende Kupferquerschnittsfläche:
A = W × T − (4 − π) × R²
A = 10,00 − (4 − π) × 0,30² ≈ 9,923 mm²
Dieser Unterschied ist bei der Berechnung des Leiterwiderstands und der tatsächlichen Kupferquerschnittsfläche zu berücksichtigen.
Bei der Bestimmung des realen Nutfüllfaktors müssen Ingenieure außerdem die Isolationsdicke und die fertigungsbedingten Abstände einbeziehen.
Ein höherer Kupferfüllfaktor garantiert nicht automatisch ein besseres thermisches Verhalten.
Die Wärmeübertragung hängt ebenfalls von den Isolationsmaterialien, der Imprägnierqualität, den Kühlbedingungen und dem gesamten Wicklungsaufbau ab.
6. Herstellung rechteckiger Kupferleiter für Formwicklungen
Viele Formwicklungskonstruktionen erfordern rechteckige Kupferleiter, deren Breite, Dicke, Eckenradius und mechanische Eigenschaften innerhalb definierter Grenzen liegen.
Ein möglicher vorgelagerter Herstellungsprozess umfasst folgende Schritte:
Kupferwalzdraht oder Kupferrunddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenformgebung → Glühen (falls erforderlich) → Reinigung → Prüfung
Präzisionswalzen und Maßkontrolle
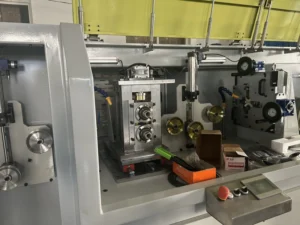
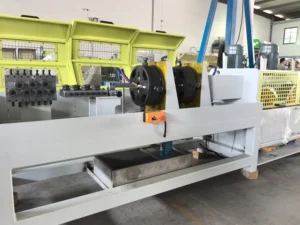
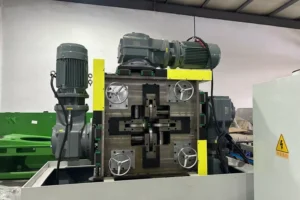
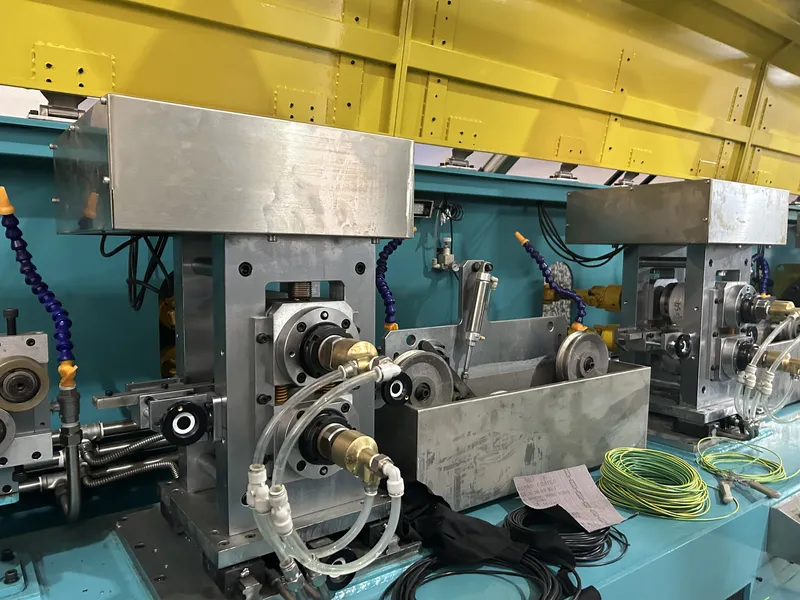
Ein Präzisionswalzwerk für Flachdraht kann runden oder bereits vorbearbeiteten Kupferdraht in das gewünschte rechteckige Profil umformen.
Zu den wesentlichen Prozessparametern gehören:
- Walzspalt und Verteilung der Umformgrade auf die einzelnen Walzstiche
- Leiterbreite und Leiterdicke
- Eckenradius und Gleichmäßigkeit der Kanten
- Drahtführung und Drahtzugspannung
- Oberflächenqualität und Maßhaltigkeit
Eine unzureichend kontrollierte Walzbearbeitung kann zu ungleichmäßigen Kanten, Oberflächenmarkierungen oder Maßabweichungen führen, die sich negativ auf die nachfolgenden Isolations- und Spulenformungsprozesse auswirken.
Weitere Informationen zur entsprechenden Anlagentechnik finden Sie auf unserer Produktseite zum Präzisionswalzwerk für Flachdraht.
Oberflächenqualität und mechanische Eigenschaften
Kupferleiter, die anschließend isoliert werden sollen, dürfen keine unzulässigen Grate, Kratzer, eingebetteten Fremdpartikel oder Schmiermittelrückstände aufweisen.
Auch der Werkstoffzustand und die Duktilität des Leiters müssen für die vorgesehenen Biegeprozesse bei der Spulenherstellung geeignet sein.
Abhängig vom Ausgangszustand des Materials und der während der Kaltumformung angesammelten Verformung kann eine Glühbehandlung erforderlich sein.
Weitere Hinweise finden Sie in unserem Beitrag Vorbereitung von Kupferflachdraht für die Lack- und Papierisolation.
Vom blanken Kupferleiter zur fertigen Spule
Nach der Herstellung des Kupferleiters sind weitere, voneinander getrennte Fertigungsprozesse erforderlich, um die Isolation aufzubringen, die Spulen zu formen, sie in den Stator einzusetzen und das gesamte Isolationssystem fertigzustellen.
Ein Flachdrahtwalzwerk stellt das erforderliche blanke rechteckige Kupferprofil her, kann jedoch nicht eigenständig fertige Formspulen für Elektromotoren produzieren.
Einen Vergleich der vorgelagerten Technologien zur Leiterformgebung finden Sie in unserem Leitfaden zum Vergleich von Flachdrahtwalzwerken und Drahtziehmaschinen.
7. Qualitätskontrolle und häufige Fertigungsprobleme
Zuverlässige Motorwicklungen erfordern sowohl die Prüfung der Kupferleiter als auch die Kontrolle der fertig montierten Spulen.
| Prüfmerkmal | Wesentliche Kontrollen | Prüfziel |
|---|---|---|
| Kupferwerkstoff | Werkstoffqualität, elektrische Leitfähigkeit, Werkstoffzustand | Überprüfung der Leitereigenschaften |
| Leiterabmessungen | Breite, Dicke, Eckenradius | Sicherstellung gleichmäßiger Abmessungen |
| Oberflächenzustand | Kratzer, Grate, Verunreinigungen | Verringerung des Risikos von Isolationsschäden |
| Spulengeometrie | Form, Abmessungen, Leiterpositionierung | Gewährleistung des korrekten Einbaus in den Stator |
| Isolationssystem | Material, Dicke, Unversehrtheit | Überprüfung der elektrischen Schutzwirkung |
| Fertige Wicklung | Vorgeschriebene elektrische und mechanische Prüfungen | Bestätigung der Übereinstimmung mit den Konstruktionsanforderungen |
Fehleranalyse und empfohlene Maßnahmen
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Formspule passt nicht in die Statornut | Falsche Leiterabmessungen, ungeeignete Spulengeometrie oder zu großer Isolationsaufbau | Zeichnungen, Formabmessungen und Isolationsdicke überprüfen |
| Beschädigung der Isolation beim Biegen | Scharfe Leiterkanten, zu hohe Biegebeanspruchung oder ungeeigneter Werkstoffzustand | Eckenradius, Biegegeometrie und Materialzustand kontrollieren |
| Ungleichmäßige Leiteranordnung | Maßschwankungen oder instabile Formgebungsbedingungen | Leiterprüfung und Prozesskontrolle bei der Formgebung verbessern |
| Elektrische Isolationsprüfung nicht bestanden | Isolationsfehler, Verunreinigungen oder Prozessschwankungen | Isolationsmaterialien, deren Verarbeitung und Prüfprotokolle überprüfen |
| Überhöhte Wicklungstemperatur | Hohe Verluste, unzureichende Kühlung oder schlechter thermischer Kontakt | Elektrische Belastung, Kühlung und Wicklungsaufbau überprüfen |
Die zulässigen Grenzwerte und Abnahmekriterien müssen den freigegebenen Spezifikationen des Motorherstellers sowie den geltenden Normen entsprechen.
8. Wie wählt man zwischen Formwicklungen und Wildwicklungen?
Die geeignete Wicklungsbauart hängt von den elektrischen, mechanischen, thermischen und wirtschaftlichen Anforderungen des Elektromotors ab.
Zu den wichtigsten Auswahlkriterien gehören:
- Betriebsspannung: Das erforderliche Isolationssystem anhand der Nennspannung und der zu erwartenden transienten elektrischen Beanspruchungen bestimmen.
- Motorgröße und Nutkonstruktion: Den verfügbaren Nutraum, die Leiteranordnung und die fertigungstechnische Umsetzbarkeit bewerten.
- Betriebsbedingungen: Temperatur, Vibrationen, Betriebszyklus und Umwelteinflüsse berücksichtigen.
- Stromversorgung: Zwischen direktem Netzbetrieb und Betrieb mit Frequenzumrichter unterscheiden.
- Fertigungsanforderungen: Werkzeuge, Automatisierungsgrad, Fertigungskomplexität und geplante Produktionsmengen vergleichen.
- Instandhaltungsstrategie: Prüf-, Reparatur- und Austauschmöglichkeiten über die gesamte Lebensdauer des Motors berücksichtigen.
Formwicklungen werden häufig für große elektrische Maschinen gewählt, bei denen präzise geformte Spulen und robuste Isolationssysteme erforderlich sind.
Wildwicklungen sind dagegen besonders für standardisierte Niederspannungsmotoren attraktiv, bei denen eine effiziente und wirtschaftliche Serienfertigung im Vordergrund steht.
Die endgültige Entscheidung sollte stets auf der gesamten Motorkonstruktion beruhen und nicht allein auf der Querschnittsform des Leiters.
Häufig gestellte Fragen (FAQ)
Werden Formwicklungen immer aus rechteckigem Kupferdraht hergestellt?
Nein. Rechteckige Kupferleiter werden zwar häufig für Formwicklungen eingesetzt, die Auswahl der Leitergeometrie richtet sich jedoch nach den elektrischen und mechanischen Anforderungen des Motors.
Das entscheidende Merkmal einer Formwicklung ist die kontrollierte, vorgeformte Spulenkonstruktion und nicht ausschließlich der Leiterquerschnitt.
Sind Formwicklungen effizienter als Wildwicklungen?
Nicht zwangsläufig.
Der Wirkungsgrad eines Elektromotors hängt unter anderem vom Wicklungswiderstand, der elektromagnetischen Auslegung, den Eisenverlusten und der Kühlung ab.
Rechteckige Leiter können bei geeigneter Konstruktion eine bessere Ausnutzung des Nutraums ermöglichen. Daraus ergibt sich jedoch nicht automatisch ein höherer Motorwirkungsgrad.
Können Motoren mit Wildwicklungen an Frequenzumrichtern betrieben werden?
Ja, sofern ihre Isolationssysteme für die zu erwartenden umrichterbedingten Spannungsbeanspruchungen ausgelegt sind.
Dabei müssen die technischen Vorgaben des Motorherstellers und die geltenden Anforderungen an die Isolation eingehalten werden.
Warum ist der Eckenradius bei rechteckigem Kupferwickeldraht wichtig?
Der Eckenradius beeinflusst die Kupferquerschnittsfläche, das Aufbringen der Isolation und das Biegeverhalten des Leiters.
Zu scharfe Kanten können die Isolation beschädigen, während übermäßig große Rundungsradien die verfügbare Kupferquerschnittsfläche bei festgelegten Außenabmessungen verringern.
Kann ein Flachdrahtwalzwerk vollständige Formspulen herstellen?
Nein.
Ein Walzwerk produziert den benötigten blanken rechteckigen Kupferleiter.
Die Leiterisolation, Spulenformgebung, das Einsetzen in den Stator, die Imprägnierung und die abschließenden Prüfungen erfordern zusätzliche Fertigungsprozesse und entsprechende Anlagen.
Fazit
Formwicklungen und Wildwicklungen erfüllen unterschiedliche Anforderungen in industriellen Elektromotoren.
Formwicklungen zeichnen sich durch eine kontrollierte Spulengeometrie aus und werden häufig in anspruchsvollen Motoranwendungen eingesetzt, insbesondere wenn speziell ausgelegte Isolationssysteme erforderlich sind.
Wildwicklungen bieten dagegen flexible und wirtschaftliche Fertigungsmöglichkeiten für zahlreiche industrielle Niederspannungsmotoren.
Bei Formwicklungen mit rechteckigen Kupferleitern sind präzise Leiterabmessungen, gleichmäßige Eckenradien, geeignete mechanische Eigenschaften und saubere Oberflächen entscheidende Voraussetzungen für die anschließende Isolation und Spulenfertigung.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Anlagen zur Drahtumformung für die Herstellung massiver rechteckiger Kupferleiter.
Wenn Sie für Ihr Motorwicklungsprojekt blanken rechteckigen Kupferdraht benötigen, teilen Sie uns bitte die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschte Leiterbreite und -dicke, die Maßtoleranzen, den Eckenradius sowie die erforderliche Produktionskapazität mit.
Unser Engineering-Team kann auf Grundlage Ihrer technischen Anforderungen eine geeignete vorgelagerte Walzlösung für die Herstellung Ihrer Kupferleiter prüfen.