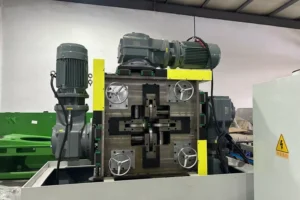
Eine Produktionslinie für lackierten Kupferflachdraht muss anhand der Anforderungen an den fertigen Leiter ausgelegt werden – nicht allein anhand der maximalen Geschwindigkeit des Walzwerks. Die Kupferqualität, die Abmessungen des blanken Leiters, die Eckenradien, die Isolationsschichtdicke, die mechanischen Eigenschaften und die Anforderungen an das Aufwickeln sind entscheidende Kriterien bei der Auswahl der geeigneten Anlagen.
Rechteckiger lackierter Kupferdraht wird in Elektromotoren, Transformatoren und anderen elektrischen Geräten eingesetzt. Seine kompakte Geometrie ermöglicht eine platzsparende Wicklungsauslegung. Ungleichmäßige Eckenradien, Oberflächenbeschädigungen oder eine ungleichmäßige Lackisolierung können jedoch nachfolgende Fertigungsschritte beeinträchtigen. Dieser Leitfaden unterstützt Ingenieure und Einkäufer dabei, den erforderlichen Anlagenumfang festzulegen und messbare Abnahmekriterien zu definieren.
1. Mit einer vollständigen Leiterzeichnung beginnen
| Spezifikation | Erforderliche Angaben |
|---|---|
| Kupfer | Werkstoffqualität, Ausgangszustand sowie Eingangsdurchmesser oder Eingangsprofil |
| Blanker Leiter | Breite, Dicke und jeweils separate Maßtoleranzen |
| Ecken | Geforderter Eckenradius und zulässige Abweichung |
| Isolierung | Lacktyp, Isolationsgrad, thermische Anforderungen und Endabmessungen |
| Mechanische Eigenschaften | Anforderungen an Härte oder Bruchdehnung |
| Produktion | Gewünschte Produktionsleistung, Spulenabmessungen und Wickelbild |
Eine Nennabmessung von beispielsweise 5,00 × 2,00 mm lässt allein nicht erkennen, ob sich die Maße auf den blanken Kupferleiter oder den bereits isolierten Draht beziehen. Beide Abmessungen sowie die anzuwendende Produktnorm müssen eindeutig angegeben werden.
Die Isolationsschichtdicke ist über den gesamten Umfang eines rechteckigen Profils nicht zwangsläufig gleichmäßig. Es darf daher nicht vorausgesetzt werden, dass die Lackschicht auf den breiten Flächen und an den Ecken dieselbe Dicke aufweist. Messpositionen und Abnahmeverfahren sollten bereits vor der Anlagenkonstruktion vereinbart werden.
2. Das geeignete Umformverfahren auswählen
Ein typischer Fertigungsablauf umfasst folgende Prozessschritte:
Kupferwalzdraht → Drahtziehen → Flachdrahtwalzen → Kantenformung → Kalibrieren → Glühen und Oberflächenvorbereitung → Lackieren und Aushärten → Prüfen → Aufwickeln
Die tatsächliche Position des Glühprozesses hängt vom Werkstoffzustand und der Auslegung der Produktionslinie ab. Nicht jedes Projekt benötigt sämtliche aufgeführten Anlagenmodule.
| Verfahren | Geeigneter Einsatzbereich | Technisch zu prüfende Aspekte |
|---|---|---|
| Drahtziehen → Walzen | Reduzierung des Runddrahtdurchmessers vor dem Flachwalzen | Querschnittsreduzierung beim Ziehen und Walzstichplan |
| Walzen mit Kantenformung | Kontrolle von Dicke, Breite und Eckengeometrie | Seitliche Materialausbreitung und Werkzeugausrichtung |
| Profilziehen | Herstellung geeigneter Profilquerschnitte mithilfe von Ziehmatrizen | Ziehkraft, Matrizenverschleiß und Eckengenauigkeit |
Weitere Informationen finden Sie unter Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
3. Walzpräzision und Eckengeometrie festlegen
Bei einem Zweiwalzengerüst (2-Hi) wird die Drahtdicke hauptsächlich durch den Walzspalt bestimmt. Die Breite hängt zusätzlich von der seitlichen Materialausbreitung ab. Eine Verringerung des Walzspalts ermöglicht daher keine unabhängige Korrektur der Leiterbreite. Mehrere Walzstiche mit moderaten Umformgraden, eine stabile Ein- und Auslaufspannung, präzise Drahtführungen und korrekt ausgerichtete Walzen tragen zu einer hohen Maßwiederholgenauigkeit bei.
Der Eckenradius muss als eigenständiges Qualitätsmerkmal spezifiziert werden. Zu scharfe Kanten oder Grate können die vollständige Lackabdeckung beeinträchtigen. Eine übermäßige Abrundung reduziert dagegen den Kupferquerschnitt innerhalb der vorgegebenen Außenabmessungen. Gegebenenfalls ist eine separate Kantenformstufe erforderlich.
Außerdem muss festgelegt werden, wie alle vier Ecken geprüft werden. Ein herkömmliches Lasermessgerät, das ausschließlich Breite und Dicke erfasst, kann die vollständige Eckenkontur nicht überprüfen. Weitere technische Hinweise finden Sie unter Kontrolle des Eckenradius bei der Herstellung rechteckiger Kupferdrähte.
4. Kupferzustand und Glühprozess aufeinander abstimmen
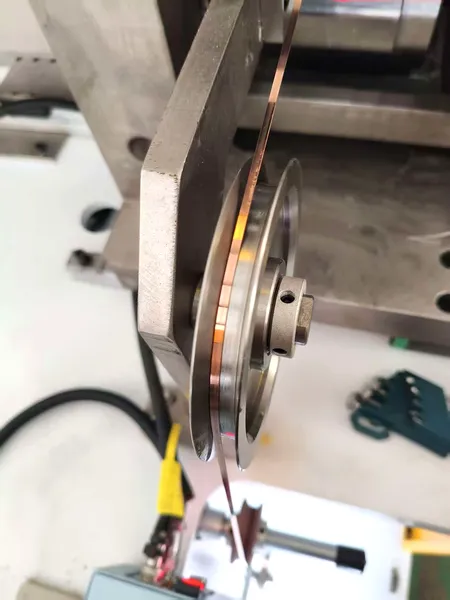
Zu den häufig verwendeten Leitermaterialien gehören elektrolytisches Kupfer Cu-ETP (C11000) sowie sauerstofffreies Kupfer, beispielsweise C10200. Durch das Drahtziehen und Walzen entsteht eine Kaltverfestigung, die sowohl die Duktilität als auch die erforderlichen Umformkräfte verändert.
Anstatt für sämtliche Leiter denselben Glühzyklus vorauszusetzen, sollten die geforderte Endhärte oder Bruchdehnung spezifiziert werden. Die Wärmebehandlung hängt vom Ausgangszustand des Werkstoffs, dem gesamten Umformgrad, den Leiterabmessungen und den Anforderungen an nachfolgende Biegeprozesse ab. Bei Leitern für Hairpin-Wicklungen in Elektromotoren können repräsentative Umformversuche dazu beitragen, die Eignung des Materials zu bestätigen.
5. Die Lackierung als separaten Anlagenumfang definieren
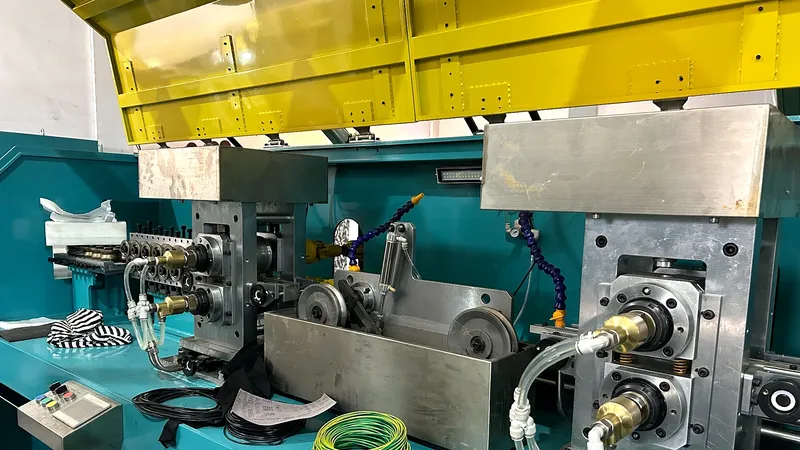
Ein Präzisionswalzwerk stellt den blanken rechteckigen Kupferleiter her, umfasst jedoch nicht automatisch eine Drahtlackieranlage. Für die Lackierung werden aufeinander abgestimmte Einrichtungen zur Reinigung, Beschichtung, Aushärtung, Prüfung und Drahtführung benötigt.
Die Isolationsspezifikation muss die Lackzusammensetzung, den Isolationsgrad, die thermischen Anforderungen, die Außenabmessungen, die dielektrischen Prüfungen, die Kontinuität der Beschichtung sowie Haftfestigkeit und Flexibilität definieren. Die Norm IEC 60317-0-2 und die jeweils anwendbaren Anforderungen der NEMA MW 1000 können als Grundlage für die Spezifikation dienen. Die maßgebliche Normausgabe und die genaue Produktbezeichnung müssen bestätigt werden.
| Prüfmerkmal der Isolierung | Zu überprüfende Anforderungen |
|---|---|
| Lackschichtdicke | Endgültige Breite und Dicke sowie Lackabdeckung an den Ecken |
| Aushärtung | Freigegebenes Prozessfenster und Zustand der Beschichtung |
| Elektrische Isolationsqualität | Vereinbartes Prüfverfahren und zulässige Grenzwerte |
| Flexibilität | Verhalten der Isolierung nach der geforderten Verformung |
Die angegebene thermische Klasse eines Isolierlacks allein erlaubt keine Aussage über die Leistungsfähigkeit des gesamten Isolationssystems eines Motors oder Transformators.
6. Die Anlagen als integrierte Produktionslinie auswählen
| Anlagenmodul | Zentrale Auswahlfrage |
|---|---|
| Abwickler und Drahtziehmaschine | Können Eingangsdurchmesser und Ausgangsgebinde des Materials verarbeitet werden? |
| Walzwerk und Kantenformung | Können die geforderten Profile und Maßtoleranzen eingehalten werden? |
| Glüh- und Reinigungseinheit | Werden der erforderliche Werkstoffzustand und die gewünschte Oberflächenqualität erreicht? |
| Lackier- und Aushärtungseinheit | Können die vorgesehenen Leiterabmessungen gleichmäßig beschichtet werden? |
| Prüf- und Aufwickeleinheit | Können Fehler erkannt und die Leiter beschädigungsfrei aufgewickelt werden? |
Geschwindigkeit und Drahtspannung müssen zwischen den einzelnen Modulen synchronisiert werden. Die tatsächlich erreichbare Produktionsleistung wird durch den langsamsten qualitätsgerecht arbeitenden Prozessschritt bestimmt – nicht durch die maximale Auslegungsgeschwindigkeit des Walzwerks.
7. Veröffentlichte Maschinenspezifikationen richtig bewerten
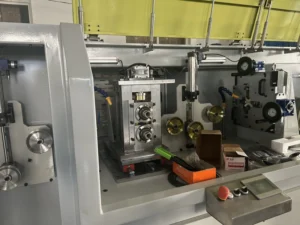
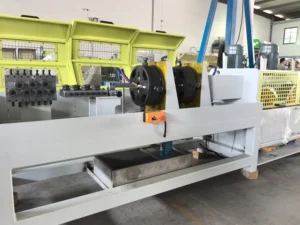
Für das CRM-Präzisionsflachdrahtwalzwerk für Transformatoren werden folgende technische Referenzwerte veröffentlicht:
| Parameter | Veröffentlichter Wert |
|---|---|
| Eingangsdurchmesser des Runddrahts | 1,0–6,0 mm |
| Fertigbreite / Fertigdicke | 0,6–10 mm / 0,4–6 mm |
| Breitentoleranz / Dickentoleranz | ±0,01 mm / ±0,005 mm |
| Einstellbarer Eckenradius | R0,05–1,0 mm |
| Auslegungsgeschwindigkeit | 180 m/min |
Diese Werte beziehen sich auf die Walzanlage und nicht auf eine vollständige Produktionslinie für isolierten Draht. Sie stellen außerdem keine gleichzeitige Leistungsgarantie für sämtliche Leiterabmessungen, Werkstoffe, Eckenradien und Betriebsgeschwindigkeiten dar. Daher sollte für jede benötigte Leiterabmessung eine gesonderte technische Bestätigung angefordert werden.
8. Fehler im gesamten Fertigungsprozess erkennen und beheben
| Fehlerbild | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Dickenschwankungen | Veränderung des Walzspalts oder Werkzeugverschleiß | Walzen prüfen und Messwertverläufe auswerten |
| Breitenschwankungen | Instabile seitliche Materialausbreitung oder Drahtspannung | Walzstichplan und Antriebe überprüfen |
| Ungleichmäßige Ecken | Außermittige Drahtzuführung oder fehlerhafte Ausrichtung | Draht neu zentrieren und Werkzeuge kontrollieren |
| Oberflächenkratzer | Verschmutzte Drahtführungen, Walzen oder Ziehmatrizen | Kontaktflächen reinigen und überprüfen |
| Lackfehler | Oberflächenverunreinigungen oder Probleme beim Beschichten und Aushärten | Oberflächenvorbereitung und Lackierparameter überprüfen |
| Drahtbrüche | Zu hoher Umformgrad oder unzureichende Duktilität | Ziehkräfte und Werkstoffzustand überprüfen |
Werden Geschwindigkeit oder Walzkraft verändert, ohne zuvor die eigentliche Fehlerursache zu ermitteln, können zusätzliche Qualitätsprobleme entstehen.
9. Produktionsleistung und Abnahmekriterien festlegen
Die garantierte Produktionsleistung sollte sich auf die Menge des spezifikationsgerechten Fertigdrahts beziehen und nicht ausschließlich auf eine theoretische Höchstgeschwindigkeit in Metern pro Minute. Die tatsächlich erreichbare Leistung hängt von den Leiterabmessungen, dem Isolationsverfahren, den Umrüstzeiten, der Anlagenverfügbarkeit und der Ausschussquote ab.
Die Werksabnahmeprüfung (Factory Acceptance Test, FAT) sollte mit den vereinbarten Kupferqualitäten und repräsentativen Leiterabmessungen durchgeführt werden. Dabei sind die Abmessungen des blanken und isolierten Leiters, die Eckenkonturen, die Oberflächenqualität, die Ergebnisse der elektrischen Isolationsprüfungen, die stabile Betriebsgeschwindigkeit, die Wickelqualität sowie die Produktionsleistung über eine vereinbarte Fertigungslänge zu dokumentieren.
Dabei muss klar zwischen den Prüfungen des Walzabschnitts für blanken Draht und den Prüfungen der vollständigen Produktionslinie für isolierten Draht unterschieden werden.
Häufig gestellte Fragen (FAQ)
Kann ein Walzwerk verschiedene kundenspezifische Drahtabmessungen herstellen?
In vielen Fällen ja, sofern die gewünschten Abmessungen innerhalb des vorgesehenen Arbeitsbereichs liegen. Unterschiedliche Formate können andere Walzen, Kantenformwerkzeuge, Walzstichpläne und Spannungseinstellungen erfordern. Jedes Zielprofil sollte einzeln überprüft werden.
Ist ein Vierwalzengerüst immer erforderlich?
Nein. Zweiwalzengerüste und andere Bauarten sollten anhand der Walzlast, der Gerüststeifigkeit, der Leitergeometrie und der nachgewiesenen Fähigkeit zur Einhaltung der geforderten Toleranzen bewertet werden.
Kann ein Lasermessgerät für Breite und Dicke auch den Eckenradius messen?
Nicht vollständig. Zur Überprüfung der gesamten Eckenkontur sind geeignete optische Messsysteme oder Profilmesseinrichtungen erforderlich.
Ist eine Lackieranlage im Lieferumfang des Walzwerks enthalten?
Nur dann, wenn der Lieferant die Beschichtungs-, Aushärtungs- und zugehörigen Prüfeinrichtungen ausdrücklich in den Lieferumfang aufgenommen hat.
Wie sollten Einkäufer Angebote verschiedener Hersteller vergleichen?
Verglichen werden sollten die für jede Leiterabmessung garantierten Ergebnisse, die enthaltenen Anlagenmodule, die Prüfverfahren, die erforderlichen Versorgungsmedien, die FAT-Abnahmekriterien und die Produktionsleistung an spezifikationsgerechtem Fertigdraht – nicht allein die angegebene Höchstgeschwindigkeit.
Fazit
Eine zuverlässige Produktionslinie für kundenspezifischen Flachlackdraht beginnt mit einer vollständigen Leiterzeichnung und eindeutig definierten Isolationsanforderungen. Umformung, Glühen, Beschichtung, Prüfung und Aufwickeln müssen als zusammenhängender Fertigungsprozess ausgelegt werden.
Sky Bluer Environmental Technology Co., Ltd. liefert CRM-Präzisionswalzwerke und Anlagen zur Drahtverarbeitung. Teilen Sie uns die Kupferqualität, die Eingangsabmessungen, den gewünschten Fertigquerschnitt, die Maßtoleranzen, den Eckenradius, die Isolationsspezifikation und die angestrebte Produktionskapazität mit. Unsere Ingenieure können darauf aufbauend die geeignete Walzwerkskonfiguration sowie die erforderlichen Schnittstellen zwischen den einzelnen Anlagenmodulen bewerten.