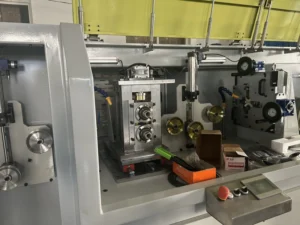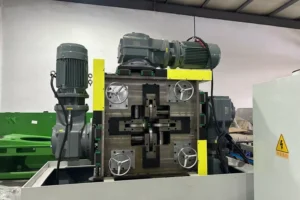
Die Produktionskapazität von Flachwickeldraht ist ein entscheidender Faktor bei der Auswahl einer Präzisionswalzlinie. Die Nenngeschwindigkeit einer Maschine allein sagt jedoch noch nichts darüber aus, wie viele Kilogramm maßhaltigen rechteckigen Kupferdrahts pro Schicht tatsächlich hergestellt werden können. Die Produktionsmenge hängt außerdem von den Leiterabmessungen, der Kupferdichte, den Stillstandszeiten, der Betriebsgeschwindigkeit und dem Materialausschuss ab.
Dieser Leitfaden erläutert die wichtigsten Berechnungsformeln und praktischen Prüfkriterien zur Ermittlung der Produktionskapazität von Kupferflachdraht für Transformatorwicklungen, rechteckigem Kupferlackdraht und weiteren Anwendungen von flachem Kupferwickeldraht.
1. Grundlagen der Produktionskapazität von Flachwickeldraht
Ein typischer Fertigungsprozess für unisolierten Kupferdraht kann folgende Arbeitsschritte umfassen:
Abwickeln → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenformung → Glühen (falls erforderlich) → Prüfung → Aufwickeln
Das Lackieren oder Umwickeln mit Isolierpapier kann anschließend in einem separaten Prozess erfolgen.
| Kenngröße | Bedeutung | Einheit |
|---|---|---|
| Liniengeschwindigkeit | Transportgeschwindigkeit des Leiters | m/min |
| Theoretische Produktionsleistung | Bei konstanter Geschwindigkeit verarbeitete Materialmasse | kg/h |
| Tatsächliche Gutproduktion | Menge des spezifikationsgerechten Drahts nach Berücksichtigung der Produktionsverluste | kg/Schicht |
Dabei muss zwischen der Produktionskapazität des Walzabschnitts und der Kapazität einer vollständigen Fertigungslinie für isolierte Leiter unterschieden werden.
Weitere Informationen finden Sie in unserem Leitfaden zum Kupferwalzprozess.
2. Berechnung der theoretischen Produktionsleistung in kg/h
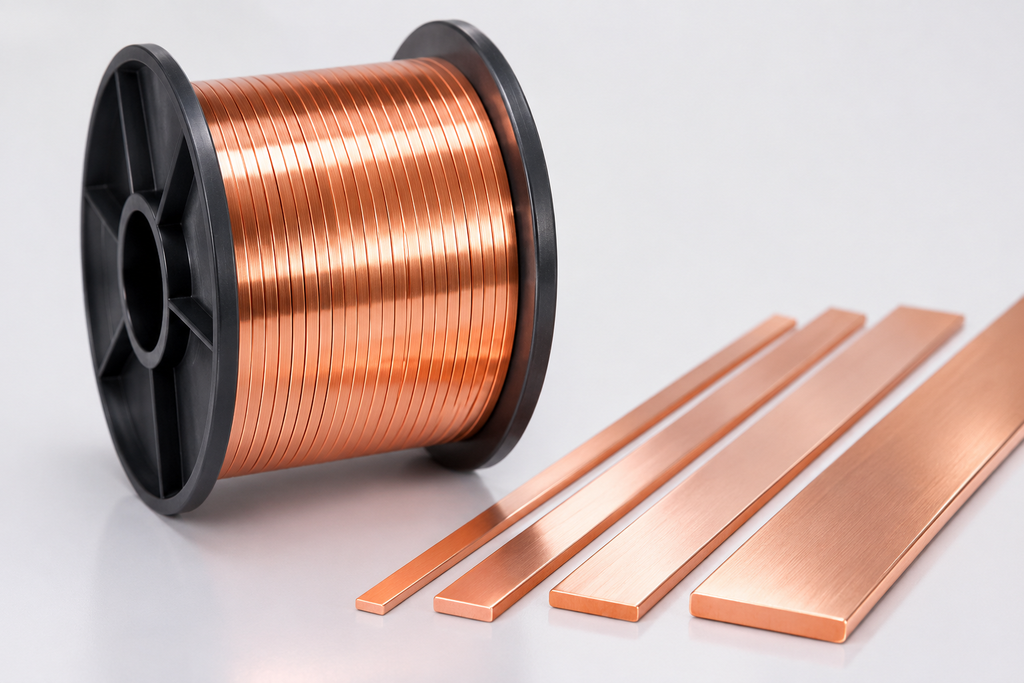
Für einen einzelnen unisolierten Kupferleiter lässt sich der Massendurchsatz anhand seiner Querschnittsfläche und der Liniengeschwindigkeit berechnen:
Produktionsleistung (kg/h) = Querschnittsfläche (mm²) × Geschwindigkeit (m/min) × Dichte (g/cm³) × 0,06
Die Dichte von Kupfer beträgt bei Raumtemperatur ungefähr 8,96 g/cm³. Der Faktor 0,06 dient zur Umrechnung des Ergebnisses in Kilogramm pro Stunde.
Für einen rechteckigen Leiter mit nicht abgerundeten Ecken gilt:
Querschnittsfläche (mm²) = Breite (mm) × Dicke (mm)
Berechnungsbeispiel: Kupferdraht mit 5,00 × 2,00 mm
Angenommen wird ein Leiter aus C11000 (Cu-ETP) mit einer Nennbreite von 5,00 mm, einer Dicke von 2,00 mm und einer kontinuierlichen Betriebsgeschwindigkeit von 60 m/min.
Querschnittsfläche = 5,00 × 2,00 = 10,00 mm²
Theoretische Produktionsleistung = 10,00 × 60 × 8,96 × 0,06 = 322,56 kg/h
Dies entspricht bei der angenommenen Geschwindigkeit etwa 322,6 kg/h unisoliertem Kupferdraht, bevor Produktionsverluste berücksichtigt werden.
Die Geschwindigkeit von 60 m/min dient ausschließlich als Berechnungsbeispiel und stellt keine garantierte Betriebsgeschwindigkeit einer CRM-Maschine dar.
Berücksichtigung abgerundeter Ecken
Flacher Kupferwickeldraht besitzt häufig abgerundete Ecken. Wenn alle vier Ecken denselben kreisförmigen Rundungsradius aufweisen, kann die tatsächliche Kupferquerschnittsfläche näherungsweise wie folgt berechnet werden:
Querschnittsfläche = Breite × Dicke − (4 − π) × Radius²
Bei einem Leiter mit 5,00 × 2,00 mm und einem Eckenradius von 0,30 mm ergibt sich eine berechnete Querschnittsfläche von ungefähr 9,923 mm².
Bei einer Liniengeschwindigkeit von 60 m/min entspricht dies einer theoretischen Produktionsleistung von 320,1 kg/h.
Für Sonderprofile oder nicht standardisierte Eckenformen sollte die gemessene Querschnittsfläche oder der Wert aus einer freigegebenen technischen Zeichnung verwendet werden.
3. Ermittlung der tatsächlichen Produktionsmenge pro Schicht
Im realen Produktionsbetrieb entstehen Verluste durch Spulenwechsel, Wartungsarbeiten, Einrichtvorgänge, Geschwindigkeitsreduzierungen und Ausschuss.
Für die Produktionsplanung eignet sich folgende Berechnungsformel:
Gutproduktion = Theoretische Produktionsleistung × Verfügbarkeit × Leistungsgrad × Qualitätsrate
| Faktor | Angenommener Beispielwert |
|---|---|
| Verfügbarkeit: Betriebszeit / geplante Produktionszeit | 85 % |
| Leistungsgrad: tatsächliche Geschwindigkeit / Referenzgeschwindigkeit während des Betriebs | 90 % |
| Qualitätsrate: Gutmenge / verarbeitete Gesamtmenge | 98 % |
Der kombinierte Faktor beträgt:
0,85 × 0,90 × 0,98 = 0,7497
Dies entspricht einer Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) von ungefähr 75 %, sofern alle drei Faktoren einheitlich erfasst werden.
Für das vorherige Berechnungsbeispiel ergibt sich:
Gutproduktion = 322,56 × 0,7497 ≈ 241,8 kg/h
Bei acht geplanten Produktionsstunden pro Schicht entspricht dies 1.934,6 kg beziehungsweise ungefähr 1,93 Tonnen pro Schicht.
Arbeitet das Werk an 22 Tagen pro Monat im Zweischichtbetrieb, ergibt sich eine geschätzte Monatsproduktion von etwa 85,1 Tonnen, sofern Produkt und Produktionseffizienz über den gesamten Zeitraum unverändert bleiben.
Diese Prozentwerte sind hypothetische Annahmen. Für Investitionsentscheidungen sollten tatsächliche Produktionsdaten oder Ergebnisse vereinbarter Werksabnahmetests herangezogen werden.
Außerdem ist darauf zu achten, dass dieselben Stillstandsverluste nicht mehrfach berücksichtigt werden.
4. Einfluss der Leiterabmessungen auf die Produktionskapazität
Bei konstanter Liniengeschwindigkeit steigt der Massendurchsatz proportional zur Kupferquerschnittsfläche.
Die folgende Tabelle basiert auf einer Geschwindigkeit von 60 m/min, nominellen rechteckigen Querschnitten ohne Eckenrundung und einer Kupferdichte von 8,96 g/cm³.
| Abmessungen des unisolierten Drahts | Querschnittsfläche | Theoretische Produktionsleistung |
|---|---|---|
| 2,00 × 1,00 mm | 2,00 mm² | 64,5 kg/h |
| 3,00 × 1,50 mm | 4,50 mm² | 145,2 kg/h |
| 5,00 × 2,00 mm | 10,00 mm² | 322,6 kg/h |
| 6,00 × 2,50 mm | 15,00 mm² | 483,8 kg/h |
| 8,00 × 3,00 mm | 24,00 mm² | 774,1 kg/h |
Diese Werte dienen ausschließlich dem mathematischen Vergleich und stellen keine bestätigten Produktionsleistungen dar.
Größere Leiterquerschnitte können höhere Walzkräfte oder andere Antriebsmotoren erfordern. Bei besonders engen Maßtoleranzen kann dagegen eine geringere Betriebsgeschwindigkeit notwendig sein.
Für jede Leiterabmessung müssen daher die tatsächlich geeigneten und überprüften Betriebsbedingungen berücksichtigt werden.
5. Engpässe innerhalb der Produktionslinie erkennen
Die schnellste Walzgerüsteinheit bestimmt nicht zwangsläufig die Gesamtleistung einer Flachdraht-Walzlinie.
Die begrenzende Prozessstufe kann beispielsweise die Drahtziehmaschine, die Kantenformeinheit, die Glühanlage, das Prüfsystem oder die Aufwickeleinheit sein.
| Anlagenabschnitt | Mögliche Leistungsbegrenzung |
|---|---|
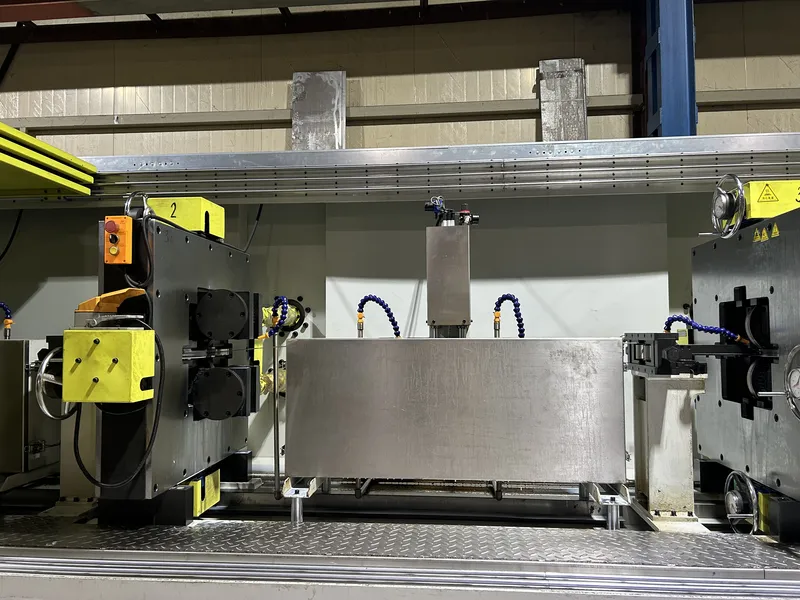
| Walzgerüste | Walzkraft, Antriebsleistung und Maßstabilität |
| Glühanlage | Heizleistung und erforderliche Materialeigenschaften |
| Aufwickeleinheit | Wickelspannung und Zeitaufwand für Spulenwechsel |
| Prüfsystem | Messfähigkeit und Qualitätsanforderungen |
Die gesamte Linie muss mit einer Geschwindigkeit betrieben werden, die von allen miteinander verbundenen Prozessstufen dauerhaft eingehalten werden kann, ohne die Spezifikationen des fertigen Leiters zu beeinträchtigen.
Je nach Drahtabmessung kann sich der maßgebliche Engpass verändern.
Weitere Informationen zu den Unterschieden zwischen den Umformverfahren finden Sie unter Flachdraht-Walzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
Hilfreiche Hinweise zur technischen Auslegung bietet außerdem unser Artikel So spezifizieren Sie eine Produktionslinie für Flachwickeldraht mit kundenspezifischen Abmessungen.
6. Berechnung der erforderlichen Liniengeschwindigkeit für die gewünschte Produktionsmenge
Ist die angestrebte Produktionskapazität für Flachwickeldraht bereits bekannt, kann die erforderliche Liniengeschwindigkeit durch Umstellen der Kapazitätsformel berechnet werden:
Erforderliche Geschwindigkeit = Angestrebte Gutproduktion (kg) ÷ [Querschnittsfläche × Dichte × 0,06 × Geplante Betriebsstunden × Effektivitätsfaktor]
Angenommen, ein Werk benötigt 2.000 kg spezifikationsgerechten, unisolierten Kupferdraht mit 5,00 × 2,00 mm pro Achtstundenschicht. Für die Planung wird eine Gesamteffektivität von 75 % angesetzt.
Erforderliche Geschwindigkeit = 2.000 ÷ (10 × 8,96 × 0,06 × 8 × 0,75) ≈ 62,0 m/min
Der Anlagenhersteller muss anschließend bestätigen, ob die vorgeschlagene Konfiguration diese Geschwindigkeit dauerhaft erreichen kann und gleichzeitig sämtliche Anforderungen an Breite, Dicke, Eckenradius, Oberflächenqualität und mechanische Eigenschaften erfüllt.
Die rechnerisch ermittelte Zielgeschwindigkeit ist allein noch kein Nachweis für die tatsächliche Leistungsfähigkeit der Maschine.
7. Produktionskapazität vor dem Anlagenkauf überprüfen
Fordern Sie von Anlagenlieferanten garantierte Produktionsleistungen für jede repräsentative Leiterabmessung an, anstatt sich ausschließlich auf die angegebene maximale Maschinengeschwindigkeit zu verlassen.
Während der Werksabnahme (Factory Acceptance Test, FAT) sollten die stabile Betriebsgeschwindigkeit, die Prüfdauer, die produzierte Gutmenge in Kilogramm, Stillstandszeiten und Ausschussmengen dokumentiert werden.
Darüber hinaus sind die Leiterabmessungen, Eckenradien, Oberflächenbeschaffenheit, gegebenenfalls die mechanischen Eigenschaften sowie die Wickelqualität zu prüfen.
In vielen Fällen lässt sich die Produktionskapazität verbessern, indem der Walzstichplan optimiert, eine gleichmäßige Drahtspannung sichergestellt, der Walzenverschleiß überwacht und die Stillstandszeiten beim Spulenwechsel reduziert werden. Eine reine Erhöhung der Liniengeschwindigkeit ist daher nicht immer die beste Lösung.
Das CRM-Präzisionswalzwerk für Flachdraht bietet eine Grundlage für die Planung anwendungsspezifischer Anlagenkonfigurationen.
Häufig gestellte Fragen (FAQ)
Wie wird die Produktionskapazität von Flachwickeldraht berechnet?
Multiplizieren Sie die Querschnittsfläche des unisolierten Kupferleiters mit der Liniengeschwindigkeit, der Kupferdichte und dem Faktor 0,06.
Anschließend werden Verfügbarkeit, Leistungsgrad und Qualitätsrate berücksichtigt, um die tatsächlich zu erwartende Gutproduktion zu ermitteln.
Bedeutet eine höhere Liniengeschwindigkeit immer eine größere Produktionsmenge?
Nicht unbedingt. Die Produktionsleistung hängt ebenfalls von der Leiterquerschnittsfläche, möglichen Engpässen innerhalb der Linie, stabilen Prozessbedingungen und der Ausschussquote ab.
Sollten die Abmessungen des unisolierten oder des isolierten Leiters verwendet werden?
Für die Berechnung des Kupferdurchsatzes im Walzabschnitt ist die Querschnittsfläche des unisolierten Kupferleiters maßgeblich.
Bei einer vollständigen Fertigungslinie für isolierte Leiter müssen zusätzlich die Masse der Isolierung und die Kapazität der nachgelagerten Prozesse gesondert berücksichtigt werden.
Kann eine Walzlinie alle Leiterabmessungen mit derselben Geschwindigkeit verarbeiten?
Nein. Walzkraft, Stichfolge, Werkzeuge und Maßtoleranzen unterscheiden sich je nach Produktabmessungen.
Welche Angaben werden für eine Anfrage zur Produktionskapazität benötigt?
Geben Sie die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschte Endbreite und Enddicke, die Maßtoleranzen, den Eckenradius, die erforderliche Produktionsmenge in kg/h oder Tonnen pro Tag, die Schichtdauer und die Spulenspezifikationen an.
Teilen Sie außerdem mit, ob eine Glühbehandlung oder ein zusätzlicher Isolierprozess erforderlich ist.
Fazit
Eine zuverlässige Planung der Produktionskapazität für flachen Kupferwickeldraht erfordert die gemeinsame Betrachtung der Leiterquerschnittsfläche, der Kupferdichte, der nachgewiesenen Liniengeschwindigkeit, der Betriebseffizienz und des Gutanteils.
Theoretische Berechnungen sollten stets mit den tatsächlichen Möglichkeiten der gesamten Produktionslinie abgeglichen und unter zuvor vereinbarten Prüfbedingungen verifiziert werden.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Anlagen zur Verarbeitung von Metalldrähten.
Senden Sie unserem Engineering-Team Ihre Leiterzeichnung und die gewünschte Produktionsmenge. Auf dieser Grundlage können wir eine geeignete Walzlinienkonfiguration für Ihre Fertigungsanforderungen bewerten.