Hochkant gewickelte Flachdrahtspulen (Edgewise Wound Flat Wire Coils) werden aus rechteckigen Leitern hergestellt, die über ihre schmalen Kanten gebogen werden. Dadurch entstehen kompakte Wicklungen mit reproduzierbarer Geometrie. Sie kommen unter anderem in bestimmten Elektromotoren, Induktivitäten, Drosseln und Geräten der Leistungselektronik zum Einsatz.
Die Hochkantwicklung ist jedoch kein direkter Ersatz für herkömmliche Wicklungen aus Runddraht. Bei der Auswahl müssen die Biegbarkeit des Leiters, die Isolierung, die Abmessungen und die elektrischen Verluste gemeinsam berücksichtigt werden.
Dieser Leitfaden erläutert die grundlegenden Konstruktionsprinzipien, den Herstellungsprozess, typische Fertigungsfehler sowie die Bedeutung präziser Flachdraht-Walzmaschinen für die Herstellung rechteckiger Kupferleiter.
1. Was ist eine hochkant gewickelte Flachdrahtspule?
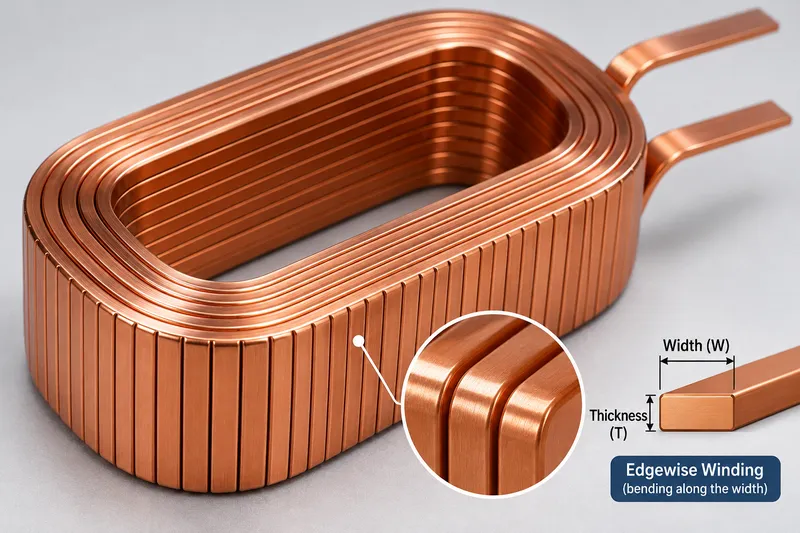
Bei der Hochkantwicklung wird ein rechteckiger Leiter in Richtung seiner Breite gebogen, sodass eine seiner schmalen Kanten zur Innenseite jeder Windung zeigt. Die breiten Leiterflächen können entlang der Spulenachse übereinander angeordnet werden, wodurch eine gleichmäßige und geordnete Wicklungsstruktur entsteht.
Dieses Verfahren unterscheidet sich vom Flachbiegen (Flatwise Bending), bei dem der Leiter über seine Dicke gebogen wird. Beide Biegeverfahren erfordern unterschiedliche Werkzeuge und Umformtechniken.
Hochkant gewickelte Spulen können kreisförmig, oval oder rechteckig ausgeführt sein. Ihre Herstellbarkeit hängt von den Leiterabmessungen, dem Biegeradius und den Eigenschaften der Isolierung ab.
2. Konstruktionsanforderungen für die Hochkantwicklung
Leiterbreite, Dicke und Biegeradius
Vor der Auswahl der Fertigungsanlage müssen die Breite des unisolierten Leiters (W), seine Dicke (T), der Kantenrundungsradius (r) und der minimale innere Wicklungsradius festgelegt werden.
Das Verhältnis von Breite zu Dicke beeinflusst das Umformverhalten. Einen allgemein gültigen, sicheren Mindestbiegeradius für sämtliche Leiter gibt es jedoch nicht.
Beim Hochkantbiegen wird die innere schmale Leiterkante auf Druck beansprucht, während an der äußeren Kante Zugspannungen entstehen. Eine übermäßige Verformung kann zu Instabilitäten, Faltenbildung, Kantenrissen oder Veränderungen des Leiterquerschnitts führen.
Durch praktische Biegeversuche sollte ein geeigneter Mindestbiegeradius für die jeweilige Kupfersorte, den Werkstoffzustand, die Leiterabmessungen und die Beschichtung ermittelt werden.
Die für einen bestimmten Leiter festgelegten Grenzwerte lassen sich nicht ohne Weiteres auf andere Leiter übertragen.
Elektrische und thermische Auslegung
Bei einem Leiter mit den Nennabmessungen 4,00 × 1,50 mm beträgt die theoretische rechteckige Querschnittsfläche 6,00 mm², bevor die Korrektur für die abgerundeten Ecken berücksichtigt wird.
Die tatsächliche Querschnittsfläche und der elektrische Widerstand hängen vom Leiterprofil und von der Temperatur ab.
Bei niedrigen Frequenzen wird der Leiterwiderstand maßgeblich durch die Kupferquerschnittsfläche und die gesamte Leiterlänge bestimmt.
Bei höheren Frequenzen können der Skin-Effekt und der Proximity-Effekt zusätzliche Wechselstromverluste verursachen.
Die Geometrie einer Hochkantwicklung allein garantiert weder einen geringeren elektrischen Widerstand noch eine verbesserte Kühlung.
Bei der vollständigen elektromagnetischen Auslegung müssen der Effektivstrom (RMS), die Oberschwingungsanteile, die Temperaturerhöhung der Wicklung, die Windungsabstände, die Isolationsdicke und die Kühlmöglichkeiten berücksichtigt werden.
Isolierung und Sicherheitsabstände
Die meisten elektrischen Spulen benötigen einen entsprechend isolierten Leiter oder ein validiertes Isolationsverfahren.
Beim Hochkantbiegen können die Lackisolierung oder andere Isolationsbeschichtungen an den inneren und äußeren Biegebereichen erheblichen mechanischen Dehnungen ausgesetzt sein.
Deshalb müssen die Anforderungen an die Spannungsfestigkeit, die Windungsisolierung, die Kriech- und Luftstrecken sowie die zulässigen Kriterien für Beschädigungen der Isolationsschicht festgelegt werden.
Die Unversehrtheit der Isolierung sollte nach dem Biegevorgang überprüft werden und nicht ausschließlich am geraden Leiter vor der Umformung.
3. Herstellungsprozess: Vom Kupferflachdraht zur fertigen Spule
Ein typischer Fertigungsablauf umfasst folgende Schritte:
Kupferwalzdraht oder Kupferrunddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenbearbeitung → Glühen/Reinigen (nach Bedarf) → Isolieren → Hochkantwickeln → Spulenprüfung
Die genaue Prozessfolge kann je nach Werkstoff, Beschichtung und Wickelverfahren variieren.
Vorbereitung des rechteckigen Kupferleiters
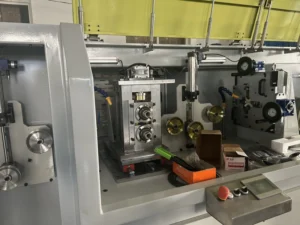
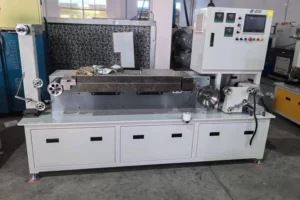
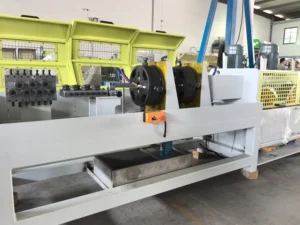
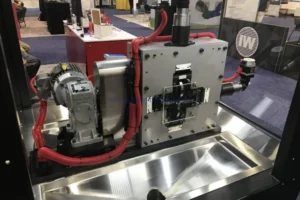
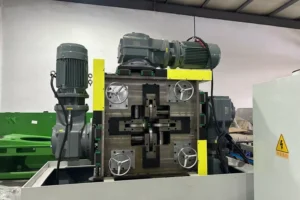
Eine Präzisionswalzmaschine für Flachdraht ermöglicht die Herstellung unisolierter rechteckiger Kupferleiter mit kontrollierter Breite, Dicke, Kantenrundung und Oberflächenbeschaffenheit.
Zu den wichtigsten Prozessparametern der vorgelagerten Fertigung gehören die Einstellung des Walzspalts, die Stichabnahmen, die Drahtführung, die Zugspannung, die Schmierung und die Oberflächenqualität der Walzen.
Eine unzureichende Maßhaltigkeit kann zu einer instabilen Leiterzuführung oder zu Schwankungen der Windungssteigung führen.
Vor dem Aufbringen der Isolierung sollte der Leiter auf Grate, Kratzer, eingebettete Fremdpartikel und Schmierstoffrückstände geprüft werden.
Weitere Informationen zu diesen Vorbereitungsschritten finden Sie in unserem Leitfaden Vorbereitung von Kupferflachdraht für die Lackisolierung und Papierisolierung.
Hochkantumformung und Wickelprozess
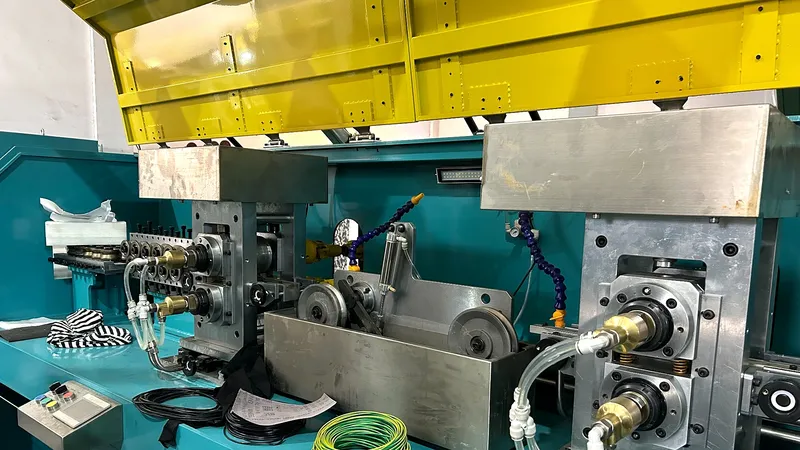
Spezielle Wickelmaschinen führen den isolierten Flachdraht, steuern die Vorschublänge oder die Drehbewegung des Wickeldorns und biegen den Leiter entsprechend der vorgesehenen Spulengeometrie.
Einige Anlagen arbeiten mit einem schrittweisen Biegeverfahren, während andere eine geführte Umformung mit einem kontinuierlichen Wickelprozess kombinieren.
Die Werkzeuge müssen die breiten Leiterflächen ausreichend abstützen, um Verdrehungen, Verkippungen und lokale Verformungen zu begrenzen.
Bei rechteckigen Spulen sind insbesondere die Eckenumformung und die Kompensation der elastischen Rückfederung von Bedeutung.
Windungssteigung, Ausrichtung, Windungsabstände und Anschlusspositionen müssen kontrolliert werden.
Nach dem Entnehmen aus dem Werkzeug sollte die Spule erneut geprüft werden, da die Rückfederung ihre endgültige Geometrie verändern kann.
Prüfung und Validierung
Zu den empfohlenen Prüfmerkmalen gehören die Leiterabmessungen, die Innen- und Außenmaße der Spule, die Windungszahl, die Windungssteigung, die Position der Anschlüsse, der Gleichstromwiderstand und die Unversehrtheit der Isolierung.
Bei sicherheitskritischen oder besonders anspruchsvollen Anwendungen sollten zusätzlich dielektrische, thermische und mechanische Prüfungen gemäß den freigegebenen Spezifikationen durchgeführt werden.
4. Hochkantwicklung im Vergleich zur konventionellen Wicklung
| Vergleichskriterium | Hochkant gewickelter Flachdraht | Konventionelle Runddrahtwicklung |
|---|---|---|
| Leitergeometrie | Definierte rechteckige Breite und Dicke | Kreisförmiger Leiterquerschnitt |
| Anordnung der Windungen | Ermöglicht gleichmäßige, übereinander angeordnete Windungen | Der Raumausnutzungsgrad hängt vom Drahtdurchmesser und vom Wicklungsmuster ab |
| Umformaufwand | Hochkantbiegen und Rückfederung erfordern eine spezielle Prozesssteuerung | Bei vergleichbaren Leiterabmessungen in der Regel leichter zu biegen |
| Isolationsrisiken | Mechanische Beanspruchung der Beschichtung und Kantenkontakt müssen berücksichtigt werden | Auch beim Runddraht kann die Isolierung während des Wickelns beschädigt werden |
| Elektrische Eigenschaften | Abhängig von Geometrie, Frequenz und Magnetfeldverteilung | Ebenfalls abhängig von Leiterabmessungen, Frequenz und Wicklungsanordnung |
Keines der beiden Verfahren ist grundsätzlich überlegen.
Die Auswahl sollte auf einer umfassenden Bewertung der elektrischen, thermischen, mechanischen und fertigungstechnischen Anforderungen beruhen.
5. Typische Anwendungsbereiche
Elektromotoren: Hochkant gewickelte Spulen können bei bestimmten Stator- oder Feldwicklungen eingesetzt werden, bei denen eine reproduzierbare Spulengeometrie und eine kontrollierte Leiterpositionierung erforderlich sind. Sie sind jedoch nicht ohne Weiteres mit allen Hairpin-Wicklungen oder ungeordneten Runddrahtwicklungen austauschbar.
Induktivitäten und Drosseln: Kompakte, gleichmäßig aufgebaute Wicklungen können für Zwischenkreisdrosseln, Schaltungen zur Leistungsfaktorkorrektur und andere magnetische Bauelemente vorteilhaft sein. Voraussetzung ist die Überprüfung der elektrischen Verluste und der Temperaturerhöhung.
Transformatoren und Leistungselektronik: Rechteckige Leiter ermöglichen einen reproduzierbaren Wicklungsaufbau. Ihre Eignung für Hochfrequenzanwendungen muss jedoch durch eine Analyse der Wechselstromverluste nachgewiesen werden. In bestimmten Konstruktionen können dünne Kupferfolien, parallel angeordnete Leiter oder Hochfrequenzlitzen die bessere Wahl sein.
Die Anforderungen der jeweiligen Anwendung müssen die Leiterspezifikation bestimmen.
6. Häufige Fertigungsprobleme und Maßnahmen zur Fehlerbehebung
| Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Faltenbildung an der inneren Kante | Übermäßige Druckbeanspruchung oder unzureichende Abstützung | Biegeradius vergrößern oder Umformwerkzeuge anpassen |
| Risse an der äußeren Kante | Zu hohe Zugdehnung oder ungeeigneter Werkstoffzustand | Materialeigenschaften überprüfen und zulässige Biegegrenzen validieren |
| Beschädigte Isolierung | Scharfe Kanten, Oberflächenfehler oder zu starke Biegebeanspruchung | Kantenqualität verbessern und Isolationsschicht nach dem Umformen prüfen |
| Ungleichmäßige Windungsabstände | Schwankender Vorschub, Verdrehung oder mangelhafte Drahtführung | Synchronisation des Vorschubs und Ausrichtung der Führungen kontrollieren |
| Formänderung nach dem Entnehmen der Spule | Elastische Rückfederung oder unzureichende Eckenkorrektur | Werkzeuge anpassen und Endabmessungen der entnommenen Spule überprüfen |
Ein Leiter mit gleichbleibenden Eingangseigenschaften reduziert vermeidbare Schwankungen während des Wickelprozesses.
Für die Auswahl des vorgelagerten Fertigungsverfahrens empfehlen wir unseren Vergleich zwischen Flachdraht-Walzmaschinen und Drahtziehmaschinen.
7. Häufig gestellte Fragen (FAQ)
Kann jeder Kupferflachdraht hochkant gewickelt werden?
Nein. Die Herstellbarkeit hängt von der Breite, der Dicke, dem Werkstoffzustand, dem Kantenrundungsradius, der Beschichtung und dem erforderlichen Mindestbiegeradius ab.
Vor der Festlegung des Produktionsprozesses sind praktische Biegeversuche mit Musterleitern empfehlenswert.
Verbessert eine Hochkantwicklung automatisch den Wirkungsgrad?
Nein. Eine kompakte Wicklungsgeometrie kann Vorteile bieten, der tatsächliche Wirkungsgrad hängt jedoch vom Gleich- und Wechselstromwiderstand, den Magnetfeldern, der Isolierung, der Kühlung und den Betriebsbedingungen ab.
Kann eine Flachdraht-Walzmaschine fertige Hochkantspulen herstellen?
Nein. Eine Walzmaschine produziert den unisolierten rechteckigen Leiter.
Für die Isolierung und das anschließende Hochkantwickeln sind separate, geeignete Anlagen sowie eine entsprechende Prozessüberwachung erforderlich.
Fazit
Die erfolgreiche Herstellung hochkant gewickelter Flachdrahtspulen beginnt mit einer präzisen Leiterspezifikation und setzt sich über kontrollierte Biegeprozesse, die Überprüfung der Isolierung und die Prüfung der fertigen Spule fort.
Sky Bluer Environmental Technology Co., Ltd. stellt Präzisionswalzanlagen für die Produktion unisolierter rechteckiger Kupferleiter her, jedoch keine vollständigen Hochkantwickelmaschinen.
Wenn Sie ein Projekt zur Herstellung von Kupferleitern planen, teilen Sie uns bitte die Kupfersorte, die Abmessungen des Ausgangsmaterials, die gewünschte Breite × Dicke, den Kantenrundungsradius, die Maßtoleranzen und die erforderliche Produktionskapazität mit.
Unser Ingenieurteam kann Ihre Fertigungsanforderungen prüfen und eine geeignete Präzisionswalzlösung für die Herstellung von Kupferflachdraht erarbeiten.