Der Vergleich zwischen Kupferflachdraht und Aluminiumflachdraht ist für Hersteller von Bedeutung, die geeignete Präzisionswalzverfahren und Walzanlagen auswählen möchten. Beide Werkstoffe werden häufig in Transformatoren, Elektromotoren, Stromschienen und Energiekabeln eingesetzt. Obwohl sie mit ähnlichen Kaltwalzverfahren umgeformt werden können, beeinflussen ihre unterschiedlichen metallurgischen Eigenschaften die Prozessparameter, die Oberflächenqualität und die Maßhaltigkeit.
1. Werkstoffeigenschaften, die den Walzprozess beeinflussen
Die elektrische Leitfähigkeit und die Dichte spielen bei der Werkstoffauswahl eine wichtige Rolle. Dagegen beeinflussen Kaltverfestigung, Reibung und Oberflächenoxidation die Stabilität des Walzprozesses.
| Walztechnischer Faktor | Kupfer (C11000 / C10200) | Aluminium (1050 / 1060 / 1070) |
|---|---|---|
| Kaltverfestigung | Nimmt mit zunehmender Kaltumformung zu | Abhängig von der Werkstoffsorte und dem Werkstoffzustand |
| Umformverhalten | Erfordert die Kontrolle der kumulierten Umformung | Stark abhängig von der Legierung und dem Werkstoffzustand |
| Oberflächenprobleme | Kratzer, Walzspuren und Oxidation | Oxidschicht, Materialanhaftungen und eingebettete Partikel |
| Schmierung | Muss Reibung und Oberflächenmarkierungen begrenzen | Muss zusätzlich Materialanhaftungen und Aufschweißungen an den Walzen verhindern |
| Maßkontrolle | Dicke, Breite und Eigenspannungen | Dicke, seitliche Breitung und Oberflächenzustand |
Kupfer wird häufig für Anwendungen gewählt, bei denen eine hohe elektrische Leitfähigkeit und kompakte Leiterabmessungen erforderlich sind. Aluminium zeichnet sich dagegen durch eine geringere Dichte aus und ist daher besonders für Anwendungen interessant, bei denen eine Gewichtsreduzierung wichtig ist.
Dabei müssen jedoch stets die jeweilige Werkstoffsorte und der Werkstoffzustand berücksichtigt werden. Reinaluminiumqualitäten wie 1050, 1060 und 1070 weisen andere Umformeigenschaften auf als höherfeste Aluminiumlegierungen wie 5052.
Der Werkstoffzustand bestimmt außerdem, ob ein Zwischenglühen erforderlich ist. Diese Entscheidung sollte auf der bisherigen Umformung, den mechanischen Eigenschaften und dem geforderten Endzustand beruhen und nicht auf einem allgemeingültigen Reduktionsgrad.
2. Unterschiede beim Walzen von Kupferflachdraht und Aluminiumflachdraht
Beide Werkstoffe können durch mehrere Walzstiche aus Runddraht oder einem bereits vorhandenen Profil zu Rechteckdraht umgeformt werden. Der Fertigungsprozess umfasst in der Regel folgende Schritte:
Abwickeln und Drahtführung → Eingangskontrolle des Materials → Vorziehen, falls erforderlich → Mehrstufiges Flachwalzen → Kantenverrundung → Zwischenglühen, falls erforderlich → Maßprüfung → Richten und Aufwickeln.
Walzen von Kupferflachdraht
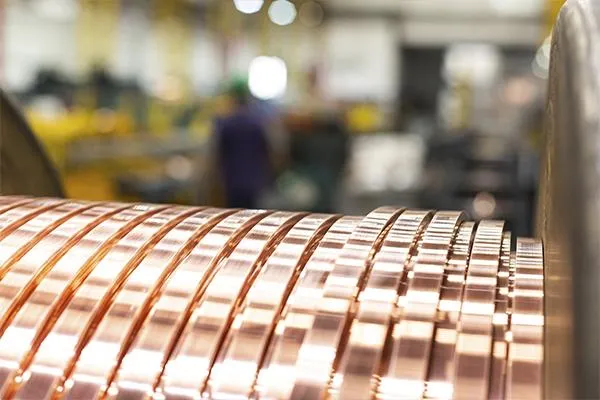
Beim Walzen von Kupfer stehen die Wiederholgenauigkeit der Abmessungen, ein gleichmäßiger Querschnitt und kontrollierte mechanische Eigenschaften im Mittelpunkt. Diese Anforderungen sind insbesondere für nachfolgende Prozesse wie die Papierisolierung, das Emaillieren und das Wickeln von Spulen wichtig.
Kupfer verfestigt sich während der Kaltumformung. Ist die Stichfolge ungeeignet, kann eine übermäßige Umformung zu einer verminderten Duktilität, Eigenspannungen, Kantenfehlern oder Maßänderungen bei nachfolgenden Bearbeitungsschritten führen.
Daher sollte die Umformung gleichmäßig und entsprechend den Werkstoffanforderungen auf die einzelnen Walzstiche verteilt werden. Wenn die kumulierte Umformung die weitere Verformbarkeit des Materials beeinträchtigt, kann ein Zwischenglühen erforderlich sein.
Walzen von Aluminiumflachdraht
Aluminium wird nach einem ähnlichen Fertigungsablauf verarbeitet. Allerdings erfordert der Schutz der Oberfläche besondere Aufmerksamkeit.
Aluminium bildet auf natürliche Weise eine Oxidschicht. Während des Walzens können Oberflächenverunreinigungen, eingeschlossene Partikel, ungeeignete Walzenbedingungen oder eine unzureichende Schmierung Kratzer und andere Oberflächenfehler verursachen. Auch das Anhaften von Aluminium an den Walzen kann die Produktqualität beeinträchtigen.
Zu den wichtigen Kontrollpunkten gehören saubere Walzenoberflächen, die Auswahl geeigneter Schmiermittel, eine gleichmäßige Materialzuführung und korrekt eingestellte Drahtzugspannungen. Die Stichfolge muss auf die jeweilige Aluminiumsorte und deren Werkstoffzustand abgestimmt werden, anstatt die Prozessparameter eines anderen Werkstoffs unverändert zu übernehmen.
Wesentliche Unterschiede zwischen den Walzprozessen
Beim Kupferwalzen müssen insbesondere die Kaltverfestigung und die Eigenspannungen sorgfältig kontrolliert werden. Beim Aluminiumwalzen stehen zusätzlich die Reibungskontrolle, die Sauberkeit der Walzen und der Oberflächenschutz im Vordergrund. Beide Verfahren erfordern eine stabile Drahtzugspannung und eine präzise Maßkontrolle.
3. Flachdrahtwalzwerke: Gleiche Anlagenkomponenten, unterschiedliche Einstellungen
Eine vollständige Flachdraht-Produktionslinie ist auf das abgestimmte Zusammenwirken mehrerer Teilsysteme angewiesen und nicht allein auf das Walzgerüst.
| Teilsystem | Hauptfunktion | Wichtige Aspekte |
|---|---|---|
| Abwickler | Führt das Ausgangsmaterial zu | Gleichmäßige Materialzuführung und geeignete Bremseinstellungen |
| Duo-Walzgerüste (2-Hi) | Reduzieren die Dicke und formen das Profil | Stichfolge und Verteilung der Umformgrade |
| Kantenverrundungseinheit | Kontrolliert die Kantengeometrie | Werkstoffzustand und erforderlicher Kantenradius |
| Zugspannungsregelung | Gewährleistet einen gleichmäßigen Materialtransport | Vermeidung übermäßiger Zugkräfte |
| Schmier- und Kühlsystem | Kontrolliert Reibung, Wärmeentwicklung und Walzenverschleiß | Werkstoffverträglichkeit und Filtration |
| Online-Messsystem | Überwacht Breite und Dicke | Messgenauigkeit und Prozessrückmeldung |
| Aufwickler | Wickelt den fertigen Draht auf | Wickelzugspannung und Spulenaufnahme |
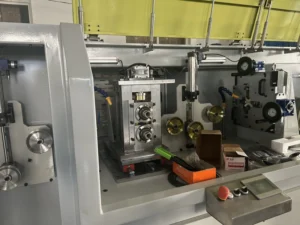
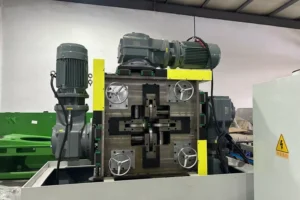
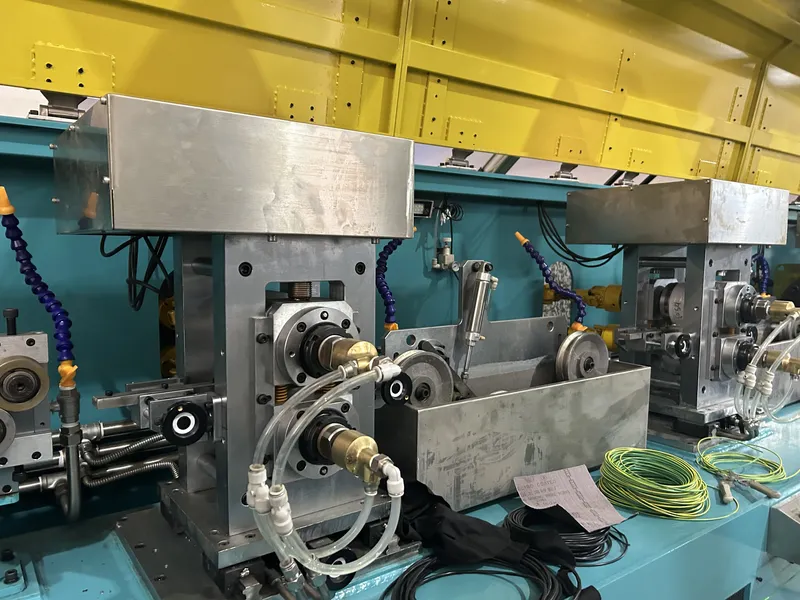
Duo-Walzgerüste werden häufig für die Herstellung von Flachdraht eingesetzt. Mehrere Walzgerüste oder Walzstiche ermöglichen es, die Umformung zu verteilen und eine gleichmäßige Maßhaltigkeit zu unterstützen.
Die erforderliche Anlagenkonfiguration hängt von den Eingangs- und Endabmessungen, dem gesamten Umformgrad, der Werkstoffsorte, dem Kantenradius, der Produktionsgeschwindigkeit und den geforderten Maßtoleranzen ab.
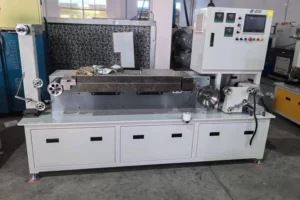
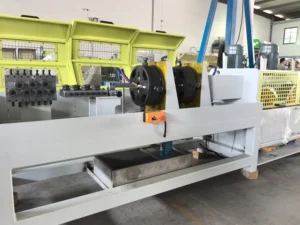
Das Präzisions-Flachdrahtwalzwerk von Sky Bluer kann entsprechend den Produktspezifikationen für die Verarbeitung von Kupfer, Aluminium und anderen metallischen Werkstoffen konfiguriert werden.
4. Entscheidende Parameter für die Prozesskontrolle
Walzspalt und Ausrichtung
Der Walzspalt beeinflusst unmittelbar die Enddicke des Drahtes. Die Breite wird zusätzlich durch den seitlichen Materialfluss, die Walzengeometrie und die Verteilung der Umformung auf die einzelnen Walzstiche beeinflusst.
Vor einer Änderung der Stichfolge sollten die Parallelität der Walzen, ihr Zustand und die Walzspalteinstellungen überprüft werden. Dickenschwankungen können außerdem durch Walzenverschleiß, Maschinenverformungen, eine instabile Materialzuführung oder Schwankungen der Materialeigenschaften entstehen.
Kantenradius und Oberflächenqualität
Die Kantengeometrie ist besonders bei Rechteckleitern wichtig, die anschließend isoliert und gewickelt werden. Scharfe oder ungleichmäßige Kanten können bei nachfolgenden Bearbeitungsschritten die Isolierung beschädigen.
Der erreichbare Kantenradius hängt von den Endabmessungen, dem Werkstoffzustand, dem Walzenprofil und der Umformfolge ab.
Weitere Informationen finden Sie im Artikel „Kontrolle des Kantenradius bei der Herstellung von Kupferrechteckdraht“.
Schmierung und Zugspannung
Die Schmierung trägt dazu bei, die Reibung zu reduzieren, die Wärmeentwicklung zu kontrollieren, den Walzenverschleiß zu begrenzen und Materialanhaftungen zu verhindern. Das Schmiermittel muss sowohl mit dem verarbeiteten Werkstoff als auch mit nachfolgenden Prozessen wie dem Glühen oder Emaillieren kompatibel sein.
Auch die Zugspannung muss zwischen Abwickler, Walzgerüsten und Aufwickler abgestimmt werden. Eine übermäßige Zugspannung kann weichere Drähte verformen, während schwankende Zugspannungen zu Führungsproblemen und ungleichmäßigem Aufwickeln führen können.
5. Fehleranalyse bei häufigen Produktionsproblemen
Produktionsfehler sollten systematisch untersucht werden. Dabei ist zunächst das Ausgangsmaterial zu prüfen, gefolgt von den Werkzeugen, den Walzbedingungen und den Hilfseinrichtungen.
| Fehlerbild | Erste Prüfung | Weitere Prüfungen |
|---|---|---|
| Ungleichmäßige Dicke | Walzspalt und Walzenparallelität | Walzenverschleiß und Materialschwankungen |
| Breitenabweichungen | Verteilung der Umformgrade | Walzenprofil und Drahtführung |
| Kantenrisse | Werkstoffzustand und bisherige Umformung | Glühbehandlung und Abfolge der Kantenformung |
| Oberflächenkratzer | Sauberkeit von Walzen und Führungen | Schmiermittelfiltration und Kontaktstellen |
| Aluminiumanhaftungen | Oberflächenzustand der Walzen | Schmierung und Betriebsbedingungen |
| Unzureichende Geradheit | Maschinenausrichtung und Zugspannung | Ungleichmäßige Umformung und Aufwickleraufnahme |
| Ungleichmäßiges Wickelbild | Synchronisierung des Aufwicklers | Abwicklerbremse und Spulenaufnahme |
Eine alleinige Änderung des Walzspalts reicht möglicherweise nicht aus, um einen Fehler zu beheben. Für eine zuverlässige Ursachenanalyse muss der gesamte Produktionsprozess überprüft werden.
6. Checkliste für die Auswahl eines Flachdrahtwalzwerks
Bevor Hersteller eine Anlagenplanung oder ein Angebot für ein Walzwerk anfordern, sollten sie folgende Informationen vorbereiten:
- Werkstoffsorte und Werkstoffzustand.
- Eingangsdurchmesser des Drahtes oder Ausgangsprofil.
- Endbreite, Enddicke und Maßtoleranzen.
- Erforderlicher Kantenradius.
- Angestrebte Produktionsgeschwindigkeit und Produktionsleistung.
- Abmessungen der Abwickel- und Aufwickelspulen.
- Nachfolgende Bearbeitungsprozesse, einschließlich Glühen, Emaillieren oder Papierisolierung.
Eine Walzlinie kann für die Verarbeitung sowohl von Kupfer als auch von Aluminium ausgelegt werden. Allerdings können separate Walzensätze, unterschiedliche Schmierverfahren oder angepasste Stichfolgen erforderlich sein.
Einen Vergleich der Umformverfahren finden Sie im Artikel „Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter“.
7. Häufig gestellte Fragen
Kann ein Walzwerk sowohl Kupfer als auch Aluminium verarbeiten?
Ja, sofern die Leistungsfähigkeit des Walzwerks, die Walzenkonfiguration und der Regelbereich die Anforderungen beider Werkstoffe erfüllen. Allerdings müssen die Prozessparameter und Werkzeuge gegebenenfalls angepasst werden.
Welcher Werkstoff lässt sich leichter zu Flachdraht walzen?
Darauf gibt es keine allgemeingültige Antwort. Die Umformbarkeit hängt von der Werkstoffsorte, dem Werkstoffzustand, den Eingangsabmessungen und dem gewünschten Endprofil ab. Weiches Aluminium lässt sich unter Umständen leichter verformen, kann jedoch empfindlicher gegenüber Oberflächenschäden und ungünstigen Handhabungsbedingungen sein.
Werden Aluminiumanhaftungen an den Walzen ausschließlich durch unzureichende Schmierung verursacht?
Nein. Auch der Oberflächenzustand der Walzen, die Verträglichkeit des Schmiermittels, Verunreinigungen und die Betriebsbedingungen können zu Materialanhaftungen beitragen.
Kann Runddraht direkt zu rechteckigem Flachdraht gewalzt werden?
Ja. Abhängig vom Eingangsdurchmesser und den geforderten Endabmessungen kann der Fertigungsprozess mehrere Walzstiche, eine Kantenprofilierung und ein vorgeschaltetes Drahtziehen umfassen.
Welche Informationen werden für ein Angebot über ein Walzwerk benötigt?
Erforderlich sind Angaben zur Werkstoffsorte, zu den Eingangsabmessungen, den Endabmessungen, den Toleranzen, dem Kantenradius, der Produktionsgeschwindigkeit und den Spulenanforderungen. Technische Zeichnungen oder Produktmuster sind ebenfalls hilfreich.
Fazit
Kupferflachdraht und Aluminiumflachdraht können mit ähnlichen Präzisionswalzverfahren hergestellt werden. Aufgrund ihrer unterschiedlichen Werkstoffeigenschaften sind jedoch jeweils angepasste Prozesskontrollen erforderlich.
Bei der Herstellung von Kupferflachdraht stehen die Kontrolle der Kaltverfestigung, der Eigenspannungen und der Maßhaltigkeit im Mittelpunkt. Bei Aluminiumflachdraht muss besonderes Augenmerk auf die Reibung, den Oberflächenschutz und die Materialhandhabung gelegt werden.
Für beide Werkstoffe hängt eine zuverlässige Produktion vom abgestimmten Zusammenspiel der Walzgerüste, Werkzeuge, Schmierung, Zugspannungsregelung, Online-Messsysteme und Aufwickeleinrichtungen ab.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Drahtverarbeitungslinien für Kupfer, Aluminium und andere metallische Werkstoffe.
Teilen Sie unserem Ingenieurteam die Werkstoffsorte, die Eingangsabmessungen, die gewünschten Endabmessungen und die erforderlichen Toleranzen mit. Wir können ein geeignetes Walzverfahren und eine passende Anlagenkonfiguration für Ihre Anwendung prüfen.
Kontaktieren Sie Sky Bluer, um Ihr Projekt zur Herstellung von Kupfer- oder Aluminiumflachdraht zu besprechen.