Bei der Hochfrequenz-Induktionserwärmung wird ein metallisches Werkstück mithilfe eines magnetischen Wechselfeldes erwärmt, ohne dass ein direkter elektrischer Kontakt erforderlich ist. Durch die Induktionsspule fließt Wechselstrom. Daher spielen die Leitergeometrie, die elektrischen Verbindungen und das Kühlsystem eine wichtige Rolle bei der Auslegung.
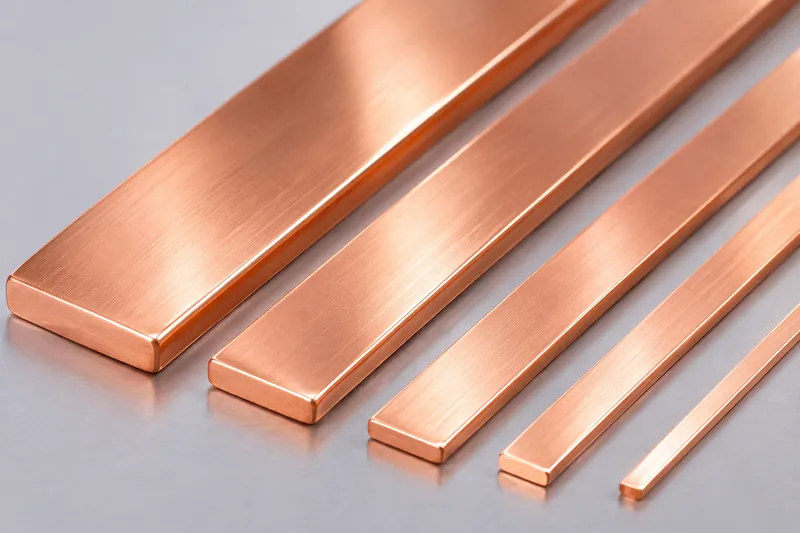
Kupferbandleiter können für bestimmte Induktionsheizspulen infrage kommen, wenn ein flaches Leiterprofil Vorteile hinsichtlich des verfügbaren Bauraums oder besonderer geometrischer Anforderungen bietet. Sie sind jedoch kein universeller Ersatz für die wassergekühlten Kupferrohre, die in industriellen Induktionsheizsystemen häufig eingesetzt werden.
Dieser Artikel erläutert die Auswahl geeigneter Kupferbandleiter, ihr elektrisches Verhalten bei hohen Frequenzen, die fertigungstechnischen Anforderungen sowie die Bedeutung der Präzisionswalztechnik.
1. Einsatzmöglichkeiten von Kupferbandleitern in Induktionsheizspulen
Eine Induktionsheizspule erzeugt das Magnetfeld, über das Energie auf das Werkstück übertragen wird. Dabei muss zwischen dem Leiter der Induktionsspule und dem zu erwärmenden Metallband, Stab oder sonstigen Werkstück unterschieden werden.
Je nach Anwendung können Induktionsspulen aus runden Kupferrohren, speziell geformten Hohlleitern, massiven Kupferprofilen oder individuell gefertigten Baugruppen bestehen.
Flache Kupferbandleiter können unter anderem für folgende Ausführungen in Betracht gezogen werden:
- Spulen mit begrenztem Bauraum: Konstruktionen, bei denen Leiterbreite und -dicke an die verfügbaren Einbauverhältnisse angepasst werden müssen.
- Flache oder spiralförmige Spulengeometrien: Ausführungen, bei denen sich ein flaches Leiterprofil für den vorgesehenen Wicklungsverlauf eignen kann.
- Induktoren mit Sondergeometrien: Anwendungen, die ein bestimmtes Leiterprofil oder eine spezielle Anordnung der elektrischen Anschlüsse erfordern.
- Spezielle Induktionserwärmungsanlagen: Systeme, bei denen die Leitergeometrie gemeinsam mit Betriebsfrequenz, Stromstärke und Kühlungsanforderungen bewertet wird.
Ob ein Kupferbandleiter geeignet ist, muss für jede Spulenkonstruktion gesondert geprüft werden. Die Leiterform allein bestimmt weder den Wirkungsgrad der Erwärmung noch die Betriebssicherheit der Anlage.
2. Einfluss hoher Frequenzen auf Kupferbandleiter
Skineffekt und Stromverteilung
Bei steigender Wechselstromfrequenz konzentriert sich der elektrische Strom zunehmend auf oberflächennahe Bereiche eines Leiters. Dieses Phänomen wird als Skineffekt (Skin Effect) bezeichnet.
Eine größere Leiterdicke führt deshalb bei hohen Frequenzen nicht zwangsläufig zu einer proportionalen Verringerung des elektrischen Widerstands.
Auch der sogenannte Proximity-Effekt beeinflusst die Stromverteilung. Magnetfelder benachbarter Spulenwindungen und des Werkstücks können dazu führen, dass sich der Strom in bestimmten Bereichen des Leiters konzentriert.
Bei Kupferbandleitern können diese Effekte eine ungleichmäßige Stromverteilung über die flachen Oberflächen und Kanten verursachen.
Eine größere freiliegende Oberfläche garantiert daher nicht automatisch geringere elektrische Verluste. Das tatsächliche Verhalten hängt von der Betriebsfrequenz, den Leiterabmessungen, der Spulengeometrie und den elektromagnetischen Umgebungsbedingungen ab.
Breite, Dicke und Kantengeometrie
Die Breite und Dicke eines Kupferbandleiters müssen gemeinsam betrachtet werden.
Ein breiter, dünner Leiter verhält sich bei der Umformung anders als ein schmalerer, dickerer Leiter. Auch die vorgesehene Biegerichtung beeinflusst die erforderlichen Werkzeuge und das Fertigungsverfahren.
Der Kantenradius, die Kantenbeschaffenheit und die Maßhaltigkeit wirken sich darauf aus, wie sich der Leiter in die Spulenbaugruppe einfügt.
Bei Hochfrequenzanwendungen sollte die mechanische Konstruktion deshalb durch elektrische und thermische Analysen ergänzt werden, anstatt sich ausschließlich auf die Leiterabmessungen zu stützen.
3. Anforderungen an Kühlung und elektrische Verbindungen
Die Kühlung ist ein wesentlicher Bestandteil der Auslegung von Induktionsheizspulen.
Viele industrielle Induktionserwärmungsanlagen verwenden hohle Kupferleiter, durch deren Inneres Kühlwasser zirkuliert, um die während des Betriebs entstehende Wärme abzuführen.
Ein massiver Kupferbandleiter verfügt dagegen über keinen integrierten Kühlkanal.
Wird der Einsatz eines massiven Bandleiters vorgesehen, muss der Anlagenkonstrukteur ein geeignetes Kühlkonzept entwickeln und überprüfen, ob die Betriebstemperaturen innerhalb der zulässigen Grenzen bleiben.
Ohne entsprechende technische Bewertung darf ein massiver Kupferbandleiter daher nicht als direkter Ersatz für wassergekühlte Kupferrohre betrachtet werden.
Warum elektrische Verbindungsstellen wichtig sind
Elektrische Verbindungen können sowohl die Leistungsfähigkeit als auch die Lebensdauer einer Induktionsspule beeinflussen.
Unzureichende Kontaktflächen, ungeeignete Fügeverfahren oder übermäßige mechanische Belastungen können zu örtlich begrenzter Erwärmung an den Verbindungsstellen führen.
Bei der Spulenauslegung sollten insbesondere folgende Aspekte berücksichtigt werden:
- Elektrischer Kontaktwiderstand und Geometrie der Verbindungen.
- Eignung des Hartlötens oder anderer Fügeverfahren.
- Thermische Ausdehnung und mechanische Abstützung.
- Isolierung und Abstände zwischen benachbarten Windungen.
Diese Anforderungen betreffen die gesamte Konstruktion der Induktionsspule und lassen sich nicht allein durch das Walzen des Kupferbandleiters erfüllen.
4. Kupfersorten, Werkstoffzustand und Oberflächenqualität
Bei der Werkstoffauswahl sollten die elektrische Leitfähigkeit, die Umformbarkeit, die Anforderungen an Fügeverbindungen und die vorgesehenen Betriebsbedingungen berücksichtigt werden.
| Kupfersorte | Werkstoffbezeichnung | Wesentliche Auswahlkriterien |
|---|---|---|
| C11000 | Cu-ETP | Hohe elektrische Leitfähigkeit für allgemeine elektrotechnische Anwendungen |
| C10200 | Cu-OF | Sauerstofffreies Kupfer für besondere Werkstoff- oder Verarbeitungsanforderungen |
| C10100 | Cu-OFE | Hochreines sauerstofffreies Kupfer für Anwendungen mit entsprechend hohen Werkstoffanforderungen |
Weitere Informationen zu Kupfersorten und ihren Eigenschaften bietet die Legierungsdatenbank der Copper Development Association.
Werkstoffzustand und Umformbarkeit
Der Werkstoffzustand beeinflusst das Umformverhalten von Kupferbandleitern.
Weiches Kupfer lässt sich im Allgemeinen leichter biegen. Kaltverformtes Kupfer kann dagegen eine höhere mechanische Festigkeit aufweisen, besitzt jedoch möglicherweise eine geringere Duktilität.
Da der Walzprozess den Werkstoffzustand verändert, kann je nach vorgesehenem Umformverfahren ein Zwischen- oder Schlussglühen erforderlich sein.
Auch die Oberflächenqualität ist zu berücksichtigen. Kratzer, Grate, Druckstellen, Verunreinigungen und übermäßige Oxidation können nachfolgende Umform-, Füge- oder Isolierprozesse beeinträchtigen.
5. Herstellung von Kupferbandleitern durch Präzisionswalzen
Bei geeigneten Abmessungen lassen sich schmale Kupferbandleiter aus Kupferwalzdraht oder rundem Kupferdraht durch eine Kombination aus Drahtziehen und mehrstufigem Walzen herstellen.
Andere Kupferbandprodukte können aus breiterem gewalztem Vormaterial durch Längsteilen und anschließende Nachbearbeitung gefertigt werden. Welches Herstellungsverfahren geeignet ist, hängt vom Ausgangsmaterial und den geforderten Abmessungen ab.
Ein typischer Fertigungsablauf für schmale, flache Kupferleiter kann folgendermaßen aussehen:
Kupferwalzdraht/Runddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenbearbeitung → Reinigung/Glühen (nach Bedarf) → Qualitätsprüfung → Separate Fertigung der Induktionsspule
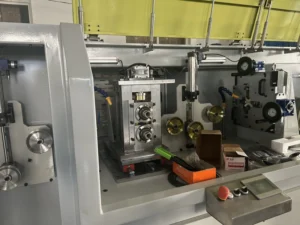
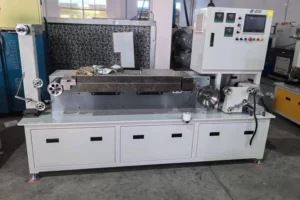
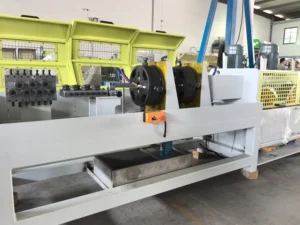
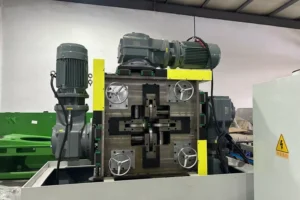
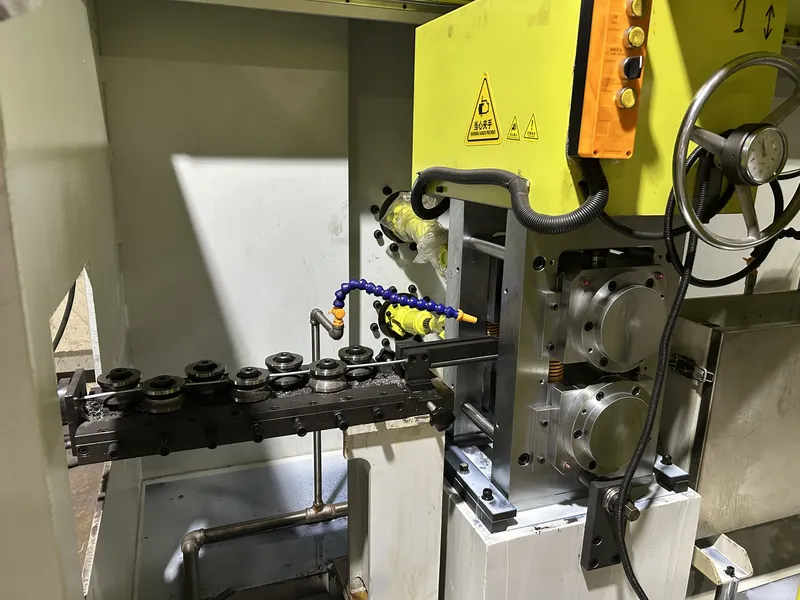
Ein Präzisionswalzwerk für Flachdraht kann unisolierte flache oder rechteckige Kupferprofile herstellen, sofern Werkstoff, Eingangsabmessungen, Zielgeometrie und Produktionsanforderungen innerhalb des vorgesehenen Arbeitsbereichs der Anlage liegen.
Wichtige Einflussgrößen beim Walzprozess
- Walzspalt (Roll Gap): Beeinflusst die Dickenreduzierung und die Wiederholgenauigkeit der Abmessungen.
- Stichplan (Pass Schedule): Verteilt die Umformung auf die aufeinanderfolgenden Walzstiche.
- Drahtführung (Wire Guidance): Unterstützt die korrekte Ausrichtung des Materials und begrenzt seitliche Bewegungen.
- Zwischengerüstzug (Interstand Tension): Trägt zu einem stabilen Materialtransport beim kontinuierlichen Walzen bei.
- Walzenoberfläche und Kantenkontrolle: Beeinflussen die Entstehung von Kratzern und Graten sowie die Qualität des fertigen Profils.
Während des Walzens kann die Dickenreduzierung zu einer seitlichen Materialausbreitung und damit zu einer Vergrößerung der Leiterbreite führen.
Daher müssen Breite und Dicke gemeinsam kontrolliert werden.
Ob Walzen oder Ziehen das geeignetere Umformverfahren ist, hängt vom Werkstoff und vom gewünschten Profil ab. Weitere Informationen finden Sie im Artikel Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
Walzanlagen stellen unisolierte Leiterprofile her. Sie dienen nicht zur Herstellung vollständiger Induktionsheizspulen, zur Integration von Kühlkanälen in massive Kupferbänder oder zur abschließenden elektromagnetischen und thermischen Prüfung.
6. Erforderliche technische Angaben vor der Anlagenauswahl
| Parameter | Zu klärende Angaben |
|---|---|
| Kupferwerkstoff | Werkstoffsorte, Werkstoffzustand und Glühanforderungen |
| Ausgangsmaterial | Form, Abmessungen und Oberflächenzustand |
| Fertiger Leiter | Unisolierte Breite × Dicke, Kantenradius, Ebenheit und Maßtoleranzen |
| Umformanforderungen | Spulengeometrie, Biegerichtung und minimaler Biegeradius |
| Elektrische Anforderungen | Betriebsfrequenz, Stromstärke und Anschlussanordnung |
| Thermische Anforderungen | Kühlverfahren, zulässige Betriebstemperaturen und Betriebszyklus |
| Produktionsziel | kg/h oder Tonnen/Monat, Spulenabmessungen und Aufwickelsystem |
Vollständige technische Zeichnungen und Werkstoffspezifikationen erleichtern es dem Anlagenhersteller, die technische Machbarkeit einer geeigneten Walzlösung zu beurteilen.
Die Verantwortung für das elektromagnetische Verhalten, die Kühlung, die elektrischen Anschlüsse und die Prüfung der fertigen Induktionsspule liegt weiterhin beim Spulenkonstrukteur.
Weitere Informationen zur Vorbereitung unisolierter Kupferleiter finden Sie im Artikel Vorbereitung von Kupferflachdraht für die Lackierung und Papierisolierung.
Die Isolationsanforderungen von Induktionsheizspulen müssen gesondert bewertet werden.
7. Qualitätskontrolle und häufige Fertigungsprobleme
Die Qualitätsprüfung von Kupferbandleitern sollte die Maßhaltigkeit, die Kantengeometrie, den Oberflächenzustand und die Werkstoffeigenschaften umfassen.
Wenn anspruchsvolle Biegeoperationen vorgesehen sind, können praxisnahe Umformversuche helfen, die Eignung des fertigen Leiters für nachfolgende Fertigungsschritte zu überprüfen.
Häufige Probleme und empfohlene Prüfmaßnahmen
| Problem | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Breitenschwankungen | Seitliche Materialausbreitung während des Walzens | Stichplan und Drahtführung überprüfen |
| Dickenschwankungen | Veränderungen des Walzspalts oder der Betriebsbedingungen | Einstellungen und Prozessstabilität kontrollieren |
| Kantenrisse | Übermäßige Umformung oder ungeeigneter Werkstoffzustand | Walzstiche und erforderliche Glühbehandlung überprüfen |
| Oberflächenkratzer | Kontakt mit Walzen, Führungen oder Handhabungseinrichtungen | Kontaktflächen untersuchen |
| Ungleichmäßiges Biegeverhalten | Werkstoffzustand oder Maßabweichungen | Werkstoffzustand, Toleranzen und Umformbedingungen überprüfen |
| Lokale Überhitzung der fertigen Spule | Stromkonzentration, Übergangswiderstände oder unzureichende Kühlung | Elektrische und thermische Bewertung der Spule durchführen |
Die Maß- und Oberflächenprüfung unisolierter Kupferbandleiter muss von den elektrischen und thermischen Abnahmeprüfungen einer vollständig gefertigten Induktionsheizspule unterschieden werden.
8. Häufig gestellte Fragen (FAQ)
Können Kupferbandleiter wassergekühlte Kupferrohre ersetzen?
Nicht ohne Weiteres.
Viele Induktionsheizspulen sind auf eine interne Wasserkühlung angewiesen. Für einen massiven Kupferbandleiter muss ein geeignetes Kühlkonzept gesondert bewertet werden. Außerdem muss der Leiter die elektrischen und thermischen Anforderungen der jeweiligen Anwendung erfüllen.
Sind dickere Kupferbandleiter bei Hochfrequenzanwendungen grundsätzlich besser?
Nein.
Der Skineffekt und der Proximity-Effekt beeinflussen die Stromverteilung. Eine größere Leiterdicke allein führt daher nicht unbedingt zu der erwarteten Verringerung der Hochfrequenzverluste.
Kann ein Walzwerk vollständige Induktionsheizspulen herstellen?
Nein.
Ein Walzwerk produziert unisolierte Kupferprofile innerhalb seines konstruktiv vorgesehenen Bearbeitungsbereichs.
Das Formen der Spule, das Herstellen elektrischer Verbindungen, die Integration der Kühlung, die Isolierung und die abschließenden Prüfungen sind eigenständige Fertigungsschritte.
Fazit
Kupferbandleiter können für bestimmte Hochfrequenz-Induktionsheizspulen geeignet sein, wenn Leitergeometrie, elektrisches Verhalten, Kühlungsanforderungen und Umformbedingungen gemeinsam betrachtet werden.
Gleichmäßige Abmessungen, eine kontrollierte Kantengeometrie und eine geeignete Oberflächenqualität schaffen wichtige Voraussetzungen für die nachfolgende Verarbeitung des Leiters.
Sky Bluer Environmental Technology Co., Ltd. stellt Präzisionswalzanlagen zur Herstellung unisolierter flacher und rechteckiger Metalldrähte her, jedoch keine vollständigen Induktionsheizspulen.
Wenn Sie ein Projekt zur Herstellung von Kupferbandleitern planen, teilen Sie uns bitte die Kupfersorte, die Eigenschaften des Ausgangsmaterials, die gewünschte Breite × Dicke, die Maßtoleranzen, die Umformanforderungen und die geplante Produktionskapazität mit.
Unser Engineering-Team prüft Ihre technischen Anforderungen und bewertet, ob eine kundenspezifische Präzisionswalzlösung für Ihren Fertigungsprozess geeignet ist.