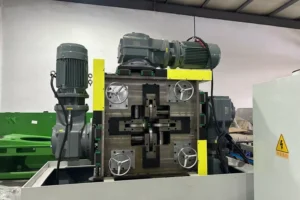
Kupferflachdraht für die Lackisolierung und Papierisolierung muss mehr Anforderungen erfüllen als lediglich die Einhaltung präziser Breiten- und Dickentoleranzen. Die Eckengeometrie, Oberflächenreinheit, Eigenspannungen und mechanischen Eigenschaften beeinflussen unmittelbar die Isolationsqualität und das Verhalten des Leiters beim Wickeln.
Bei der Herstellung von Transformatoren und Elektromotoren entstehen viele Isolationsfehler bereits vor dem Lackieren oder Umwickeln mit Isolierpapier. Ein stabiler Walzprozess ist daher entscheidend für die zuverlässige Fertigung rechteckiger Kupferleiter.
Dieser Leitfaden erläutert praxisorientierte Verfahren zur Vorbereitung, wichtige Walzparameter, Prüfanforderungen und Methoden zur systematischen Fehlerdiagnose.
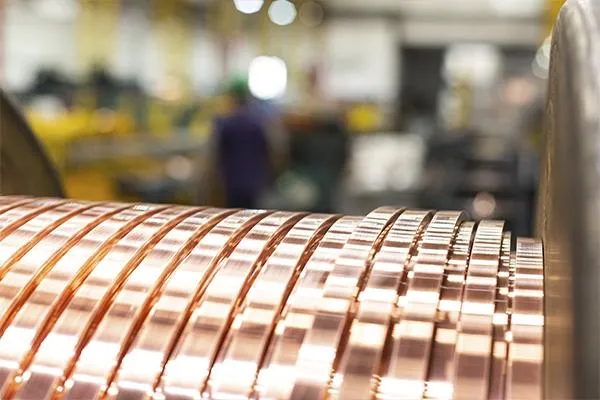
1. Kupferflachdraht für die Lackisolierung: Anforderungen an den Leiter
Werkstoffgüte und Abmessungen
Zu den gebräuchlichen Kupferwerkstoffen für elektrische Leiter gehören C11000 (Cu-ETP), C10200 (Cu-OF) und C10100 (Cu-OFE).
Vor Produktionsbeginn sollten die Ingenieure die Breite und Dicke des blanken Leiters, den Eckenradius, die Maßtoleranzen und den erforderlichen Werkstoffzustand festlegen.
Dabei muss zwischen den Abmessungen des blanken Leiters und denen des fertig isolierten Leiters unterschieden werden. Letztere schließen die Dicke der Lack- beziehungsweise Papierisolierung ein.
Technisches Berechnungsbeispiel: Querschnittsfläche
Für einen rechteckigen Leiter mit den Nennabmessungen 5,00 × 2,00 mm gilt:
Nennquerschnittsfläche = 5,00 × 2,00 = 10,00 mm²
Diese Berechnung setzt scharfkantige Ecken voraus. Werden die Ecken bei unveränderter Gesamtbreite und Gesamtdicke abgerundet, verringert sich die tatsächliche Kupferquerschnittsfläche.
Die endgültige Geometrie muss der Leiterzeichnung und den geltenden Spezifikationen entsprechen.
2. Den Walzprozess für Kupferflachdraht optimieren
Ein typischer Fertigungsablauf umfasst folgende Schritte:
Runddraht → Drahtziehen (falls erforderlich) → Mehrstufiges Walzen → Kantenformung → Glühen (falls erforderlich) → Reinigung und Prüfung → Aufwickeln
Walzspalt und Dickenabnahme kontrollieren
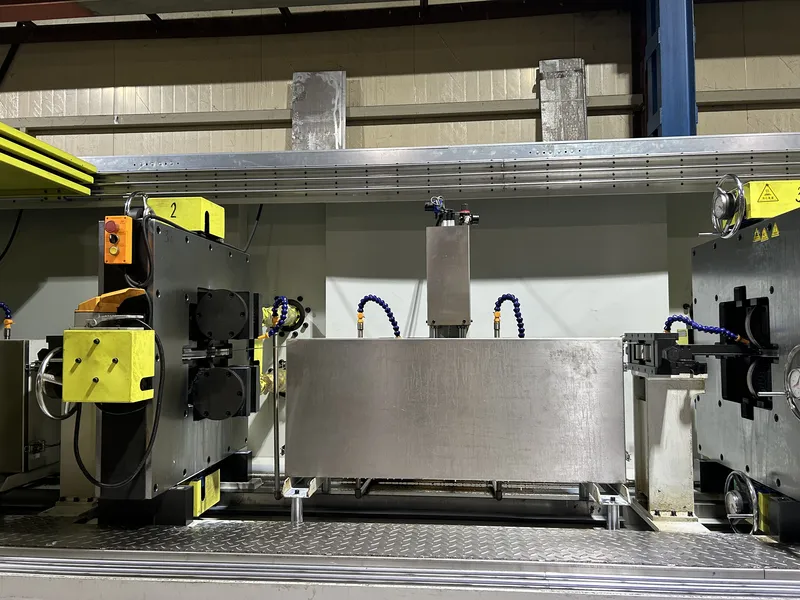
Zweiwalzengerüste (2-Hi) werden häufig zur Herstellung rechteckiger Kupferdrähte eingesetzt.
Der Walzspalt bestimmt in erster Linie die Dicke. Die endgültige Breite hängt zusätzlich vom seitlichen Materialfluss, der Walzengeometrie und der Verteilung der Dickenabnahme ab.
Die Dickenabnahme pro Walzstich lässt sich wie folgt berechnen:
Dickenabnahme (%) = [(Eingangsdicke − Ausgangsdicke) / Eingangsdicke] × 100
Wird beispielsweise die Dicke von 2,00 mm auf 1,80 mm reduziert, entspricht dies einer Dickenabnahme von 10 %.
Dieses Beispiel dient ausschließlich der Berechnung und stellt keine allgemeingültige Empfehlung für den Umformgrad dar. Der tatsächliche Stichplan hängt vom Werkstoffzustand, der Walzkraft und der gewünschten Endgeometrie ab.
Zugspannung und Ausrichtung
Bevor der Walzspalt verändert wird, sollten die Parallelität der Walzen, die Ausrichtung des einlaufenden Drahtes sowie die Ein- und Auslaufzugspannungen überprüft werden.
Bleibt die Dicke konstant, während die Breite schwankt, sollten zunächst die seitliche Materialausbreitung, Schwankungen des Ausgangsmaterials und die Zugspannung untersucht werden, anstatt den Walzspalt wiederholt nachzustellen.
Einen Vergleich der Umformverfahren finden Sie unter Flachdrahtwalzwerk oder Drahtziehmaschine für rechteckige Kupferleiter.
3. Eckenradius vor der Isolierung kontrollieren
Lackisolierter Kupferdraht
Zu scharfe oder ungleichmäßige Ecken können eine gleichmäßige Lackbeschichtung erschweren und möglicherweise zu örtlich begrenzten Schwachstellen in der Isolierung führen.
Papierisolierter Kupferdraht
Grate und scharfe Kanten können das Isolierpapier beim Umwickeln und beim anschließenden Wickeln beschädigen.
| Problem an den Ecken | Mögliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Ungleichmäßige Eckenradien | Außermittige Drahtzuführung | Drahtausrichtung überprüfen |
| Zu scharfe Ecken | Unzureichende Kantenformung | Formwerkzeuge überprüfen |
| Übermäßige Abrundung | Ungeeignetes Walzenprofil | Werkzeuggeometrie überprüfen |
| Schwankender Eckenradius | Werkzeugverschleiß oder instabile Zugspannung | Walzen und Zugspannungsregelung überprüfen |
Der Eckenradius sollte mit geeigneten Profilmesstechniken überprüft werden. Messungen von Breite und Dicke allein reichen hierfür nicht aus.
Weitere Informationen finden Sie unter So kontrollieren Sie den Eckenradius bei der Herstellung rechteckiger Kupferdrähte.
4. Oberflächenvorbereitung und Glühen
Oberflächenreinigung
Walzschmierstoffe, Kupferpartikel, Oxidation und Kratzer können die nachfolgenden Isolierprozesse beeinträchtigen.
Vor dem Lackieren müssen Verunreinigungen mit Reinigungsverfahren entfernt werden, die mit dem jeweiligen Beschichtungssystem kompatibel sind.
Vor dem Umwickeln mit Isolierpapier sollte der Leiter auf Grate, eingebettete Partikel und Oberflächenbeschädigungen untersucht werden.
Mechanische Eigenschaften kontrollieren
Durch Kaltwalzen nimmt die Härte des Kupfers zu, während seine Duktilität abnimmt. Abhängig von der kumulierten Verformung und dem geforderten Endzustand kann ein Glühprozess erforderlich sein.
Die Glühbedingungen müssen entsprechend der Kupfergüte, der bisherigen Umformhistorie und den geforderten mechanischen Eigenschaften festgelegt werden.
Nach dem Glühen sind der spezifizierte Werkstoffzustand zu überprüfen und die Oberfläche auf mögliche Oxidation zu untersuchen.
5. Qualitätsprüfung vor der Isolierung
Die Qualitätsprüfung sollte die Leitergeometrie, den Oberflächenzustand und die mechanischen Eigenschaften umfassen.
| Prüfmerkmal | Empfohlenes Prüfverfahren | Abnahmekriterium |
|---|---|---|
| Breite und Dicke | Kalibrierte Maßprüfung | Zeichnungstoleranzen |
| Eckenradius | Optische Profilmessung | Vorgegebene Geometrie |
| Oberflächenqualität | Sichtprüfung oder kameragestützte Inspektion | Festgelegte Oberflächenanforderungen |
| Mechanische Eigenschaften | Zugversuch oder Härteprüfung | Geforderter Werkstoffzustand |
| Geradheit | Geradheitsmessung | Produktspezifikation |
| Wickelqualität | Prüfung von Spule und Zugspannung | Anforderungen an die Handhabung |
Proben sollten beim Produktionsanlauf, nach Prozessanpassungen und während der laufenden Fertigung geprüft werden.
Die Online-Maßmessung ermöglicht eine kontinuierliche Prozessüberwachung, ersetzt jedoch weder die Oberflächenprüfung noch mechanische Prüfungen.
6. Fehleranalyse: Ursachen und Prüfmaßnahmen
Treten Isolationsfehler auf, sollten Ingenieure die möglichen Ursachen systematisch bis zu den vorgelagerten Prozessen zurückverfolgen: Walzen, Kantenformung, Reinigung und Materialvorbereitung.
| Produktionsproblem | Mögliche Grundursache | Erste Prüfmaßnahme |
|---|---|---|
| Allmähliche Dickenabweichung | Walzenverschleiß oder thermische Veränderungen | Walzenzustand und Walzspaltstabilität |
| Schwankende Breite | Instabile seitliche Materialausbreitung | Stichplan und Zugspannung |
| Ungleichmäßige Lackbeschichtung | Eckengeometrie oder Beschichtungsbedingungen | Eckenprofil und Lackierparameter |
| Einreißen des Isolierpapiers | Grate oder scharfe Kanten | Kantenformwerkzeuge |
| Oberflächenkratzer | Verunreinigte Walzen oder Führungen | Kontaktflächen |
| Übermäßige elastische Rückfederung | Werkstoffzustand oder Eigenspannungen | Werkstoffzustand und Umformhistorie |
| Unregelmäßiges Aufwickeln | Instabile Aufwickelzugspannung | Synchronisation des Aufwickelsystems |
Praktische Vorgehensweise bei der Fehlerdiagnose
Zunächst muss festgestellt werden, ob der Fehler kontinuierlich, periodisch oder sporadisch auftritt.
Periodische Dickenschwankungen können auf eine Exzentrizität der Walzen hinweisen. Eine allmähliche Maßabweichung kann durch thermische Veränderungen oder Werkzeugverschleiß verursacht werden.
Anschließend sollten die Messwerte des Ausgangsmaterials, die Walzparameter und die Prüfprotokolle miteinander verglichen werden.
Es empfiehlt sich, jeweils nur einen Prozessparameter zu verändern und das Ergebnis zu überprüfen, bevor weitere Anpassungen vorgenommen werden.
7. Das passende Flachdrahtwalzwerk auswählen
Die Auswahl der Anlage sollte sich an den Spezifikationen des fertigen blanken Leiters orientieren und nicht allein an der Nenngeschwindigkeit der Maschine.
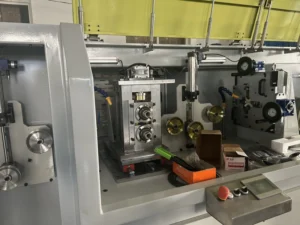
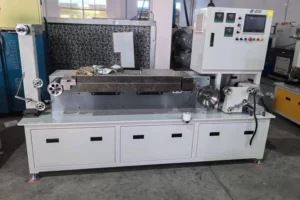
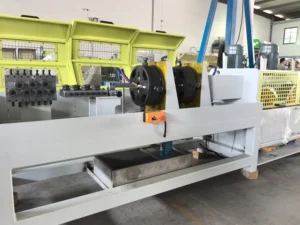
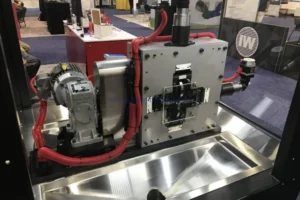
Eine geeignete Produktionslinie muss Walzgerüste, Kantenformwerkzeuge, Schmierung, Zugspannungsregelung, Prüfsysteme und Aufwickeleinrichtungen aufeinander abstimmen.
Informationen zu möglichen Anlagenkonfigurationen finden Sie unter CRM Präzisions-Flachdrahtwalzwerk.
Für eine Angebotsanfrage sollten folgende Angaben bereitgestellt werden:
- Kupfergüte und Eingangsabmessungen
- Endbreite, Enddicke und Maßtoleranzen
- Geforderter Eckenradius und Oberflächenqualität
- Mechanische Eigenschaften und Glühanforderungen
- Produktionskapazität und Spulenspezifikationen
- Vorgesehener Lackier- oder Papierisolierprozess
Die maschinenspezifischen Leistungsgrenzen und erreichbaren Toleranzen müssen anhand der tatsächlichen Leiterzeichnung bestätigt werden.
Häufig gestellte Fragen (FAQ)
Kann Kupferflachdraht unmittelbar nach dem Walzen lackisoliert werden?
Ja, sofern die Abmessungen, die Oberflächenreinheit und die mechanischen Eigenschaften den Anforderungen des Lackierprozesses entsprechen. Eine zusätzliche Reinigung oder ein Glühprozess kann erforderlich sein.
Ist derselbe Eckenradius für Lackisolierung und Papierisolierung geeignet?
Nicht unbedingt. Der erforderliche Eckenradius hängt von der Leitergeometrie, dem Isolationsaufbau und den geltenden Spezifikationen ab.
Ist vor der Isolierung immer ein Glühprozess erforderlich?
Nein. Dies hängt von der Kupfergüte, der kumulierten Kaltverformung und den geforderten mechanischen Endeigenschaften ab.
Kann ein Walzwerk Draht für beide Isolierverfahren vorbereiten?
Ja, sofern die Anlage die Anforderungen beider Anwendungen erfüllt. Unterschiedliche Werkzeuge oder Prozesseinstellungen können erforderlich sein.
Fazit
Die Vorbereitung von Kupferflachdraht für die Lackisolierung und Papierisolierung erfordert eine abgestimmte Kontrolle der Walzgenauigkeit, Eckengeometrie, Oberflächenbeschaffenheit, Glühbehandlung und Zugspannung.
Eine zuverlässige Produktion setzt eine gleichbleibende Leiterqualität über den gesamten Fertigungsprozess voraus – nicht nur die Einhaltung der Nennabmessungen.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Drahtverarbeitungsanlagen für rechteckige Kupferleiter.
Planen Sie ein Projekt zur Herstellung von Kupferflachdraht? Teilen Sie unserem Engineering-Team die Werkstoffgüte, Eingangsabmessungen, Endabmessungen, Toleranzen und Isolationsanforderungen mit. Auf dieser Grundlage können wir eine geeignete Walzwerkskonfiguration für Ihre Anwendung prüfen.