Bei der Herstellung von rechteckigem Kupferdraht reicht es nicht aus, lediglich die Breiten- und Dickentoleranzen einzuhalten. Ein Leiter kann an seinen ebenen Flächen maßhaltig sein und dennoch zu scharfe, übermäßig abgerundete oder unterschiedlich ausgeprägte Ecken aufweisen.
Solche Abweichungen können die Isolierung, den Kupferquerschnitt und nachfolgende Umformprozesse bei Leitern für Transformatoren und Elektromotoren beeinträchtigen.
Eine zuverlässige Kontrolle des Eckenradius bei rechteckigem Kupferdraht erfordert eine eindeutig definierte Querschnittsgeometrie, geeignete Umformwerkzeuge, stabile Walzbedingungen und eine direkte Profilprüfung. Wiederholte Anpassungen des Walzspalts allein reichen dafür nicht aus.
Was ist der Eckenradius bei rechteckigem Kupferdraht?
Der Kantenradius – genauer gesagt der Eckenradius – beschreibt den gekrümmten Übergang zwischen zwei benachbarten Flächen eines rechteckigen Leiters. In einer technischen Zeichnung kann beispielsweise ein Radius von R0,30 mm festgelegt sein, ergänzt durch eine zulässige Abweichung und gegebenenfalls eine genau definierte Profilgeometrie.
Die beim Flachwalzen entstehende natürliche Abrundung bildet nicht zwangsläufig einen kreisförmigen Bogen. Deshalb müssen alle vier Ecken geprüft werden, auch wenn Breite und Dicke innerhalb der vorgegebenen Toleranzen liegen.
Für einen idealen Leiter mit vier identischen, kreisförmig abgerundeten Ecken lässt sich die Kupferquerschnittsfläche wie folgt berechnen:
A = wt − (4 − π)R²
Dabei gilt:
- w: Gesamtbreite des Leiters
- t: Gesamtdicke des Leiters
- R: Eckenradius
Alle Abmessungen werden in Millimetern angegeben. Die Gleichung berücksichtigt weder unregelmäßige noch angefaste Kanten und verdeutlicht, wie sich der Eckenradius auf die Kupferquerschnittsfläche auswirkt.
Einen Überblick über Leiterabmessungen und Herstellungsverfahren bietet unser Beitrag Blanker rechteckiger Kupferdraht: Typen, Anwendungen und Herstellung.
Warum der Eckenradius bei elektrischen Leitern wichtig ist
Isolationsverhalten. Scharfe Ecken, Grate und abrupte Profilübergänge können das Risiko einer Beschädigung der Lackisolierung oder Papierisolierung beim Beschichten, Umwickeln und Wickeln erhöhen. Abgerundete Ecken können dieses Risiko verringern. Die Isolationsleistung muss jedoch weiterhin durch geeignete Prüfungen nachgewiesen werden.
Wicklungsgeometrie. Unterschiedliche Eckenradien können beeinflussen, wie gut isolierte Leiter aneinanderliegen. Dies gilt insbesondere für dicht gepackte Transformatorwicklungen und umgeformte Leiter für Elektromotoren. Ein kontrollierter Radius trägt dazu bei, einen reproduzierbaren Leiterquerschnitt während der weiteren Verarbeitung sicherzustellen.
Elektrische Auslegung. Eine übermäßige Abrundung reduziert bei gleichbleibender äußerer Breite und Dicke die verfügbare Kupferquerschnittsfläche. Wenn der elektrische Leiterwiderstand oder die Berechnung des Wicklungsfüllfaktors empfindlich auf geometrische Veränderungen reagiert, muss der tatsächliche Querschnitt berücksichtigt werden.
Diese Aspekte sind besonders wichtig, bevor Kupferflachdraht für Transformatorwicklungen mit Papier isoliert wird.
Wie der Eckenradius beim Präzisionswalzen entsteht
Ein typischer Fertigungsablauf umfasst folgende Prozessschritte:
Kupferrunddraht → Drahtziehen → Flachwalzen → Kantenformung → Endkalibrierung → Prüfung → Aufwickeln
Je nach geforderten mechanischen Eigenschaften kann an geeigneter Stelle ein Glühprozess integriert werden. Die genaue Prozessfolge richtet sich nach den jeweiligen Produktspezifikationen.
Beim ersten Flachwalzen reduzieren rotierende Walzen die Drahtdicke. Gleichzeitig fließt das Kupfer sowohl in Längs- als auch in Querrichtung. In den nachfolgenden Walzstichen werden Breite und Dicke schrittweise eingestellt.
Ist ein definierter Eckenradius erforderlich, formen spezielle Kantenbearbeitungswerkzeuge die Ecken, bevor die endgültige Kalibrierung erfolgt.
| Fertigungsstufe | Hauptfunktion | Schwerpunkt bei der Radiuskontrolle |
|---|---|---|
| Erstes Flachwalzen | Umformung von Runddraht zu einem flachen Profil | Unkontrollierte seitliche Materialausbreitung vermeiden |
| Zwischenwalzen | Einstellung von Breite und Dicke | Symmetrische Verformung sicherstellen |
| Kantenformung | Herstellung des vorgegebenen Eckenprofils | Werkzeuggeometrie auf den Leiterquerschnitt abstimmen |
| Endkalibrierung | Stabilisierung der Endabmessungen | Bereits geformte Ecken erhalten |
Entscheidend ist: Die Einstellung des Walzspalts beeinflusst bei einem herkömmlichen Walzgerüst hauptsächlich die Drahtdicke. Ein fehlerhafter Eckenradius lässt sich dadurch nicht zuverlässig korrigieren, wenn die eigentliche Ursache in der Werkzeuggeometrie, der Drahtposition oder der Umformfolge liegt.
Fünf Faktoren, die die Gleichmäßigkeit des Eckenradius bestimmen
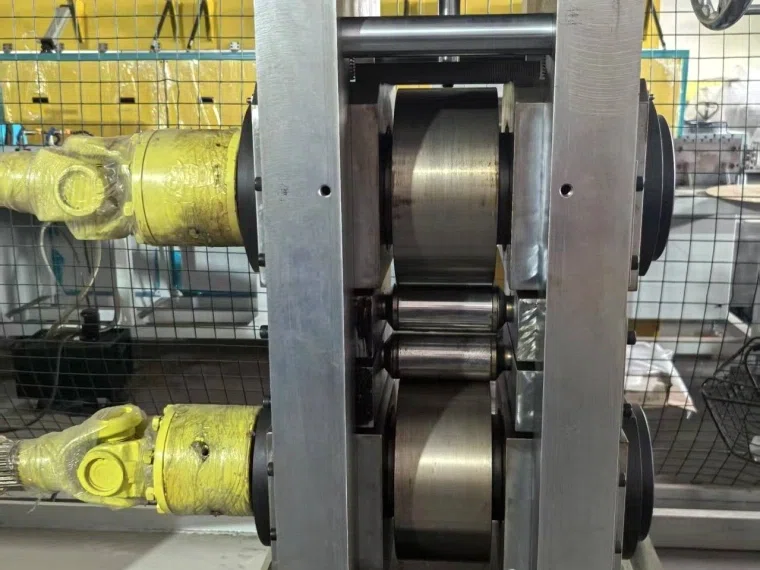
Walzenprofil und Ausrichtung
Verschlissene Walzenprofile, eine fehlerhafte Ausrichtung, Rundlaufabweichungen oder beschädigte Walzenoberflächen können zu asymmetrischen Ecken führen.
Der in ein Werkzeug eingearbeitete Nennradius entspricht nicht zwangsläufig dem tatsächlich erreichten Radius des fertigen Leiters. Auch der Werkstofffluss und die elastische Rückfederung beeinflussen das Ergebnis.
Dickenabnahme pro Walzstich
Eine zu hohe Dickenabnahme kann die seitliche Materialausbreitung verstärken und bereits geformte Ecken verformen.
Die Stichabnahme muss auf die Eingangsabmessungen, den Werkstoffzustand des Kupfers, die eingesetzten Werkzeuge und die gewünschte Endgeometrie abgestimmt werden.
Instabile Verformungsbedingungen aus vorherigen Walzstichen lassen sich im letzten Stich nicht zuverlässig ausgleichen.
Kupfersorte und mechanischer Werkstoffzustand
Zu den für elektrische Leiter verwendeten Kupfersorten gehören elektrolytisches Kupfer Cu-ETP (C11000) und sauerstofffreies Kupfer wie C10200.
Geglühtes und kaltverfestigtes Kupfer reagieren unterschiedlich auf die beim Walzen auftretenden Belastungen. Schwankungen der Eingangshärte können deshalb die Eckenform verändern.
Drahtzugspannung und Drahtführung
Schwankende Zugspannungen am Ein- oder Auslauf können die Walzbedingungen beeinflussen und die Wiederholgenauigkeit der Abmessungen beeinträchtigen.
Eine unzureichende Zentrierung kann dazu führen, dass die beiden Drahtkanten unterschiedlich belastet werden und ungleiche Eckenradien entstehen.
Daher sollten zunächst die Drahtführungen, der Drahtlauf und die Synchronisierung der Antriebe überprüft werden.
Schmierung, Temperatur und Werkzeugverschleiß
Reibung und Walzentemperatur beeinflussen das Fließverhalten des Werkstoffs.
Eine ungleichmäßige Schmierung, Verunreinigungen oder fortschreitender Werkzeugverschleiß können dazu führen, dass sich der Eckenradius während längerer Produktionsläufe verändert.
Die Werkzeuge sollten daher sauber gehalten und regelmäßig auf Verschleiß kontrolliert werden.
Praktische Vorgehensweise zur Kontrolle des Eckenradius
1. Mit einer vollständigen technischen Zeichnung beginnen.
Zunächst müssen die Kupfersorte, der Eingangsdurchmesser, die fertige Breite und Dicke, der geforderte Eckenradius einschließlich Toleranz, die Oberflächenanforderungen sowie nachfolgende Isolier- oder Umformprozesse festgelegt werden.
Außerdem ist anzugeben, ob für alle vier Ecken dieselbe Radiusanforderung gilt.
2. Die Umformkonfiguration überprüfen.
Kontrollieren Sie die Werkzeugprofile, die Ausrichtung der Walzen, die Drahtzentrierung sowie die Reihenfolge der Walz- und Kantenformprozesse.
Anschließend sollten Probeläufe unter repräsentativen Betriebsbedingungen durchgeführt werden.
Die Proben sind nicht ausschließlich am Aufwickler zu entnehmen. Sinnvoll ist auch eine Messung unmittelbar nach der Fertigungsstufe, an der der betreffende Fehler voraussichtlich entsteht.
3. Jeweils nur eine Einflussgröße verändern.
Unterscheiden sich gegenüberliegende Ecken, sollten zunächst die Drahtzentrierung und die Werkzeugausrichtung untersucht werden.
Sind alle Eckenradien zu groß, müssen die Werkzeuggeometrie und die Umformbedingungen überprüft werden.
Jede Anpassung, das daraus resultierende Leiterprofil und die stabilen Produktionsparameter sollten dokumentiert werden.
4. Die Wiederholgenauigkeit nachweisen.
Prüfen Sie Proben beim Produktionsstart, nach Werkzeugwechseln und während des kontinuierlichen Betriebs.
Soweit praktikabel, sollten auch Proben vom Anfang und Ende der Versuchsspulen untersucht werden.
Die Abnahmekriterien müssen die Eckengeometrie, Breite, Dicke, Oberflächenbeschaffenheit und Gleichmäßigkeit über die Drahtlänge berücksichtigen.
Eckenradius messen und Qualität überprüfen
Ein Lasermesssystem zur Überwachung von Drahtbreite und -dicke eignet sich zur Erkennung von Maßabweichungen. Den Eckenradius kann ein solches System allein jedoch nicht bestimmen.
Für eine zuverlässige Radiusmessung muss die tatsächliche Kontur des Leiterquerschnitts erfasst werden.
Geeignete Prüfverfahren sind beispielsweise:
- Kalibrierte optische Mikroskopie
- Profilmessung mit einem Profilprojektor
- Optische Profilmesssysteme
Bei nominell kreisförmigen Ecken sollte das Prüfverfahren festlegen, welche Konturpunkte zur Bestimmung des Radius herangezogen werden und wie der Übergang zwischen der Rundung und den ebenen Leiterflächen bewertet wird.
Bei der Probenvorbereitung ist darauf zu achten, dass weiches Kupfer nicht verformt wird, da dies das Messergebnis verfälschen könnte.
Auch eine Inline-Profilmessung kommt infrage, sofern das verwendete Sensorsystem die Eckengeometrie mit ausreichender Auflösung erfassen kann.
Ein geschlossenes Regelsystem zur automatischen Korrektur des Eckenradius benötigt zusätzlich einen gezielt verstellbaren Kantenformmechanismus.
Eine automatische Breiten- und Dickenregelung ist nicht mit einer automatischen Regelung des Eckenradius gleichzusetzen.
Maßgeblich sind die jeweils geltenden Produktnormen und die technische Zeichnung des Kunden. Die zulässigen Abweichungen unterscheiden sich je nach Leitertyp.
Häufige Probleme beim Eckenradius und ihre Lösungen
| Festgestelltes Problem | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Alle Ecken sind zu scharfkantig | Unzureichende Kantenformung oder ungeeignetes Werkzeugprofil | Geometrie und Eingriff der Formwerkzeuge überprüfen |
| Eckenradius zu groß | Übermäßige Kantenverformung oder ungeeignete Werkzeuge | Formprofil und Walzstichfolge überprüfen |
| Unterschiedliche Radien an der linken und rechten Seite | Dezentrale Drahtzuführung oder fehlerhafte Walzenausrichtung | Draht neu zentrieren und Walzenausrichtung kontrollieren |
| Radius verändert sich entlang der Spule | Zugspannungsschwankungen, Materialunterschiede oder Erwärmung der Werkzeuge | Prozessparameter im Zeitverlauf auswerten und Eingangsmaterial prüfen |
| Grate oder umgelegte Kanten | Beschädigte Werkzeuge oder übermäßige lokale Verformung | Kontaktflächen prüfen und Umformbedingungen anpassen |
| Kratzer im Bereich der Ecken | Verschlissene Drahtführungen oder verunreinigte Walzen | Betroffene Komponenten reinigen oder austauschen |
Eine wahllose Erhöhung der Walzkraft kann die Geometrie anderer Ecken verschlechtern oder die Oberflächenqualität beeinträchtigen.
Das richtige Walzwerk zur Kontrolle des Eckenradius auswählen
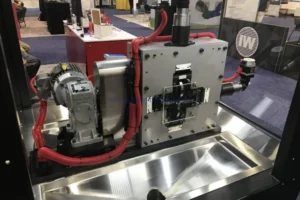
Ein konventionelles Duo-Walzwerk (2-Hi) eignet sich gut zum Flachwalzen von Draht. Für einen genau vorgegebenen Eckenradius kann jedoch eine separate Stufe zur Kantenverrundung erforderlich sein.
Je nach Leitergeometrie kommen auch Mehrwalzensysteme oder profilierte Umformwerkzeuge infrage.
Entscheidend für die Auswahl sind die geforderte Endgeometrie und die nachgewiesene Leistungsfähigkeit der Anlage.
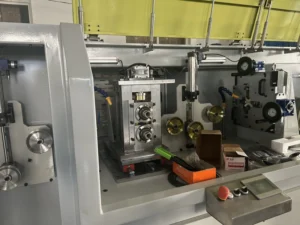
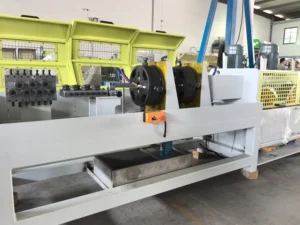
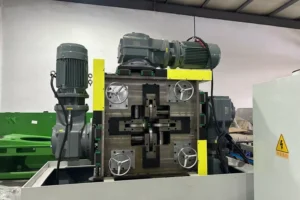
Das CRM-Präzisionswalzwerk für Kupferflachdraht in Transformatoranwendungen umfasst laut den veröffentlichten technischen Angaben zwei Duo-Walzgerüste (2-Hi), denen ein aktives Kantenverrundungswalzwerk nachgeschaltet ist.
Zur Anlagenkonfiguration gehören außerdem Systeme zur Zugspannungsregelung, Schmierung und Kühlung, Dimensionsmessung sowie Drahtaufwicklung.
| Veröffentlichter CRM-Parameter | Spezifikation |
|---|---|
| Eingangsdurchmesser des Runddrahts | 1,0–6,0 mm |
| Fertigbreite / Fertigdicke | 0,6–10 mm / 0,4–6 mm |
| Breitentoleranz / Dickentoleranz | ±0,01 mm / ±0,005 mm |
| Einstellbarer Eckenradius | R0,05–1,0 mm |
| Auslegungsgeschwindigkeit | 180 m/min |
Bei diesen Werten handelt es sich um die veröffentlichten technischen Anlagenspezifikationen des Herstellers. Sie bedeuten nicht, dass sämtliche Leistungsmerkmale bei jeder Leiterabmessung und jedem Eckenradius gleichzeitig garantiert werden können.
Die tatsächlich erreichbaren Abmessungen, Toleranzen, erforderlichen Werkzeuge und Produktionsgeschwindigkeiten müssen anhand des kundenspezifischen Werkstoffs und der technischen Zeichnung durch eine technische Bewertung oder Produktionsversuche bestätigt werden.
Häufig gestellte Fragen
Welcher Eckenradius ist für rechteckigen Kupferdraht richtig?
Es gibt keinen allgemeingültigen Wert.
Der erforderliche Radius hängt von den Leiterabmessungen, dem Isolationsaufbau, den Anforderungen der Wicklung und den geltenden Produktnormen ab.
Statt einen Radius aus dem allgemeinen Einstellbereich einer Maschine auszuwählen, sollte die Querschnittszeichnung des Kunden als Grundlage dienen. Zusätzlich ist eine zulässige Radiustoleranz festzulegen.
Kann ein Duo-Walzwerk (2-Hi) einen kontrollierten Eckenradius herstellen?
Ein herkömmliches Duo-Walzwerk kann beim Flachwalzen natürlich abgerundete Kanten erzeugen.
Wenn jedoch ein genau definierter kreisförmiger Eckenradius gefordert ist, können profilierte Werkzeuge oder eine separate Kantenformstufe erforderlich sein.
Die technische Machbarkeit muss für die jeweiligen Abmessungen und den mechanischen Zustand des Werkstoffs nachgewiesen werden.
Warum unterscheiden sich die Radien der vier Ecken?
Zu den häufigsten Ursachen gehören eine fehlerhafte Drahtausrichtung, ungleichmäßiger Werkzeugkontakt, verschlissene Walzen und ein asymmetrischer Werkstofffluss.
Zunächst sollten die Drahtposition und der Zustand der Werkzeuge kontrolliert werden.
Eine reine Anpassung der Drahtdicke beseitigt die eigentliche Ursache möglicherweise nicht.
Kann ein Online-Lasermesssystem den Eckenradius messen?
Ein herkömmliches Lasermesssystem zur Breiten- und Dickenmessung kann die vollständige Eckenkontur nicht direkt erfassen.
Für die Überprüfung des Radius ist eine geeignete Konturmessung erforderlich. Diese kann offline oder mit einem entsprechend ausgelegten Inline-Messsystem erfolgen.
Eine automatische Korrektur setzt zusätzlich eine verstellbare Umformstufe voraus.
Welche Angaben benötigt ein Walzwerkhersteller zur technischen Bewertung?
Benötigt werden die Kupfersorte und der Werkstoffzustand, der Eingangsdurchmesser, die gewünschte Fertigbreite und -dicke, die Toleranzen, der geforderte Eckenradius, eine Querschnittszeichnung, die Produktionskapazität sowie die Anforderungen an die Drahtaufwicklung.
Außerdem sollte angegeben werden, ob der Draht nach dem Walzen lackisoliert, mit Papier umwickelt oder weiter umgeformt werden soll.
Fazit
Ein gleichmäßiger Eckenradius bei rechteckigem Kupferdraht ist das Ergebnis eines kontrollierten Werkstoffflusses, einer geeigneten Umformgeometrie, stabiler Produktionsbedingungen und einer zuverlässigen Profilprüfung.
Die Messung von Breite und Dicke bleibt unverzichtbar, kann die direkte Kontrolle aller vier Ecken jedoch nicht ersetzen.
Sky Bluer Environmental Technology Co., Ltd. liefert CRM-Präzisionswalzanlagen für Kupfer- und Aluminiumleiter.
Wenn Sie eine Produktionsanlage für rechteckigen Kupferdraht planen, übermitteln Sie uns bitte die Werkstoffangaben, Eingangsabmessungen, eine Zeichnung des gewünschten Endprofils, den geforderten Eckenradius, die Toleranzen und die benötigte Produktionsleistung.
Auf dieser Grundlage kann unser Engineering-Team eine geeignete Walzkonfiguration für Ihre Anforderungen bewerten.