Die Wicklungen von Leistungstransformatoren müssen hohe Ströme führen und gleichzeitig elektrische Verluste, Temperaturanstieg und mechanische Belastungen begrenzen. Zwei mögliche Lösungen sind konventionelle Rechteckleiter und kontinuierlich transponierte Leiter (CTC, Continuously Transposed Conductors). Beide können aus präzise geformtem Kupfer hergestellt werden, unterscheiden sich jedoch hinsichtlich ihres Aufbaus und ihres Verhaltens innerhalb der Wicklung.
Die Auswahl hängt vom Wicklungsstrom, dem Streufluss, der Isolierung, dem Fertigungsaufwand und den Gesamtkosten des Transformators ab. Keine der beiden Bauformen ist grundsätzlich überlegen. Entscheidend ist, den Leiter als Bestandteil der gesamten Wicklung zu betrachten, da selbst eine günstige Anordnung der Einzelleiter eine unzureichende Kühlungs- oder Isolationsauslegung nicht ausgleichen kann.
1. Was ist ein konventioneller Rechteckleiter?
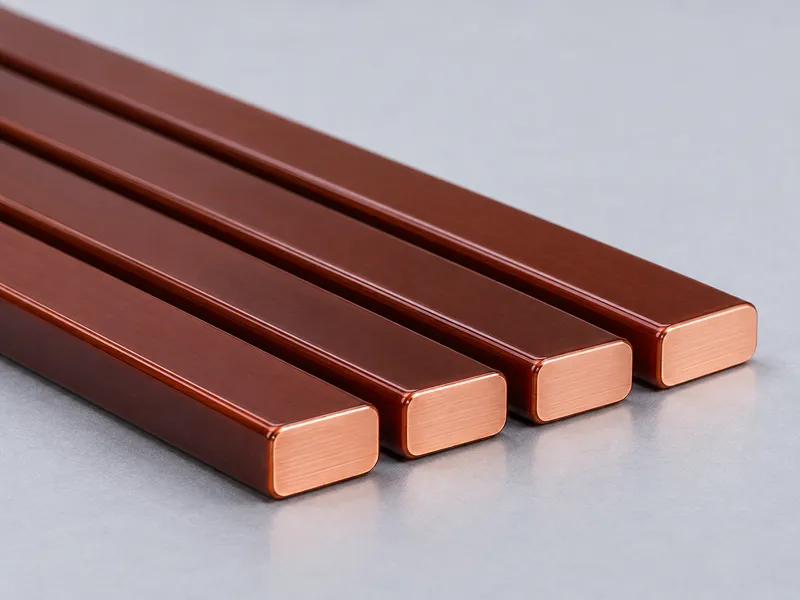
Ein konventioneller Rechteckleiter ist ein massiver Kupferdraht oder Kupferstreifen mit rechteckigem Querschnitt, der je nach Anforderung mit Lackisolierung, Papierisolierung oder einer anderen spezifizierten Isolierung versehen wird. Seine ebenen Oberflächen ermöglichen eine kompakte und gut planbare Wicklungsgeometrie.
In Wicklungen mit höheren Strömen können mehrere parallel geschaltete Rechteckleiter eingesetzt werden. Diese befinden sich unter Umständen an unterschiedlichen Positionen im Streufeld. Ohne geeignete Transposition oder andere Ausgleichsmaßnahmen können unterschiedliche induzierte Spannungen Ausgleichsströme zwischen den parallelen Strompfaden verursachen.
Konventionelle Rechteckleiter bieten Vorteile hinsichtlich Fertigung, Handhabung und Anschlussgestaltung, wenn die Anforderungen der Wicklung keinen komplexeren Leiteraufbau rechtfertigen. Je nach Transformatorauslegung und Materialanforderungen können sie aus Kupfer oder Aluminium bestehen.
Parallel geführte Rechteckleiter können an bestimmten Stellen innerhalb der Wicklung transponiert werden. Daher darf nicht grundsätzlich davon ausgegangen werden, dass konventionelle Rechteckleiter ohne Transposition eingesetzt werden.
2. Was sind kontinuierlich transponierte Leiter (CTC)?
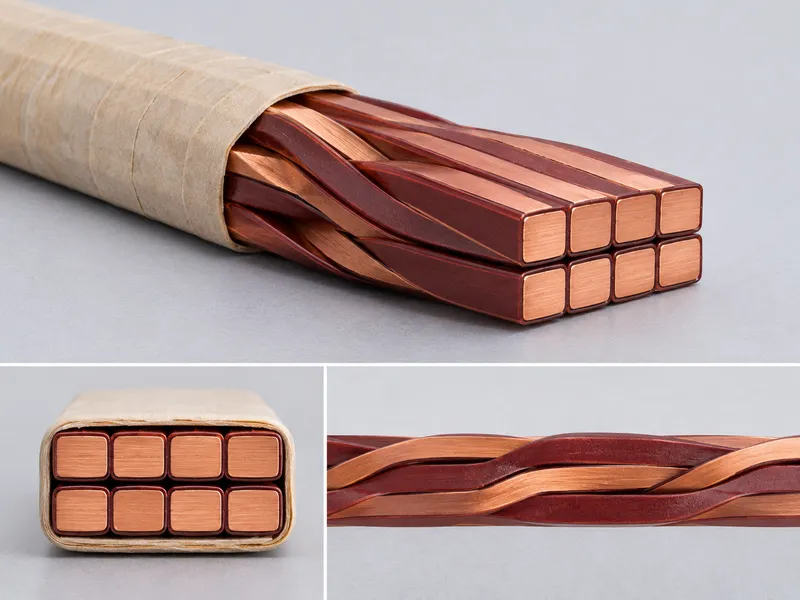
Kontinuierlich transponierte Leiter bestehen aus mehreren einzeln isolierten Rechteckdrähten. Diese Einzelleiter sind in zwei nebeneinanderliegenden Stapeln angeordnet und wechseln entlang der Leiterlänge schrittweise ihre Position. Dadurch entsteht ein mehradriger Leiterverbund mit einer definierten äußeren Geometrie.
Jeder Einzelleiter verfügt üblicherweise über eine Lackisolierung, die einen direkten elektrischen Kontakt mit benachbarten Drähten verhindert. Der gesamte Leiterverbund kann zusätzlich mit Isolierpapier oder einem anderen Isoliermaterial umhüllt werden. Einige Ausführungen verfügen außerdem über Verklebungseigenschaften zur Verbesserung der mechanischen Stabilität.
Durch den wiederholten Positionswechsel sind die einzelnen Drähte über die Wicklungslänge hinweg vergleichbareren magnetischen Bedingungen ausgesetzt. Dies trägt dazu bei, Unterschiede der induzierten Spannungen und die daraus entstehenden Ausgleichsstromverluste zu reduzieren.
Deshalb müssen die Transpositionsschrittweite, die Anzahl der Einzelleiter und deren Abmessungen auf die Wicklungsauslegung abgestimmt werden. Ein CTC ist nicht einfach ein Bündel isolierter Drähte.
3. Elektrische Verluste: Warum ist die Transposition wichtig?
Die Wicklungsverluste umfassen ohmsche Gleichstromverluste sowie zusätzliche Verluste durch zeitlich veränderliche Magnetfelder.
Der magnetische Streufluss kann Wirbelströme innerhalb der Leiter und Ausgleichsströme zwischen parallelen Strompfaden induzieren. Deren Höhe hängt unter anderem von den Leiterabmessungen, der Position, der Magnetfeldverteilung und den Betriebsbedingungen ab.
Ein massiver Rechteckleiter mit großem Querschnitt kann höhere Wirbelstromverluste aufweisen als ein Leiter, der in mehrere kleinere, gegeneinander isolierte Einzeldrähte unterteilt ist. Die Unterteilung begrenzt die möglichen Wirbelstromkreise, während die Transposition dazu beiträgt, die induzierten Spannungen zwischen den parallel geschalteten Einzelleitern auszugleichen.
CTC-Leiter beseitigen jedoch nicht sämtliche Zusatzverluste.
Bei der Auslegung sollten die berechneten Verluste und das thermische Verhalten unter Berücksichtigung der tatsächlichen Wicklungsgeometrie und des Betriebsprofils verglichen werden. Eine Entscheidung allein anhand des Leitertyps ist nicht ausreichend.
Dieser Unterschied ist besonders bei der Bewertung des Transformatorwirkungsgrads relevant: Geringere Wicklungsverluste können über Jahrzehnte hinweg wirtschaftliche Vorteile bieten, sofern die Einsparungen beim erwarteten Lastprofil tatsächlich ins Gewicht fallen.
4. Isolierung, thermisches Verhalten und mechanische Auslegung
Die Isolierung spielt bei beiden Leiterbauformen eine entscheidende Rolle.
Konventionelle Rechteckdrähte können entsprechend den dielektrischen Anforderungen lack- oder papierisoliert sein. Bei CTC-Leitern kann eine Beschädigung der Isolierung einzelner Drähte zu unerwünschten elektrischen Verbindungen führen und die Stromverteilung beeinträchtigen.
Der Aufbau eines CTC beeinflusst außerdem seine Flexibilität, sein Biegeverhalten und den möglichen Packungsgrad. Die Außenabmessungen, der Isolationsaufbau, die Kantengeometrie und das Wickelverfahren müssen deshalb gemeinsam betrachtet werden.
Ein CTC ist nicht automatisch kompakter oder einfacher zu wickeln.
Das thermische Verhalten hängt zudem von Kühlkanälen, Isolationsdicke, Ölzirkulation, lokalen Temperaturmaxima und der Wicklungsanordnung ab.
Auch Kurzschlusskräfte und die mechanische Abstützung sind von Bedeutung, insbesondere bei großen Leistungstransformatoren.
Darüber hinaus muss der Leiter den Wickelprozess überstehen, ohne dass seine Isolierung beschädigt oder das vorgegebene Leiterprofil verformt wird.
5. CTC vs. konventionelle Rechteckleiter: Die wichtigsten Unterschiede
| Bewertungskriterium | Konventioneller Rechteckleiter | Kontinuierlich transponierter Leiter (CTC) |
|---|---|---|
| Aufbau | Ein einzelner Rechteckdraht oder mehrere getrennte, parallel geführte Drähte | Mehrere isolierte Rechteckdrähte in einem transponierten Leiterverbund |
| Stromverteilung | Abhängig von der Leiteranordnung und gegebenenfalls eingesetzten Transpositionsmaßnahmen | Die Positionen der Einzelleiter werden entlang der Länge wiederholt vertauscht |
| Zusätzliche Wechselstromverluste | Können bei großen Querschnitten oder parallelen Strompfaden zunehmen | Kann bei geeigneter Auslegung Wirbelstrom- und Ausgleichsstromverluste reduzieren |
| Isolierung | Lack, Papier oder eine andere spezifizierte Umhüllung | Einzelisolierung der Drähte; optionale äußere Umhüllung |
| Fertigung | In der Regel weniger Bearbeitungs- und Montageschritte | Erfordert präzise vorbereitete Einzelleiter und einen kontrollierten Transpositionsprozess |
| Kosten und Auswahl | Für geeignete Wicklungskonzepte häufig die einfachere Lösung | Zusätzliche Fertigungskosten können bei anspruchsvollen Anwendungen gerechtfertigt sein |
Diese Angaben beschreiben allgemeine Tendenzen. Die tatsächlichen Ergebnisse erfordern eine transformatorbezogene elektromagnetische, thermische und mechanische Bewertung.
6. Unterschiede bei den Fertigungsanforderungen
Beide Leiterbauformen erfordern eine präzise Rechteckdrahtgeometrie.
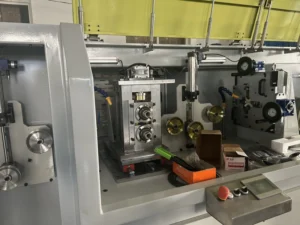
Durch vorgelagerte Zieh- und/oder Walzprozesse werden Breite, Dicke, Kantenradius und Oberflächenbeschaffenheit eingestellt. Die Materialauswahl, die Querschnittsreduzierung, die Walzspaltregelung, die Drahtspannung und die Schmierung beeinflussen die Gleichmäßigkeit des Endprodukts.
Bei konventionellen Rechteckleitern folgen anschließend die Isolierung und die Vorbereitung für den Wickelprozess.
Für die CTC-Fertigung muss jeder Einzeldraht die geforderten Maß- und Oberflächenspezifikationen erfüllen und vor dem Zusammenfügen und Transponieren einzeln isoliert werden. Anschließend kann eine zusätzliche äußere Isolierung aufgebracht werden.
Maßabweichungen, scharfe Kanten, Oberflächenfehler oder beschädigte Lackisolierungen können beim Transponieren und Wickeln Probleme verursachen.
Die Qualität des vorgelagerten Walzprozesses ist daher auch bei mehradrigen Leiterverbunden von entscheidender Bedeutung.
Weitere technische Informationen finden Sie in unserem Leitfaden zum Kupferwalzprozess, auf unserer Seite über Präzisionswalzwerke für Flachdraht sowie in unserem Leitfaden zur Auslegung einer Produktionslinie für flachen Wickeldraht.
7. Den richtigen Leiter für ein Transformatorprojekt auswählen
Ausgangspunkt sollte die Wicklungsauslegung sein. Dazu gehören Nennstrom, Spannung, Streuflussverteilung, zulässige Verluste, Kühlung und verfügbarer Bauraum.
Für die jeweilige Anwendung sollten ein massiver Rechteckleiter, geeignet transponierte parallele Einzelleiter und ein CTC miteinander verglichen werden.
Darüber hinaus sind technische Spezifikationen, Isolierung, Prüfverfahren, Lieferzeiten und die gesamten Installationskosten zu berücksichtigen.
Bei CTC-Leitern müssen die Anzahl der Einzeldrähte, deren Abmessungen, die Transpositionsschrittweite, die Gesamtabmessungen, die Isolierung und die Abnahmekriterien festgelegt werden.
Für konventionelle Rechteckleiter sind Querschnitt, Kantenradius, Oberflächenbeschaffenheit und Isolationsart zu definieren.
Bevor der zusätzliche Fertigungsaufwand und die höheren Kosten eines CTC akzeptiert werden, sollte das Entwicklungsteam des Transformatorherstellers die erwartete Verlustreduzierung quantitativ bewerten.
8. Qualitätsprüfungen vor der Produktionsfreigabe
Legen Sie messbare Abnahmekriterien für Breite, Dicke, Kantengeometrie, Oberflächenbeschaffenheit, Unversehrtheit der Isolierung, Gesamtabmessungen und Rückverfolgbarkeit fest.
Bei CTC-Leitern sind zusätzlich die Anordnung der Einzeldrähte, die Gleichmäßigkeit der Transposition sowie gegebenenfalls die spezifizierte Verklebung oder äußere Isolierung zu prüfen.
Für die Werksabnahmeprüfung (FAT, Factory Acceptance Test) sollten repräsentative Leiterabmessungen, Stichprobenverfahren, Messmethoden und die Dokumentation der Ergebnisse im Voraus vereinbart werden.
Entscheidend ist die nachgewiesene Wiederholgenauigkeit des Prozesses und nicht nur eine einzelne maßhaltige Probe.
Sofern erforderlich, sollten auch Isolationsprüfungen und Sichtprüfungen nach dem Umformen oder der Handhabung durchgeführt werden.
Die Abnahmekriterien müssen vor Produktionsbeginn festgelegt werden, anstatt erst nach einer nicht bestandenen Prüfung darüber zu verhandeln.
Häufig gestellte Fragen (FAQ)
Sind CTC-Leiter grundsätzlich besser als konventionelle Rechteckleiter aus Kupfer?
Nein. CTC-Leiter können bei anspruchsvollen Hochstromwicklungen Vorteile hinsichtlich der Verlustreduzierung bieten. Ihr tatsächlicher Nutzen hängt jedoch von der elektromagnetischen Auslegung, den Fertigungskosten und den Betriebsanforderungen ab.
Beseitigen CTC-Leiter die Verluste durch Ausgleichsströme vollständig?
Nein. Die Transposition hilft, Unterschiede der induzierten Spannungen zwischen den Einzelleitern zu verringern. Die tatsächlichen Verluste hängen jedoch von der Wicklungsauslegung und der Wirksamkeit der Transposition ab.
Kann ein Flachdrahtwalzwerk einen vollständigen CTC-Leiter herstellen?
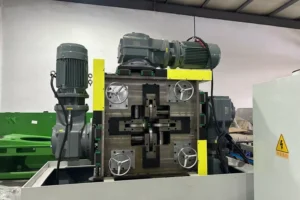
Ein Flachdrahtwalzwerk stellt die rechteckigen Einzeldrähte für die vorgelagerten Fertigungsschritte her.
Für die vollständige Herstellung eines CTC werden zusätzlich die Einzelisolierung der Drähte, spezielle Transpositionsanlagen und gegebenenfalls eine äußere Isolierung benötigt.
Fazit
Sowohl kontinuierlich transponierte Leiter als auch konventionelle Rechteckleiter haben ihren festen Platz in Leistungstransformatoren.
CTC-Leiter können dazu beitragen, zusätzliche Wicklungsverluste zu reduzieren, während konventionelle Rechteckleiter für zahlreiche Transformatorauslegungen eine geeignete Lösung darstellen.
Die Auswahl sollte auf einer elektrischen, thermischen, mechanischen und wirtschaftlichen Bewertung beruhen.
Unabhängig von der gewählten Leiterbauform sind eine gleichmäßige Drahtgeometrie und eine hohe Oberflächenqualität entscheidende Voraussetzungen für zuverlässige nachgelagerte Fertigungsprozesse.
Sky Bluer Environmental Technology Co., Ltd. (CRM) entwickelt und fertigt Präzisionswalzwerke sowie kundenspezifische Anlagen zur Verarbeitung rechteckiger Kupferdrähte und anderer Metalldrähte.
Teilen Sie unserem Engineering-Team die Materialgüte, die Eingangsabmessungen, die gewünschten Endabmessungen, die geforderten Toleranzen und Ihre Produktionsziele mit. Gemeinsam können wir eine geeignete Lösung für die vorgelagerte Drahtumformung erarbeiten.